تستنزف إخفاقات الأختام الميكانيكية المتكررة ميزانية الصيانة في المنشأة بسرعة. كما أنها تستهلك توفر الإنتاج. يبدو استبدال الختم الواحد كمجرد قطع غيار وعمالة. أما نمط الاستبدالات المتكررة على نفس المضخة فهو شيء آخر: مشكلة نظامية. كل تدخل يفاقم الأمر — التوقفات غير المخطط لها، وتعرض الأفراد لسوائل العمليات، والتسربات الهيدروكربونية المحتملة، والتكلفة التراكمية لمعالجة الأعراض بدلاً من الأسباب. وُجد تحليل الأسباب الجذرية (RCA) لإيقاف الدورة من منبعها. ولم يُوجد لتحسين فترات الاستبدال.
لماذا تفشل الأختام بشكل متكرر: العقلية التشخيصية
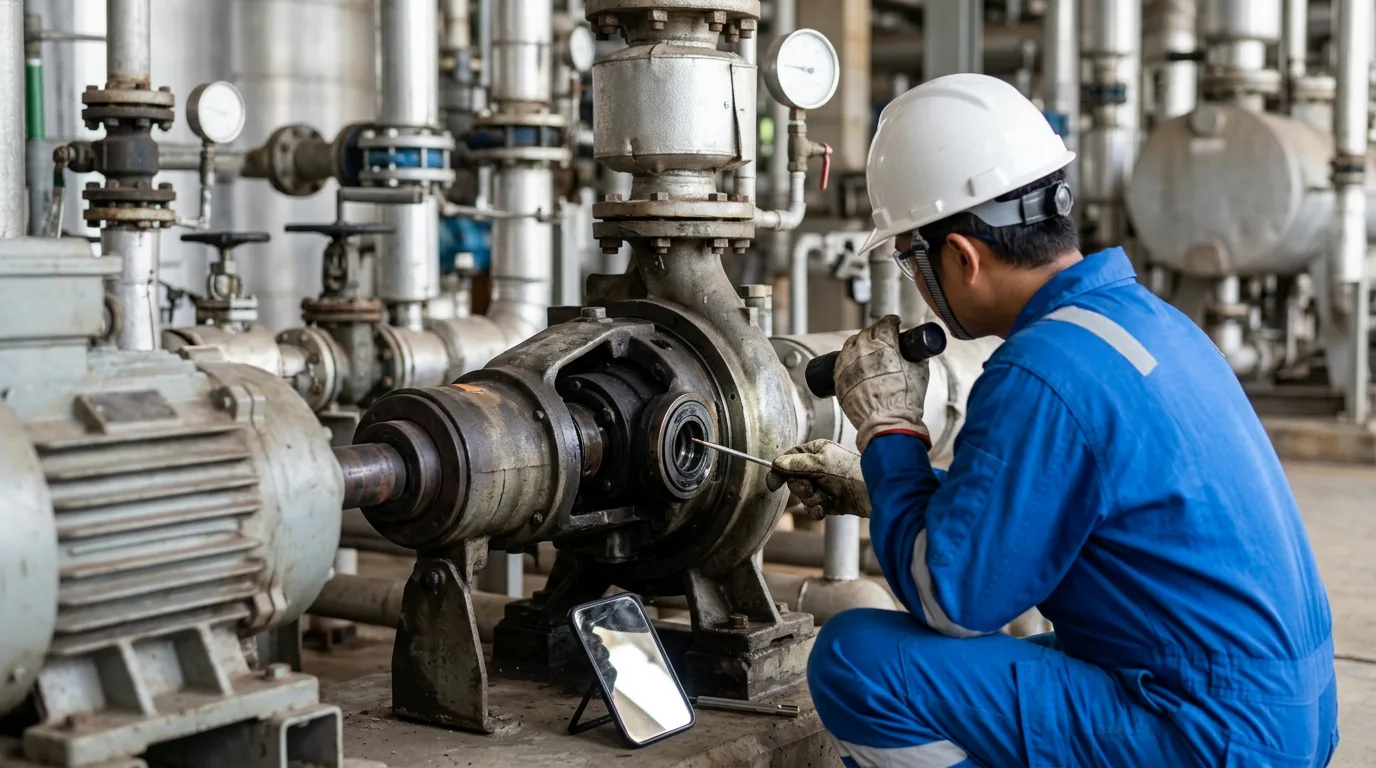
ترتكب معظم فرق الصيانة الخطأ الأول نفسه: فهم يصنفون فشل الختم بناءً على ما انكسر — تشقق الوجه، أو بروز الحلقة الدائرية (O-ring)، أو تآكل الزنبرك — بدلاً من حالة التشغيل التي تسببت في ذلك. يرسم إطار التشخيص الذاتي لشركة Flowserve هذا الخط بوضوح. نمط الضرر الفيزيائي هو دليل، وليس السبب الجذري. يشير الوجه المتشقق إلى التشغيل الجاف أو دخول الجسيمات. ويشير التكوك على الأوجه إلى عدم كفاية تدفق الغسل أو اختيار خطة غسل خاطئة. بينما يشير تصلب المطاط الصناعي إلى عدم التوافق الكيميائي أو درجة الحرارة المفرطة [Flexachem/Flowserve].
وجدت دراسة الموثوقية التي أجرتها Oceaneering في عام 2023 في أوروبا والشرق الأوسط أن عملية تحليل الأسباب الجذرية (RCA) المهيكلة — مراجعة بيانات أوامر العمل، وإجراءات التشغيل، ومدخلات الشركة المصنعة للمعدات الأصلية (OEM) بشكل منهجي — كانت ضرورية للكشف عن العوامل المساهمة المشتركة عبر إخفاقات أختام مضخات متعددة في أصول إنتاج الهيدروكربونات [Oceaneering, 2023]. الكلمة الرئيسية هي بشكل منهجي. فنادراً ما تظهر القرارات الارتجالية "للفك والاستبدال" الخيط المشترك.
سياق المعايير والمتطلبات
يخضع تصميم المضخات الطاردة المركزية واختيار نظام الختم في خدمات النفط والغاز لمعيار API 610. وهو يحدد متطلبات بناء المضخة، والمواد، وخطط الأنابيب المساعدة. يتم تحديد واختيار ترتيبات غسل الختم — الخطط 11، 13، 21، 23، 32، 53A/B/C، 54، وغيرها — بموجب API 682، وهو المعيار الأساسي لأنظمة ختم الأعمدة في المضخات الطاردة المركزية والدوارة. الامتثال لمعيار API 682 ليس مجرد خانة اختيار في المشتريات. إن منطق اختيار خطة الغسل في المعيار هو أداة مهيكلة لمطابقة بيئة الختم مع خصائص سائل العملية، ودرجة الحرارة، ومتطلبات هامش ضغط البخار.
حيثما يتم تركيب الأختام الميكانيكية على مضخات في وظائف السلامة المجهزة، يجب مراعاة مساهمة موثوقية نظام الختم ضمن إطار عمل IEC 61511، الذي يحكم السلامة الوظيفية لأنظمة السلامة المجهزة في صناعة العمليات.
فئات الأسباب الجذرية الأساسية
ظروف التشغيل خارج نطاق تصميم مانع التسرب
يتم تصميم موانع التسرب لنطاق محدد من الضغط ودرجة الحرارة وحالة السائل عند أوجه مانع التسرب. يؤدي تشغيل المضخة بعيداً عن نقطة الكفاءة القصوى — التدفق المنخفض أو إعادة التدوير — إلى زيادة القوى الهيدروليكية الداخلية التي تزيد من انحراف العمود والأحمال الشعاعية. يعني ذلك عدم محاذاة ديناميكية عند أوجه مانع التسرب، مما يسرع تآكل الأوجه. تتراكم الحرارة ويمكن أن تؤدي إلى تبخر الغشاء السائل بين الأوجه.
التشغيل الجاف أسوأ؛ حيث يمكن أن يحدث أثناء بدء التشغيل قبل تحضير الغلاف بالكامل، أو أثناء اضطرابات العملية التي تسبب قفلاً بخارياً، أو عندما تفشل خطة الغسل في توفير تدفق كافٍ. يحدد دليل تشخيص Flowserve التشغيل الجاف كسبب رئيسي لتلف الأوجه: التحزيز المحيطي والتشقق الحراري [Flexachem/Flowserve].
خطط الغسل غير الصحيحة أو التي تتم صيانتها بشكل سيئ
تعد خطة الغسل نظام دعم الحياة لمانع التسرب. إذا أخطأت في إعدادها، فستخلق حالة حدية مزمنة، وليس فشلاً حاداً. مثال: إعادة تدوير وفقاً لـ Plan 11 في خدمة درجات الحرارة العالية، حيث يصل السائل المعاد تدويره إلى مانع التسرب وهو ساخن جداً. يصمد مانع التسرب لفترة، ثم يفشل، ويتم استبداله، ثم يفشل مرة أخرى في فترات زمنية مماثلة. يشير هذا النمط بقوة إلى خطة الغسل، وليس مانع التسرب.
تظهر دراسة حالة لحالات فشل متكررة لموانع التسرب في مضخة معالجة نفس الديناميكية: حالات فشل كل 3 أشهر هددت بحدوث التوقف الدوري للمصنع، وتم إرجاعها إلى عدم كفاية خطة الغسل بالإضافة إلى الانحرافات التشغيلية، وليس جودة أجهزة مانع التسرب [InstrumentationTools].
يعني فحص خطة الغسل التحقق من أن حجم الفوهة لم يتآكل أو ينسد، والتأكد من أن الخطة تقدم التدفق فعلياً عند ظروف التصميم، ومراجعة ما إذا كان الاختيار الأصلي لا يزال مناسباً إذا تغيرت واجبات العملية منذ بدء التشغيل.
أخطاء التركيب الميكانيكي والمحاذاة
وجد تحليل الأسباب الجذرية الذي أجرته Crane Engineering لفشل متكرر في مانع تسرب في تطبيق مستودعات يتم التحكم في درجة حرارتها، أن آلية الفشل تعود إلى ممارسات التركيب — الضبط غير الصحيح للوضع المحوري لمانع التسرب والتحقق غير الكافي من انحراف العمود [Crane Engineering]. تحدث نفس أنماط أخطاء التركيب في خدمات النفط والغاز، وقد تكون العواقب أكثر خطورة لأن ضغوط ودرجات حرارة التشغيل أعلى، لكن فيزياء الفشل متطابقة.
في الموقع، أكثر أخطاء التركيب شيوعاً هي:
- عدم التحقق من أبعاد الضبط مقابل رسم الشركة المصنعة لمانع التسرب
- تآكل أو صدأ جلبة العمود، مما يمنع مانع التسرب من الاستقرار بشكل صحيح
- عدم سحب لوحة الغدة بشكل متساوٍ، مما يؤدي إلى انحراف الوجه
- عزم دوران غير كافٍ على براغي الغدة، مما يسمح بالحركة تحت الضغط
لا تظهر أي من هذه الأخطاء بمجرد إعادة تجميع المضخة. تظهر فقط عندما يفشل مانع التسرب مبكراً ويكشف فحص التفكيك عن تآكل غير متساوٍ في الوجه أو علامات احتكاك على جلبة العمود.
محاذاة العمود والاهتزاز
سيفشل مانع التسرب السليم ميكانيكياً إذا رُكب على مضخة غير محاذية. تولد المحاذاة الخاطئة — الزاوية أو المتوازية أو كلتاهما — حركة دورية للعمود يجب أن تمتصها أوجه مانع التسرب في كل دورة. بمرور الوقت، يتجاوز ذلك قدرة التعويض المصممة لمانع التسرب. تكون موانع التسرب من نوع الدفع (Pusher-type) معرضة للخطر بشكل خاص لأن الحلقة O الديناميكية يجب أن تتحرك محورياً على العمود.
تحدد إرشادات الموثوقية الصادرة عن الجمعية الأوروبية لمانع التسرب الاهتزاز كعامل ضغط بيئي رئيسي يقصر عمر مانع التسرب بشكل مستقل عن ظروف سائل العملية [ESA]. ينتمي تحليل الاهتزاز وسجلات المحاذاة إلى كل تحليل أسباب جذرية للفشل المتكرر. إذا لم يتم تسجيل المحاذاة عند آخر تركيب، فإن هذا الغياب يعد في حد ذاته نتيجة للتحقيق.
عدم توافق السوائل والمواد
يترك الهجوم الكيميائي على اللدائن المرنة، أو مواد الأوجه، أو المكونات المعدنية بصمة مميزة: انتفاخ، أو تصلب، أو ذوبان الحلقات O؛ تنقر أو تآكل الزنبركات المعدنية؛ تدهور مادة الوجه. هذا الأمر أكثر شيوعاً مما يبدو لأن تركيبات سوائل العملية تتغير — خلطات خام جديدة، تغيرات في كيمياء المثبطات، أو اضطرابات العملية التي تقدم ملوثات لم تكن في أساس التصميم الأصلي.
يوصي دليل Flowserve بمقارنة تلف اللدائن والأوجه الملاحظ مقابل مصفوفة التوافق الكيميائي لسائل العملية الفعلي عند درجة حرارة التشغيل، وليس سائل التصميم في الظروف المحيطة [Flexachem/Flowserve].
سيناريو عملي (توضيحي)
تعاني مضخة نقل الخام في منشأة إنتاج من فشل موانع التسرب على فترات غير منتظمة ولكن متكررة. يتم تسجيل كل فشل على أنه "تسرب مانع التسرب — تم الاستبدال". يقوم فريق تحليل الأسباب الجذرية بسحب جميع أوامر العمل للمضخة على مدار عامين ويربط كل فشل بسجل العمليات. حدث كل فشل في غضون أيام من عملية تنظيف الأنابيب (pigging) في خط المنبع. تؤدي عمليات الـ pigging إلى إدخال كتل من المياه المنتجة مع محتوى رملي مرتفع. خطة غسل المضخة هي Plan 11 لإعادة التدوير، وهي تعيد تدوير سائل العملية، بما في ذلك كتلة الرمل، مباشرة إلى مانع التسرب. الحل: التغيير إلى Plan 32 مع غسل خارجي نظيف، بالإضافة إلى مصفاة على خط الغسل. توقفت حالات الفشل. لم يكن السبب الجذري هو مانع التسرب، بل كان اختيار خطة الغسل بالنسبة لظروف تشغيلية عابرة معروفة.
قائمة التحقق من تحليل الأسباب الجذرية (RCA) لإخفاقات مانع التسرب المتكررة
استخدم قائمة التحقق هذه قبل طلب موانع تسرب بديلة. إذا لم تتمكن من الإجابة على سؤال ما، فإن هذه الفجوة تعتبر نتيجة بحد ذاتها.
سجل الإخفاقات
- هل تم تسجيل جميع الإخفاقات في هذه المضخة مع التاريخ، وساعات التشغيل عند الإخفاق، ونمط الضرر الملحوظ؟
- هل هناك نمط في توقيت الإخفاق بالنسبة للأحداث التشغيلية (بدء التشغيل، عمليات التنظيف بالبيج، تغييرات معدل التدفق)؟
نتائج فحص مانع التسرب
- هل تم فحص مانع التسرب التالف من قبل شخص مدرب على قراءة علامات الضرر (تحزيز الأوجه، التشققات الحرارية، حالة المطاط الصناعي، حالة الزنبرك)؟
- هل يتطابق نمط الضرر مع ظروف التشغيل (التشغيل الجاف، ارتفاع درجة الحرارة، الهجوم الكيميائي، الحمل الميكانيكي الزائد)؟
التحقق من خطة الغسل
- هل خطة الغسل المثبتة هي نفسها المحددة في ورقة البيانات الحالية؟
- هل تم فحص فوهة الغسل للتأكد من عدم وجود تأكل أو انسداد؟
- هل تم تأكيد تدفق وضغط الغسل عند ظروف التشغيل، وليس فقط عند ظروف التصميم؟
- هل تغيرت مهام العملية منذ اختيار خطة الغسل في الأصل؟
الفحوصات الميكانيكية والتركيب
- هل تم التحقق من انحراف العمود وحالة الجلبة عند آخر عملية تركيب؟
- هل تم التحقق من أبعاد الضبط وتوثيقها؟
- هل يوجد سجل محاذاة لآخر عملية محاذاة للقارنة؟
- هل تظهر بيانات الاهتزاز أي خلل عند أو منذ آخر عملية تركيب؟
العملية والمواد
- هل تمت مراجعة تكوين سائل العملية مقابل اختيار مواد مانع التسرب؟
- هل هناك اضطرابات أو حالات عابرة معروفة في العملية قد تعرض مانع التسرب لظروف خارج نطاق تصميمه؟
الامتثال للمعايير
- هل يتوافق اختيار مانع التسرب وخطة الغسل مع
API 682لتصنيف الخدمة الحالي؟ - هل هناك أي انحرافات مفتوحة عن
API 610في تركيب هذه المضخة؟
الخلاصة والخطوات التالية
إن إخفاقات مانع التسرب الميكانيكي المتكررة هي مشكلة موثوقية، وليست مشكلة صيانة. هذا التمييز مهم. مشكلات الموثوقية تحتاج إلى حلول هندسية — إعادة تصميم خطة الغسل، تغيير إجراءات التشغيل، إعادة اختيار المواد. أما مشكلات الصيانة فتحتاج إلى تنفيذ أفضل للإجراءات الحالية. إذا عالجت مشكلة موثوقية باستجابة صيانة، فستحصل على نفس الإخفاق في نفس الفترة الزمنية.
النهج المنظم: رسم خريطة لتاريخ الإخفاقات، قراءة الضرر، التحقق من بيئة مانع التسرب، فحص جودة التركيب، ومراجعة ظروف العملية مقابل أساس التصميم الأصلي. توضح دراسة حالة Oceaneering لعام 2023 أن هذه العملية، عند تطبيقها بشكل منهجي على بيانات أوامر العمل ومدخلات الشركة المصنعة للمعدات الأصلية (OEM)، تحدد العوامل المشتركة التي تخفيها تقارير الإخفاق الفردية [Oceaneering, 2023].
قبل فتح أي مضخة تحتوي على هيدروكربونات لفحص مانع التسرب، يكون التسلسل الإلزامي هو: عزل المضخة عن العملية، وتفريغ الضغط وتصريف الهيكل، والتحقق من حالة الطاقة الصفرية، وتطبيق إجراءات الإغلاق والوسم (LOTO)، وتأكيد انعدام الضغط والجهد باستخدام أدوات معايرة، وإجراء كشف الغاز في موقع العمل، وضمان التنفيس الآمن لأي أبخرة متبقية إلى نقطة آمنة محددة. هذه الخطوات ليست اختيارية ولا يتم اختصارها تحت ضغط الجدول الزمني.
الخطوة التالية بعد الانتهاء من تحليل الأسباب الجذرية (RCA) هي إجراء تصحيحي مكتوب مع تحديد المسؤول، وتاريخ الإنجاز، وطريقة التحقق. إن تحليل الأسباب الجذرية الذي ينتج تقريراً دون حلقة إجراءات تصحيحية مغلقة لم يحل المشكلة.