La capacità di liquefazione in un sito portuale vincolato è raramente stabilita dai dati di targa del cold box. Qualcos'altro pone il limite per primo: l'area del lotto per il treno successivo, le distanze di pericolo intorno ad esso, il carico di raffreddamento in una giornata calda o il numero di navi che l'ormeggio può caricare in un mese. Se il treno è dimensionato o disposto senza considerare questi limiti, l'impianto ottiene una portata di progetto che non può mantenere. Il gas di alimentazione viene ridotto, le finestre di carico vengono perse o si rende necessaria una costosa espansione brownfield per recuperare la portata che una migliore integrazione avrebbe garantito. Per un pianificatore upstream, la vera domanda non è "quanto grande può essere il treno?" ma "quale disposizione di treno, stoccaggio e strutture marine trasforma la maggior quantità di gas in carichi spediti all'anno su questa superficie?"
Contesto normativo e requisiti
La base di progettazione per un impianto GNL onshore in un ambiente portuale poggia su una serie ristretta di documenti:
EN 1473riguarda la progettazione di installazioni GNL onshore. Stabilisce la spaziatura, la valutazione dei rischi e la filosofia di sicurezza che decidono quanto densamente può essere compattata l'apparecchiatura.NFPA 59Aè lo standard per la produzione, lo stoccaggio e la movimentazione del GNL. Disciplina l'ubicazione, il contenimento delle fuoriuscite e le distanze di separazione. Questi elementi spesso guidano il layout del lotto più delle considerazioni di processo.API 617riguarda i compressori assiali e centrifughi e gli espansori-compressori. Si applica ai treni di compressione del refrigerante che dominano l'ingombro del treno e la domanda di potenza.API 521riguarda i sistemi di scarico della pressione e di depressurizzazione. La capacità della torcia e di scarico limita la quantità di apparecchiature che possono trovare posto in un'area ristretta.IEC 61511riguarda la sicurezza funzionale per i sistemi strumentati di sicurezza nell'industria di processo. Qualsiasi ottimizzatore che spinga il treno verso i suoi limiti deve operare al di sopra dei livelli di protezione indipendenti progettati secondo questo standard, mai al loro interno.- La serie
IEC 60079disciplina le apparecchiature in atmosfere esplosive. Layout densi creano più interfacce di area classificata da gestire.
A queste si aggiungono le regole delle autorità portuali locali, i requisiti di pilotaggio marittimo e le normative giurisdizionali sul GNL. Vanno verificate sito per sito.
Dove l'ingombro diventa realmente vincolante
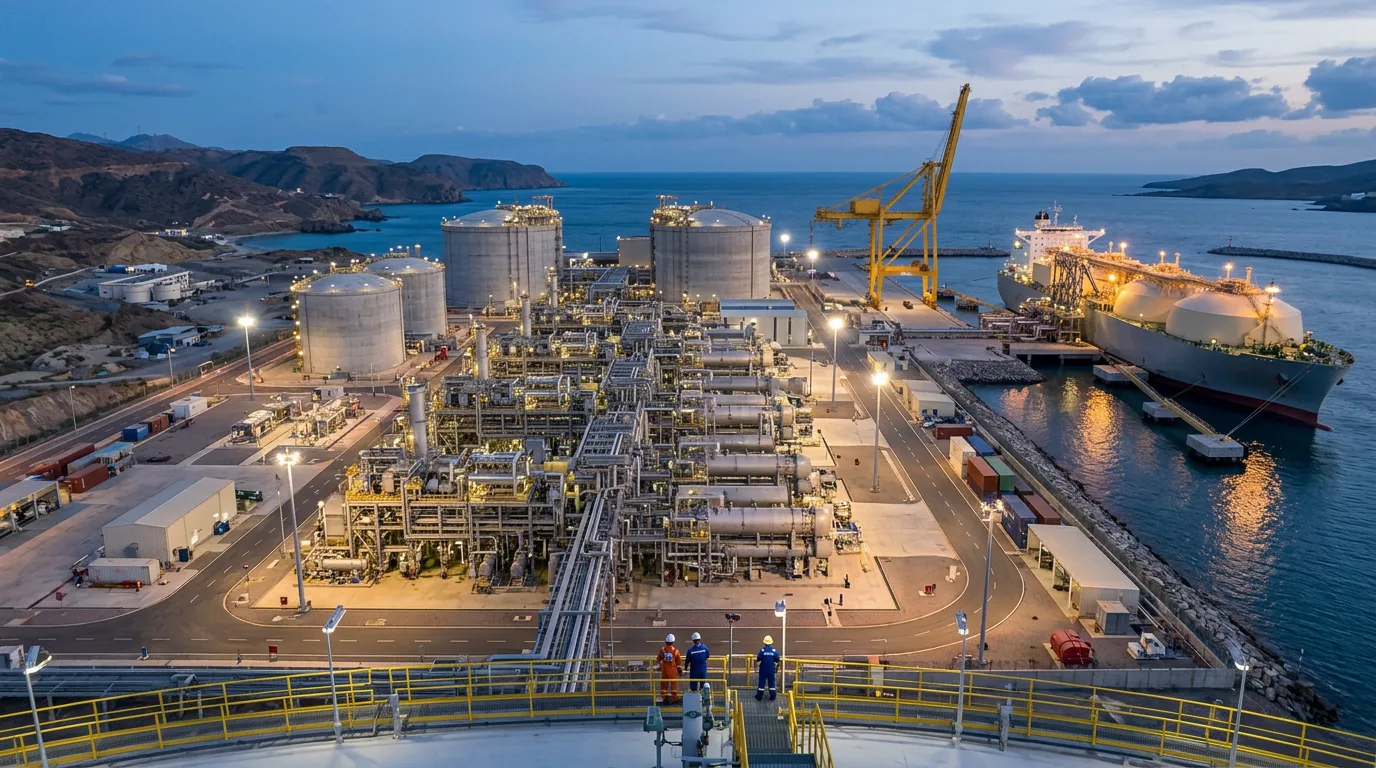
In un contesto portuale, i vincoli si dividono in quattro gruppi. Ognuno limita la produttività a modo suo.
- Lato terra. Area del lotto per liquefazione, pretrattamento, utility, serbatoi e torcia, oltre alle distanze di separazione richieste dagli standard di ubicazione.
- Lato mare. Numero di ormeggi, capacità del braccio di carico del pontile, bacino di evoluzione, finestre di marea e regole di pilotaggio.
- Utility. Disponibilità del mezzo di raffreddamento, fornitura di energia e capacità di esportazione o combustione in torcia.
- Interfacce. Ingresso della condotta, carico su camion o ferrovia se presente, e attività portuali limitrofe.
La revisione MDPI sulla progettazione e l'ottimizzazione della liquefazione del gas naturale sostiene la stessa tesi per gli impianti offshore. Il FLNG deve far fronte a spazi molto limitati, ambienti operativi più complessi e composizione variabile dell'alimentazione. Un sito portuale onshore congestionato condivide il primo e il terzo problema, anche se evita il secondo. Pertanto, le scelte di processo compatte e robuste sviluppate per il FLNG sono un riferimento utile per i progetti onshore con vincoli portuali.
Architettura dei treni in presenza di vincoli di spazio
Selezione del ciclo di processo
Il ciclo di liquefazione bilancia l'efficienza termodinamica rispetto al numero di apparecchiature, all'area occupata e all'operabilità. La tabella seguente è una guida di screening qualitativo. Non sostituisce un confronto tra licenziatari.
| Considerazione | Ciclo con espansore ad azoto | Refrigerante misto singolo | Refrigerante misto doppio o a cascata |
|---|---|---|---|
| Numero di apparecchiature e ingombro area | Basso | Moderato | Maggiore |
| Potenza specifica per una data portata | Massima | Intermedia | Minima |
| Inventario di refrigerante idrocarburico | Nessuno | Presente | Presente |
| Sensibilità al cambio di composizione dell'alimentazione | Bassa | Moderata | Da moderata ad alta |
| Idoneità per siti con distanze di sicurezza ridotte | Favorevole | Dipende dal layout | Richiede più area e distanziamento |
| Idoneità per elevate portate a treno singolo | Limitata | Buona | Ottima |
I cicli ad azoto possono risultare vincenti dove le distanze di sicurezza, e non il costo dell'energia, dominano il sito. I cicli a refrigerante misto prevalgono dove il gas è la risorsa scarsa e il sito può ospitare un treno di macchinari più grande. Se il sito è molto piccolo e l'obiettivo di portata è elevato, si consideri un ibrido: un ciclo più efficiente per il carico di base, con un'unità compatta per la capacità incrementale.
Un unico grande treno, più treni piccoli o moduli
- Treno singolo grande. Migliore ingombro per unità di capacità. Tuttavia, l'intero impianto dipende da un unico set di compressori e il turndown è limitato dall'inviluppo della macchina.
- Treni multipli. Migliore disponibilità e messa in servizio graduale. Richiedono più tubazioni, collegamenti alle utility e sale controllo, e ogni treno comporta una penalizzazione in termini di distanziamento.
- Treni modulari o su skid. Tempi di costruzione più brevi su un sito congestionato e minore area di stoccaggio, poiché la fabbricazione avviene fuori sito. I percorsi per i sollevamenti pesanti e la consegna via mare diventano quindi gli elementi del percorso critico.
In un porto con un'area di stoccaggio limitata e un ambiente marino attivo, il metodo di costruzione può contare quanto il ciclo di processo.
Mezzo di raffreddamento e sensibilità ambientale
I driver dei compressori del refrigerante perdono potenza disponibile all'aumentare della temperatura dell'aria in ingresso. Per questo motivo la produzione di GNL solitamente segue le condizioni ambientali, e un treno che raggiunge l'obiettivo in una giornata fresca può risultare insufficiente in estate. Gli scambiatori raffreddati ad aria evitano il prelievo di acqua, ma occupano molta area e rendono l'impianto più sensibile alla temperatura ambiente. Il raffreddamento ad acqua di mare riduce l'ingombro e appiattisce le variazioni stagionali, ma richiede opere di presa e scarico e permessi ambientali. In un porto, tali opere marine potrebbero già esistere, oppure il traffico esistente potrebbe bloccarle. È necessario coinvolgere l'autorità portuale tempestivamente.
Si progetti il driver e il sistema di raffreddamento in base al periodo operativo più caldo credibile, non alla media annuale. In caso contrario, il deficit di capacità è intrinseco fin dal primo giorno e si manifesta solo durante l'esercizio.
Gestire il treno vicino ai suoi limiti reali
Controllo avanzato di processo e ottimizzazione della produzione
Una volta costruite le apparecchiature, la produttività diventa un problema di controllo. La domanda di brevetto TREA sull'ottimizzazione della produzione descrive un metodo per ottimizzare un processo di liquefazione del gas naturale selezionando almeno una variabile manipolata (MV) per controllare il processo. Il fulcro dell'approccio consiste nel decidere quali parametri l'ottimizzatore può variare e quali vincoli deve rispettare.
In pratica, le MV su un treno a refrigerante misto includono solitamente la velocità o il carico del compressore del refrigerante, le regolazioni della composizione e dell'inventario del refrigerante e le posizioni delle valvole di espansione. I vincoli sono i limiti di surge e di potenza del compressore, l'approccio termico dello scambiatore, i limiti della velocità di variazione e le specifiche del prodotto. L'ottimizzatore dovrebbe spingere il treno contro qualunque sia il vincolo cogente in quel momento. Tale vincolo cambia con la temperatura ambiente e la composizione dell'alimentazione, quindi un punto operativo fisso lascia capacità inutilizzata per gran parte dell'anno.
Seguono tre linee guida:
- Mantenere l'ottimizzatore nel livello di controllo. Le funzioni di sicurezza progettate secondo
IEC 61511devono rimanere indipendenti e non devono essere bypassate o ritarate dall'ottimizzatore. - Identificare il vincolo cogente prima di acquistare ulteriori sistemi di controllo. Se il limite reale è legato all'ambito marino, ottimizzare la cold box non porta alcun vantaggio.
- Validare ogni mossa dell'ottimizzatore rispetto alle mappe del compressore e all'inviluppo operativo del fornitore in base ai dati macchina
API 617applicabili.
Debottlenecking di un treno operativo
La presentazione sul debottlenecking di Freeport LNG al Gastech, co-redatta dal personale di Freeport LNG e Kiewit, mostra come un operatore e un contrattista EPC lavorano sugli aumenti di capacità in un impianto esistente. La logica segue la pratica generale: trovare il vincolo, rimuoverlo, quindi trovare il successivo. In un sito congestionato, si verifichi ogni soluzione proposta rispetto al layout, alla capacità di scarico e della torcia (API 521) e alle regole di posizionamento in NFPA 59A e EN 1473 prima di inserirla nel cronoprogramma.
Qualsiasi tie-in o modifica che apra apparecchiature contenenti idrocarburi richiede la sequenza completa di controllo: isolamento positivo, depressurizzazione verso un luogo sicuro, verifica dell'assenza di energia, lockout/tagout, precauzioni e permessi per area classificata, rilevamento continuo di gas e sfiato o combustione in torcia sicura dell'inventario. In un sito ristretto, la presenza di apparecchiature adiacenti in funzione rende tutto questo più difficile, non più semplice.
L'interfaccia portuale spesso stabilisce il vero limite
Un treno di liquefazione alimenta lo stoccaggio e lo stoccaggio alimenta le navi. Il volume annuale consegnabile può essere scritto come:
Q_deliverable = min(Q_liquefaction, Q_storage-and-rundown, Q_berth-and-loading)
Tutti e tre i termini sono espressi nelle stesse unità (volume o energia all'anno). Aumentare il primo termine aumenta la produzione solo se è il più piccolo. Diverse fonti in questo ambito mostrano che la capacità del terminal è spesso governata dalle operazioni piuttosto che dall'hardware.
- Lo studio Liuheng LNG Terminal utilizza la simulazione per valutare la capacità del terminal. Considera il terminal come un sistema interagente di arrivi di navi, ormeggi e stoccaggio, non come un insieme di valori nominali indipendenti.
- Lo studio PolyU (2025) sulla programmazione del traffico navale nei porti GNL include nel suo modello le caratteristiche di navigazione e i rischi della navigazione notturna. Le regole del canale e le restrizioni di visibilità determinano quante finestre di carico sono realmente disponibili.
- Il progetto Jefferson Rail Terminal di HPC Hamburg Port Consulting riguarda un terminal ferroviario, non GNL. Ha affrontato un'infrastruttura prossima al limite simulando le procedure operative, il che lo rende un'analogia utile per trovare capacità senza nuove costruzioni.
- Questo non è un caso GNL, ma supporta il principio che il metodo operativo può liberare capacità dove non è possibile aggiungere terreno.
La lezione comune è costruire un modello di simulazione a eventi discreti dell'intera catena, dal gas di alimentazione alla nave in partenza, prima di fissare le dimensioni del treno.
Scenario illustrativo
Questo scenario è illustrativo e non proviene da una fonte elencata. Un sito adiacente al porto ha spazio per un treno, un serbatoio di stoccaggio e un singolo ormeggio. Il piano iniziale è il più grande treno a refrigerante misto singolo che possa entrarci.
Un modello di sistema che include gli arrivi delle navi, le restrizioni dovute alle maree e alla navigazione notturna e il polmone del serbatoio mostra che, nelle stagioni peggiori, sono le finestre di carico piuttosto che la liquefazione a limitare la produzione annuale. Il treno rimane inattivo in attesa di spazio nel serbatoio mentre le navi aspettano la marea. I pianificatori rispondono in questo ordine:
- Aggiungere un polmone di stoccaggio o rivedere i livelli operativi dei serbatoi per disaccoppiare il treno dai tempi di arrivo delle navi.
- Rivedere le regole di programmazione degli ormeggi e i vincoli di pilotaggio con l'autorità portuale.
- Verificare il design del driver e del raffreddamento rispetto al periodo operativo più caldo.
- Solo allora considerare un treno più grande o aggiuntivo.
Il capitale va prima al vincolo che effettivamente limita. Se il treno limita ancora la produzione dopo che il lato marino è stato sistemato, si applica il confronto dei processi nella tabella Process Cycle Selection, con l'area del lotto come fattore decisivo.
Checklist decisionale
- Identificare il vincolo vincolante in ogni stagione: liquefazione, stoccaggio e rundown, o ormeggio e marina. Non dimensionare le apparecchiature contro un vincolo che non è vincolante.
- Costruire una simulazione dell'intera catena, inclusi gli arrivi delle navi, le restrizioni del canale e della navigazione notturna e il polmone del serbatoio, prima di congelare le dimensioni del treno.
- Confermare l'ubicazione e la spaziatura rispetto a
NFPA 59AeEN 1473nella fase concettuale, non dopo che il layout è stato fissato. - Confrontare i cicli di processo in base all'area del lotto, all'inventario dei pericoli e alla sensibilità ambientale, oltre che alla potenza specifica.
- Dimensionare i driver e il raffreddamento per il periodo operativo più caldo credibile.
- Verificare la capacità di scarico e della torcia rispetto a
API 521per qualsiasi aumento di capacità. - Verificare le prestazioni e i limiti del compressore del refrigerante rispetto ai dati della macchina
API 617prima di fare affidamento sulle mosse dell'ottimizzatore. - Mantenere le funzioni strumentate di sicurezza indipendenti dall'ottimizzatore, coerentemente con
IEC 61511. - Valutare la costruzione modulare dove l'accesso per lo stoccaggio o il sollevamento pesante è limitato.
- Per qualsiasi collegamento su un sito attivo, pianificare l'isolamento, la depressurizzazione, la verifica dell'energia zero, LOTO, i controlli delle aree classificate, il rilevamento del gas e lo sfiato sicuro prima della programmazione.
- Coinvolgere tempestivamente l'autorità portuale e i piloti sulle regole di ormeggio, le prese d'acqua di raffreddamento e la logistica di costruzione.
Conclusione
In un sito portuale vincolato, la produttività si ottiene armonizzando la capacità di liquefazione, stoccaggio e ormeggio. Massimizzare solo il treno non porta al risultato. Modellare prima l'intera catena per trovare il vincolo vincolante. Quindi scegliere un ciclo di processo e un metodo di costruzione che si adattino al lotto e alle distanze di pericolo, e dimensionare il raffreddamento e i driver per il periodo più caldo che il sito vedrà. Sovrapporre l'ottimizzazione del controllo per mantenere il treno contro qualunque limite sia attivo, mantenendo i sistemi di sicurezza indipendenti in ogni momento. Per un impianto esistente, procedere al debottlenecking per fasi e testare ogni soluzione rispetto ai limiti di ubicazione, scarico e marini prima di impegnare il capitale. Il passo successivo è uno studio della capacità a livello di sistema, con il licenziante e l'autorità portuale entrambi coinvolti fin dall'inizio.