Perché il trasferimento di custodia di LPG e NGL punisce una cattiva selezione del misuratore
Gli idrocarburi leggeri scorrono vicino al loro punto di bolla, e questo lascia pochissimo margine. Un misuratore Coriolis dimensionato solo sulla portata può comunque generare una caduta di pressione attraverso i suoi tubi sufficiente a far evaporare il prodotto al loro interno. Una volta che si forma il vapore, le letture di densità e massa diventano errate, e il trasmettitore può continuare a mostrare un totale costante ma sbagliato. In un carico fiscale o in una consegna via oleodotto, tale errore finisce direttamente in fattura e nella riconciliazione degli sbilanciamenti. Successivamente, la disputa finisce sulla scrivania dell'ingegnere della strumentazione.
La stabilità dello zero, lo stress da installazione e la verifica causano lo stesso tipo di problemi. Un misuratore scelto per la sua accuratezza nominale può comunque fallire un audit fiscale. La parte bassa del suo range può essere dominata dall'instabilità dello zero, oppure le connessioni del provatore potrebbero non essere mai state progettate per un fluido pressurizzato e volatile. Questa guida copre la logica di dimensionamento, gli effetti dell'installazione e la verifica per LPG e NGL, affinché la selezione regga all'audit.
Contesto normativo e requisiti
Per gli idrocarburi liquidi, il quadro di riferimento è principalmente API e OIML:
API MPMS Chapter 5.6riguarda la misurazione degli idrocarburi liquidi mediante misuratori Coriolis. È il riferimento principale per l'uso fiscale.API MPMS Chapter 4riguarda i sistemi di prova (proving).API MPMS Chapter 4.5riguarda i master-meter prover.API MPMS Chapter 11.2.4riguarda la correzione della temperatura per il volume di NGL e GPL. È importante quando il contratto viene liquidato in volume alle condizioni di riferimento, anche se il misuratore misura la massa.OIML R 117riguarda i sistemi di misurazione dinamica per liquidi diversi dall'acqua. Si applica dove l'approvazione della metrologia legale governa l'installazione.ISO 10790fornisce indicazioni sulla selezione, installazione e uso dei misuratori Coriolis.- La serie
IEC 60079disciplina le apparecchiature in atmosfere esplosive. Si applica al sensore, al trasmettitore e a qualsiasi scatola di giunzione.
Considerate questo come l'inviluppo prestazionale che il vostro contratto e l'autorità di regolamentazione si aspetteranno. Il budget dell'incertezza di misura e l'autorità per i pesi e le misure stabiliscono i criteri di accettazione effettivi.
Il dimensionamento parte dal range di portata massica, ma per GPL e NGL interagiscono tre vincoli.
Passaggio 1: Definire l'inviluppo operativo in unità di massa
Convertite le vostre portate volumetriche di carico o di oleodotto in portata massica, poiché i range dei Coriolis sono specificati in massa:
ṁ = Q × ρ
dove ṁ è la portata massica (kg/h), Q è la portata volumetrica (m³/h) e ρ è la densità del fluido (kg/m³). Utilizzate la densità nel caso del prodotto più leggero, più caldo e a densità minore per la portata volumetrica massima, e il caso più pesante e freddo per la minima. La densità del GPL oscilla con la composizione e la temperatura. Un misuratore dimensionato su un singolo valore del propano può finire fuori scala la prima volta che incontra butano o un prodotto miscelato.
Il software di dimensionamento del produttore, eseguito con le proprietà reali del prodotto, deve confermare la selezione.
Passaggio 2: Verificare la caduta di pressione rispetto alla tensione di vapore
La caduta di pressione attraverso il misuratore aumenta con la portata. La pressione più bassa all'interno del sensore si verifica alla massima portata e alla massima temperatura. La vostra verifica è:
P_downstream − ΔP_meter deve rimanere al di sopra della tensione di vapore del prodotto alla temperatura di esercizio, con un margine.
Prendete la tensione di vapore dalle specifiche del prodotto o da un'equazione di stato alla massima temperatura prevista, non da un valore nominale. La vostra filosofia di misurazione o di sicurezza di processo dovrebbe stabilire il margine, poiché deve coprire i transitori, il comportamento delle valvole e le variazioni di composizione. Se la verifica fallisce, avete tre opzioni:
- Selezionare un misuratore più grande, accettando prestazioni inferiori a basse portate.
- Aumentare la contropressione riposizionando o ritarando la valvola di controllo.
- Utilizzare linee di misurazione parallele.
Non accettate una selezione che risulti valida solo in condizioni nominali.
Passaggio 3: Verificare l'incertezza a bassa portata dalla stabilità dello zero
Ogni misuratore Coriolis ha una specifica di stabilità dello zero in unità di portata massica. Il suo contributo all'incertezza cresce al diminuire della portata:
Errore di stabilità dello zero (% della lettura) = (stabilità dello zero ÷ portata massica effettiva) × 100
Valutate questo valore alla vostra portata operativa minima, come l'inizio di una rampa di carico o un basso turndown dell'oleodotto. Se occupa una quota troppo grande del budget di incertezza, il misuratore è sovradimensionato. Questo è il consueto conflitto con il Passaggio 2. Un misuratore più piccolo favorisce la stabilità dello zero, mentre uno più grande favorisce la caduta di pressione. Risolverlo spesso significa far funzionare due misuratori in parallelo con attivazione a stadi, piuttosto che scendere a compromessi su uno solo.
Confronto della selezione
| Criterio | Perché è importante per GPL/NGL | Cosa verificare |
|---|---|---|
| Caduta di pressione alla max portata | Il flashing causa errori di densità e massa | Calcolata con la viscosità e la densità del prodotto nelle condizioni peggiori |
| Stabilità dello zero | Domina l'incertezza a bassa portata | Valore del produttore rispetto alla portata minima nel budget di incertezza |
| Rating di pressione | Tensione di vapore e condizioni di picco | Sensore e flange dimensionati per la massima pressione credibile |
| Accuratezza della densità | Supporta la derivazione del volume e i controlli di composizione | Certificato di calibrazione della densità e relativo fluido di riferimento |
| Approvazioni | Accettazione fiscale | Approvazione della metrologia legale o del regolatore dove richiesto, oltre alla certificazione per area classificata |
| Geometria del sensore | Rilascio di vapore e drenabilità | Guida all'orientamento del produttore per liquidi che possono subire flashing |
La configurazione conta quanto il sensore. Cutoff, smorzamento e impostazioni di densità possono spostare il totale riportato tanto quanto la scelta del sensore.
Effetti dell'installazione che influenzano i risultati fiscali
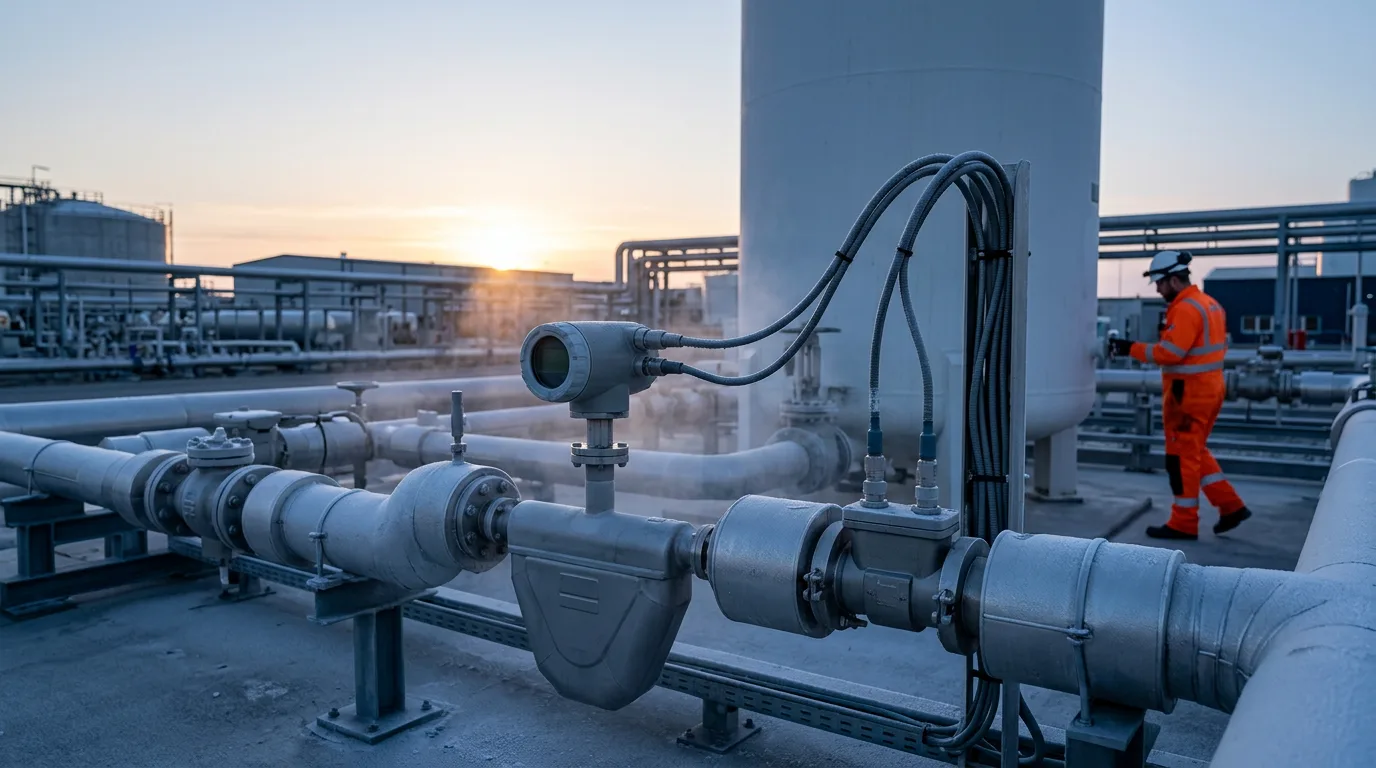
I misuratori Coriolis non sono molto sensibili al profilo del flusso upstream, motivo per cui i loro requisiti di tratti rettilinei sono modesti. Sono molto più sensibili a quanto segue.
Controllo del vapore e della pressione
- Posizionare la valvola di controllo del flusso downstream rispetto al misuratore, in modo che quest'ultimo si trovi alla massima pressione disponibile.
- Installare un eliminatore di vapore o d'aria upstream dove i bracci di carico, l'aspirazione della pompa o le condizioni del fondo del serbatoio possono consentire l'ingresso di gas.
- Mantenere le fonti di cavitazione della pompa fuori dal tratto immediato upstream.
Sollecitazioni meccaniche e vibrazioni
- Supportare le tubazioni in modo che il sensore non subisca sollecitazioni, flessioni o torsioni del tubo. Le flange disallineate sono una causa comune di spostamento dello zero.
- Tenere il sensore lontano dalle pulsazioni della pompa e da forti fonti di vibrazione. Separare i misuratori adiacenti come indicato dal produttore per evitare interferenze (cross-talk).
Comportamento termico
- Posizionare il trasmettitore di temperatura vicino al misuratore. Il trasmettitore di pressione deve trovarsi su una presa rappresentativa, poiché entrambi alimentano la correzione di densità e volume.
- Installare valvole di sfogo termico su qualsiasi sezione di tubazione LPG o NGL che può essere intercettata tra valvole di isolamento. L'espansione del liquido può sovrapressurizzare la sezione, e lo fa più velocemente di quanto ci si aspetti.
Orientamento e disposizioni per l'azzeramento
- Orientare il sensore secondo la guida del produttore per i liquidi che possono rilasciare vapore, in modo che i tubi rimangano pieni di liquido e l'eventuale gas dreni completamente.
- Prevedere un isolamento double block and bleed upstream e downstream. Ciò consente di azzerare il misuratore pieno di prodotto, alla pressione e temperatura di linea, in assenza di flusso.
Requisiti di verifica per servizio fiscale
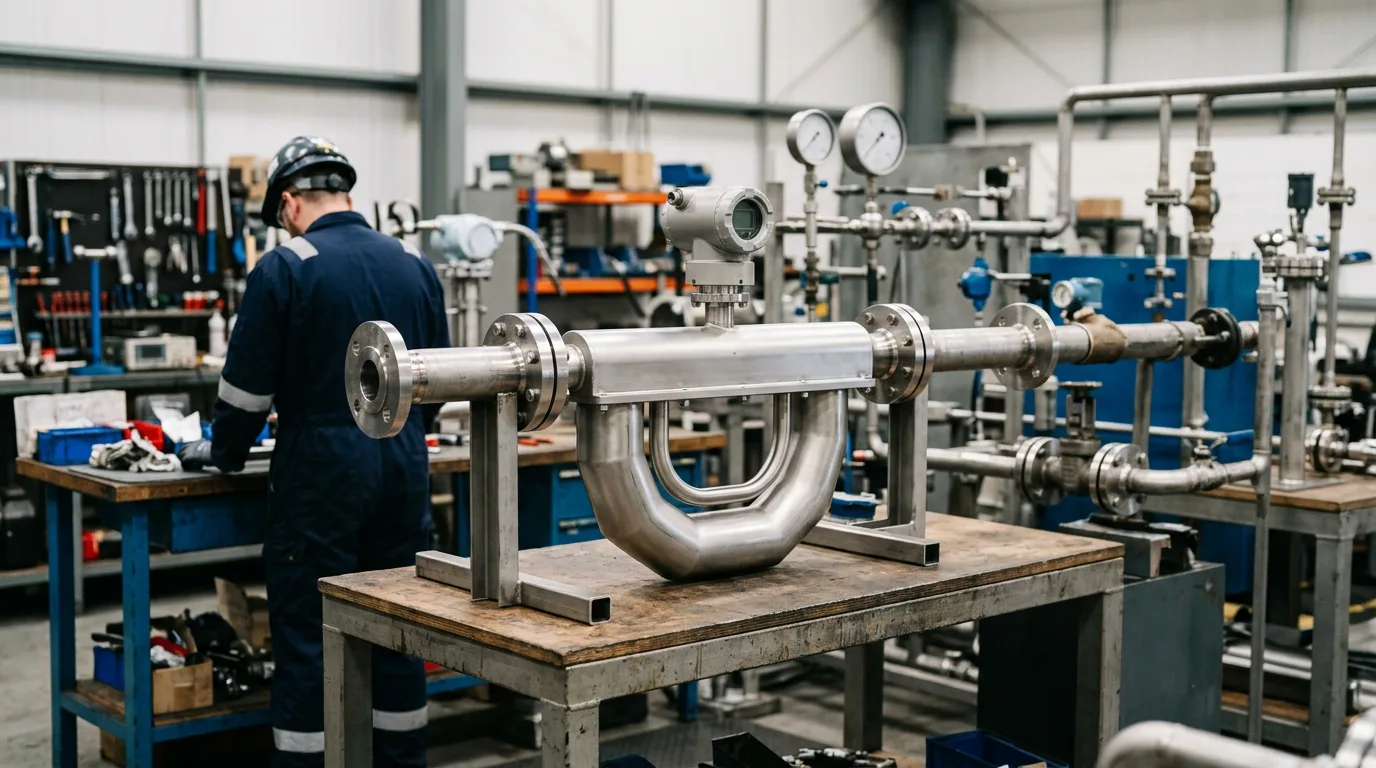
Le installazioni fiscali normalmente verificano il misuratore in situ rispetto a un riferimento. Il riferimento può essere un prover a tubo o compatto, un master meter o un metodo gravimetrico. API MPMS Chapter 4 stabilisce il quadro di riferimento. API MPMS Chapter 5.6 copre i punti specifici per i Coriolis, come quando azzerare e come applicare un fattore del misuratore.
Punti pratici:
- Prover pressurizzati. I prover per LPG e NGL devono mantenere il prodotto al di sopra della tensione di vapore. Il design della connessione del prover, i percorsi di sfiato e i percorsi di drenaggio devono essere definiti in fase di progettazione, non dopo il fallimento della prima prova.
- Master meter. La scheda informativa per l'utente 09 di Liquid Gas UK, "Selection and Operation of Coriolis Meters for Proving LPG Metering Equipment by Volume", riporta che i misuratori Coriolis sono ampiamente utilizzati per il controllo delle apparecchiature di misura del LPG. La stessa disciplina si applica quando il misuratore Coriolis è il dispositivo sotto test. Il riferimento e il misuratore devono vedere lo stesso prodotto alle stesse condizioni.
- Ordine delle operazioni. Azzerare il misuratore in condizioni verificate di assenza di flusso e tubo pieno prima della corsa di prova. Registrare insieme il valore di zero e il fattore del misuratore, in modo che uno spostamento dell'uno possa essere tracciato rispetto all'altro.
- Analisi dei trend. Mantenere una carta di controllo del fattore del misuratore. Un fattore che deriva, uno zero che si sposta o un divario tra i punti di densità misurati e previsti indicano sporcamento, danni o un problema di controllo della pressione, e lo fanno molto prima che una singola prova fallisca.
- Densità come diagnostica. Confrontare la densità rilevata con la densità di laboratorio o derivata dalla composizione del campione. Una differenza persistente indica un problema di calibrazione, vapore o campionamento.
Sicurezza durante l'azzeramento, la verifica e l'accesso al sensore
Qualsiasi lavoro che comporti l'apertura o l'ispezione di apparecchiature LPG o NGL, inclusa la rimozione delle connessioni del prover o la rimozione di un sensore, richiede una sequenza controllata da permesso di lavoro:
- Isolare il tratto del misuratore con la disposizione double block and bleed.
- Depressurizzare verso il drenaggio chiuso, la torcia o il sistema di recupero. Non sfogare mai in atmosfera.
- Verificare l'assenza di energia confermando la pressione zero allo spurgo e controllando che lo spurgo rimanga libero.
- Applicare lock-out/tag-out alle valvole di isolamento e alle pompe e valvole di controllo che potrebbero repressurizzare la sezione.
- Effettuare lo spurgo o l'inertizzazione come richiesto dalla procedura del sito e utilizzare rilevatori di gas portatili calibrati prima e durante l'apertura del contenimento.
- Utilizzare solo strumenti e apparecchiature di prova certificati per la classificazione dell'area classificata.
- Ripristinare il contenimento, eseguire il test di tenuta e rimettere in pressione la sezione lentamente, in modo che il sensore non venga colpito da un fronte di vaporizzazione (flashing).
Scenario illustrativo: selezione per una pensilina di carico prodotti misti
Questo è uno scenario qualitativo a scopo orientativo, non un calcolo di dimensionamento completo.
Un terminal carica propano e butano su autocisterne. Il quesito progettuale è se ogni baia debba essere servita da un unico misuratore grande o da due misuratori più piccoli in parallelo.
- Convertire la portata massima di carico e la portata di avviamento lento in portata di massa, utilizzando rispettivamente le densità del prodotto più leggero e di quello più pesante (Passaggio 1).
- Ottenere la tensione di vapore del prodotto alla massima temperatura estiva prevista e la minima pressione disponibile al braccio di carico.
- Utilizzando la curva della caduta di pressione del produttore per la taglia candidata, verificare che la pressione minima al sensore rimanga al di sopra della tensione di vapore con un certo margine. Se il singolo misuratore grande supera il test solo con la valvola di controllo quasi completamente aperta, il design non ha margine operativo.
- Calcolare il contributo della stabilità dello zero alla portata di avviamento lento. Se il singolo misuratore non rientra nel budget di incertezza a tale portata, specificare due misuratori con il secondo inserito a portate più elevate, oppure limitare la totalizzazione fiscale alla portata superiore a un minimo definito, concordato con la controparte.
- Confermare la presenza di un percorso per il collegamento di un prover o di un master meter e una frequenza di taratura definita.
Nella maggior parte dei casi come questo, è la verifica della caduta di pressione rispetto alla tensione di vapore, piuttosto che la specifica di accuratezza, a decidere la dimensione del misuratore.
Checklist per la selezione e la messa in servizio
- Intervallo della portata di massa definito da casi reali di densità del prodotto, non da un singolo valore nominale.
- Tensione di vapore rilevata alla massima temperatura di esercizio, con un margine dichiarato rispetto alla pressione minima del sensore.
- Caduta di pressione verificata alla massima portata utilizzando lo strumento di dimensionamento del produttore.
- Contributo della stabilità dello zero calcolato alla portata minima e incluso nel budget di incertezza.
- Valvola di controllo situata downstream rispetto al misuratore; eliminatore di vapore previsto dove può entrare gas.
- Supporti delle tubazioni controllati per assenza di tensioni (zero strain); vibrazioni e misuratori vicini valutati.
- Sfiato termico previsto su ogni sezione di liquido intercettabile.
- Trasmettitori di pressione e temperatura posizionati per una correzione rappresentativa della densità e del volume.
- Doppio blocco e spurgo (Double block and bleed) previsti per l'azzeramento e la taratura, con scarico chiuso o percorso di recupero.
- Connessioni per prover o master meter progettate per prodotti volatili pressurizzati.
- Approvazione di metrologia legale, certificazione per area classificata e certificati di calibrazione in archivio.
- Valore di zero, fattore del misuratore e confronto della densità registrati alla messa in servizio come base per l'analisi dei trend.
Conclusione
Per GPL e NGL, la caduta di pressione rispetto alla tensione di vapore e la stabilità dello zero alla portata minima decidono la dimensione del misuratore. Le dichiarazioni di accuratezza passano in secondo piano. Basate la selezione su casi di portata di massa derivanti da densità reali dei prodotti, verificate ogni vincolo con il software di dimensionamento del produttore e progettate le predisposizioni per l'azzeramento e la taratura nelle tubazioni fin dall'inizio.
I prossimi passi consistono nell'eseguire il controllo del margine della tensione di vapore sui misuratori attuali o pianificati, confermare il percorso di taratura rispetto a API MPMS Chapter 4 e API MPMS Chapter 5.6, e avviare un trend del fattore del misuratore e dello zero in modo che la deriva emerga prima di diventare una disputa fiscale.