L'importanza della calibrazione della strumentazione per la conformità e la sicurezza
Un trasmettitore di pressione che legge un valore elevato con un margine piccolo ma costante non fa scattare alcun allarme. Rimane semplicemente lì, alimentando silenziosamente un sistema di sicurezza funzionale con dati errati, influenzando un anello di controllo e riportando un'etichetta di calibrazione scaduta mesi fa. Quando finalmente si verifica un'escursione di processo, lo strumento che avrebbe dovuto rilevarla non interviene al punto giusto. Questo è il vero problema degli strumenti non calibrati o fuori tolleranza: non si guastano in modo evidente. Si guastano silenziosamente. E le conseguenze vanno dalle sanzioni normative fino alla perdita di contenimento.
Per i responsabili della manutenzione e gli ingegneri della strumentazione, la calibrazione non è un esercizio burocratico. È il modo in cui ogni misurazione nell'impianto viene legata a uno standard difendibile e tracciabile. È la base sia della sicurezza di processo che della conformità normativa.
Cosa fa effettivamente la calibrazione
Calibrare significa confrontare l'output di uno strumento con uno standard di riferimento noto e annotare la differenza. Una calibrazione corretta fa due cose: verifica l'accuratezza del dispositivo e conferma che la misurazione sia tracciabile rispetto a uno standard nazionale o internazionale accettato (Sure Controls).
Quando uno strumento non supera la calibrazione, lo si regola o lo si ripara, quindi si documentano i risultati prima e dopo la correzione. Quel record "as-found / as-left" non è un onere burocratico: è la prova che la misurazione era idonea allo scopo in un determinato momento. È anche il primo documento che un auditor o un investigatore di incidenti richiederà.
La calibrazione elimina anche una classe di errore che gli ingegneri di processo a volte sottovalutano: il bias sistematico. L'errore casuale si media su molte letture. L'errore sistematico — in cui uno strumento legge costantemente alto o basso — si somma a ogni decisione di controllo presa utilizzando quel segnale. In una misurazione di portata che guida il trasferimento di custodia o un calcolo delle emissioni, un bias sostenuto ha dirette conseguenze commerciali e legali.
Quadro normativo e standard
I requisiti di calibrazione della strumentazione compaiono in più livelli del quadro normativo. Il livello che si applica a un dato strumento determina sia l'intervallo di calibrazione che lo standard di documentazione.
Requisiti normativi federali
Negli Stati Uniti, lo standard Process Safety Management dell'OSHA (29 CFR 1910.119) richiede che i programmi di integrità meccanica coprano la strumentazione utilizzata nei processi interessati e che l'ispezione e i test seguano le buone pratiche ingegneristiche riconosciute e generalmente accettate. I record di calibrazione devono essere conservati e devono documentare le carenze riscontrate e le azioni correttive intraprese (LegalClarity).
La clausola del dovere generale dell'OSHA richiede indipendentemente che i datori di lavoro forniscano un luogo di lavoro privo di pericoli riconosciuti — un argomento che i regolatori hanno utilizzato per estendere gli obblighi di calibrazione oltre il ristretto elenco dei processi coperti dal PSM (IPS).
Standard di settore
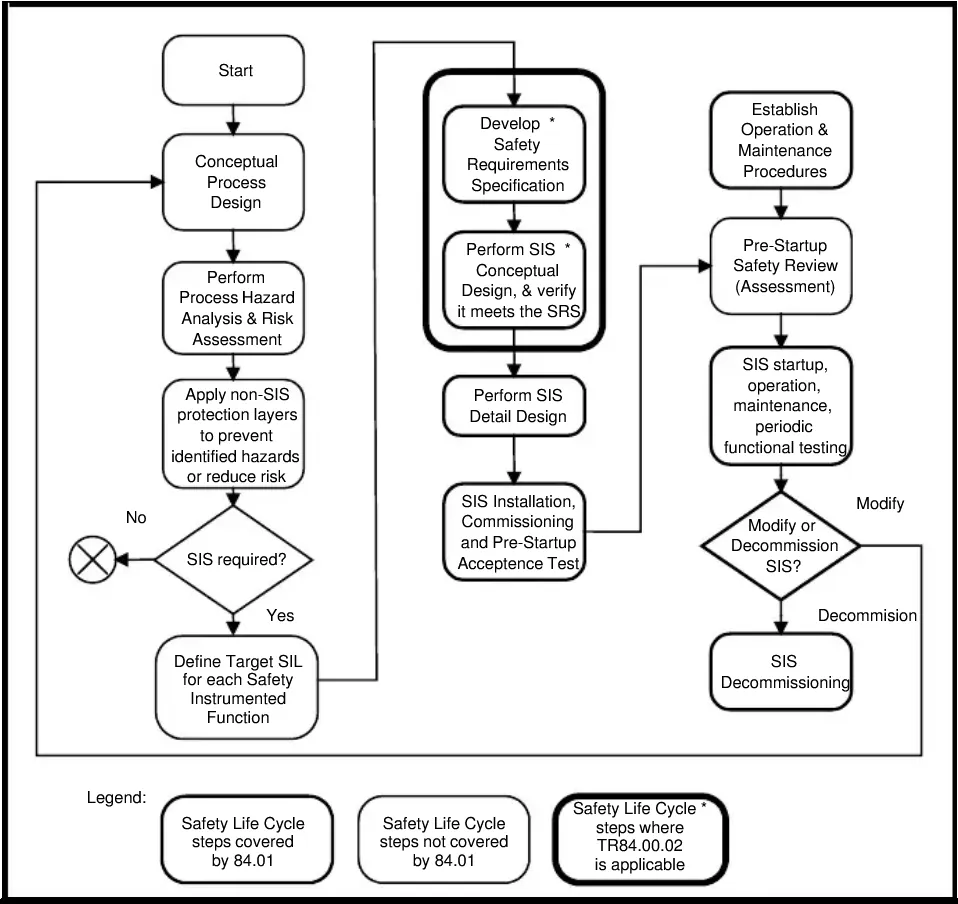
Per i sistemi di sicurezza funzionale, la norma IEC 61511 (Sicurezza funzionale - Sistemi strumentati di sicurezza per il settore dell'industria di processo) richiede che le funzioni strumentate di sicurezza siano verificate tramite proof testing e che le prestazioni della strumentazione siano confermate tramite calibrazione e altre attività di verifica. Sono richiesti sia la calibrazione che il proof testing; sono attività distinte con scopi diversi. La logica di riduzione del rischio dello standard dipende dal fatto che gli strumenti operino entro la loro accuratezza specificata — un presupposto che la calibrazione conferma o invalida.
Per la gestione generale della qualità delle misurazioni, la norma ISO 9001 richiede che le apparecchiature di monitoraggio e misurazione siano calibrate a intervalli specificati rispetto a standard di misurazione tracciabili rispetto a standard internazionali o nazionali, con lo stato di calibrazione identificato e i record conservati.
La guida alla gestione della calibrazione QIA lo inquadra chiaramente: ogni sistema di misurazione, indipendentemente dal settore, deve essere in grado di dimostrare che i suoi output sono accurati e che tale accuratezza è documentata (QIA).
Tracciabilità
La tracciabilità è il filo che collega la lettura di uno strumento da campo a uno standard di misurazione nazionale. La catena di calibrazione va dallo strumento da campo a uno standard di lavoro, a uno standard di trasferimento, fino a uno standard primario mantenuto da un organismo metrologico nazionale come il NIST. Interrompere quella catena — utilizzando un riferimento non certificato, saltando un intervallo di calibrazione o non documentando la catena — fa perdere alla misurazione la sua difendibilità legale e tecnica (TSI).
Conseguenze sulla sicurezza del drift della calibrazione
Gli strumenti subiscono un drift. I cicli di temperatura, le vibrazioni di processo, l'ingresso di umidità e il normale invecchiamento dei componenti causano la migrazione dell'output del sensore lontano dal suo valore calibrato nel tempo. Il tasso di drift varia in base al tipo di strumento e alle condizioni di installazione, ma la direzione è costante: senza una ricalibrazione periodica, l'accuratezza degrada.
In un contesto di sicurezza, le conseguenze dipendono dalla direzione in cui corre il drift e da quale funzione di sicurezza supporta lo strumento:
- Un trasmettitore di pressione che subisce un drift verso il basso in un'applicazione di intervento per alta pressione non avvierà l'intervento alla corretta condizione di processo.
- Un rilevatore di gas che subisce un drift verso una sensibilità inferiore non riuscirà a dare l'allarme alla concentrazione per la quale è stato specificato.
- Un elemento di temperatura che legge un valore alto in un anello di controllo del gas combustibile di un riscaldatore a fuoco causerà la riduzione prematura del combustibile da parte del sistema di controllo, mascherando un reale avvicinamento alle condizioni di coking.
La calibrazione regolare identifica queste condizioni prima che diventino eventi di sicurezza.
Sviluppo di un programma di gestione della calibrazione
Classificazione degli strumenti
Non tutti gli strumenti comportano lo stesso peso di rischio. Un programma di gestione della calibrazione dovrebbe classificare gli strumenti in base alla loro funzione: critici per la sicurezza (loop SIS, fuoco e gas, arresto di emergenza), critici per il processo (loop di controllo primari, trasferimento di custodia, monitoraggio delle emissioni) e monitoraggio generale. La classificazione determina l'intervallo di calibrazione, la profondità della documentazione richiesta e il livello di competenza del tecnico che esegue il lavoro.
Intervalli di calibrazione
Gli intervalli dovrebbero essere stabiliti in base alle raccomandazioni del produttore, ai dati storici as-found (stato al rilevamento) e alle conseguenze di un funzionamento fuori tolleranza. Uno strumento che supera costantemente la calibrazione con una deviazione minima può supportare un intervallo esteso. Uno che mostra ripetutamente una deriva dovrebbe innescare una revisione della causa radice: l'intervallo di calibrazione è un indicatore di sintomi, non solo una voce di programma.
Requisiti di documentazione
La documentazione minima per ogni evento di calibrazione dovrebbe includere:
- Tag dello strumento, ubicazione e descrizione del servizio
- Data della calibrazione e identificazione del tecnico
- Standard di riferimento utilizzato, incluso il proprio certificato di calibrazione e la dichiarazione di tracciabilità
- Letture as-found sull'intero intervallo
- Regolazioni effettuate (se presenti)
- Letture as-left (stato al rilascio) che confermano che lo strumento è entro la tolleranza
- Prossima data di calibrazione programmata
La guida alla calibrazione Fluke sottolinea che i record di calibrazione servono a un duplice scopo: dimostrano la conformità ai revisori e forniscono i dati storici sulle tendenze necessari per ottimizzare gli intervalli e prevedere i guasti (Fluke).
Esecuzione sicura della calibrazione in campo
Qualsiasi lavoro di calibrazione su strumenti collegati a servizi di idrocarburi attivi richiede un permesso di lavoro formale. Prima che qualsiasi strumento venga isolato, scollegato o azzerato, deve essere confermato quanto segue:
- L'isolamento del processo è in atto e verificato, con valvole di blocco chiuse e etichettate secondo le procedure LOTO.
- Le linee di impulso dello strumento o le connessioni di processo sono state depressurizzate e sfiatate in sicurezza verso un punto di sfiato designato, non in atmosfera in un'area classificata.
- Lo stato di energia zero è verificato da una persona competente utilizzando un metodo di prova appropriato.
- La classificazione dell'area classificata del luogo di lavoro è confermata e tutte le apparecchiature di prova portate nell'area sono classificate per tale classificazione.
- Il rilevamento continuo dei gas è attivo per i lavori in spazi chiusi o confinati.
- L'impatto su qualsiasi funzione di sicurezza attiva viene valutato: il bypass di un ingresso SIS per la calibrazione richiede un'autorizzazione formale al bypass e misure compensative.
Scenario illustrativo
Quanto segue è illustrativo e non rappresenta un incidente specifico.
Si consideri un separatore di produzione operante sotto copertura PSM. Il trasmettitore di alta pressione che alimenta l'arresto di alta pressione strumentato di sicurezza non è stato calibrato entro l'intervallo richiesto a causa di un arretrato nel programma di manutenzione. Durante un'anomalia di processo, la pressione del separatore aumenta. Il trasmettitore, che ha subito una deriva verso il basso rispetto alla pressione di processo effettiva, non raggiunge il setpoint di intervento configurato alla pressione di processo che normalmente avvierebbe l'arresto. Il separatore raggiunge la pressione di taratura della sua valvola di sicurezza prima che il SIS intervenga. La valvola di sicurezza si apre, sfiatando idrocarburi verso il sistema di torcia in un picco incontrollato. Nessun personale rimane ferito, ma l'incidente innesca un audit PSM, rivela il record di calibrazione scaduto e si traduce in una sanzione ai sensi dei requisiti di integrità meccanica 29 CFR 1910.119.
L'intervallo di calibrazione esisteva. Lo strumento era accessibile. Il costo del lavoro di calibrazione sarebbe stato una frazione dell'audit, del programma di azioni correttive e della sanzione normativa.
Checklist del programma di calibrazione
Utilizzare questa come verifica minima di prontezza prima di un audit o di una fermata di manutenzione:
- Tutti gli strumenti critici per la sicurezza sono classificati ed elencati nel sistema di gestione della calibrazione
- Gli intervalli di calibrazione sono documentati con una base tecnica, non predefiniti da un programma generico
- Esistono record as-found / as-left per ogni evento di calibrazione entro il periodo di conformità corrente
- Gli standard di riferimento utilizzati in campo dispongono di certificati di calibrazione aggiornati con tracciabilità
- I tecnici che eseguono la calibrazione sugli strumenti SIS sono valutati per la competenza su quel tipo di strumento
- Le calibrazioni scadute vengono monitorate e hanno una disposizione documentata (differimento con valutazione del rischio o accelerazione)
- Le procedure di bypass SIS sono in atto e seguite quando gli strumenti vengono messi fuori servizio per la calibrazione
- I record di calibrazione sono recuperabili e verificabili, non conservati solo su carta in un armadio di campo
Conclusione
La calibrazione è il fondamento tecnico e legale di ogni decisione dipendente dalle misurazioni presa in un impianto operativo. Gli strumenti che non vengono calibrati secondo il programma, rispetto a standard tracciabili, con risultati documentati, non sono solo imprecisi: non sono conformi e, nelle applicazioni di sicurezza, rappresentano un rischio non quantificato e non controllato.
Il passo successivo è semplice: estrai il tuo registro di calibrazione attuale, identifica ogni strumento critico per la sicurezza e verifica che i record as-found / as-left siano aggiornati e completi. Dove esistono lacune, dai la priorità in base alla criticità della funzione di sicurezza. Dove appaiono tendenze alla deriva nei record storici, indaga sulla causa radice prima di limitarti a reimpostare l'intervallo. Un programma di calibrazione che reagisce agli audit è una passività. Uno guidato dai dati sulle prestazioni degli strumenti è un autentico strumento di riduzione del rischio.