Diluent Blending for Extra-Heavy Crude Transport: Viscosity Targets and Diluent Recovery
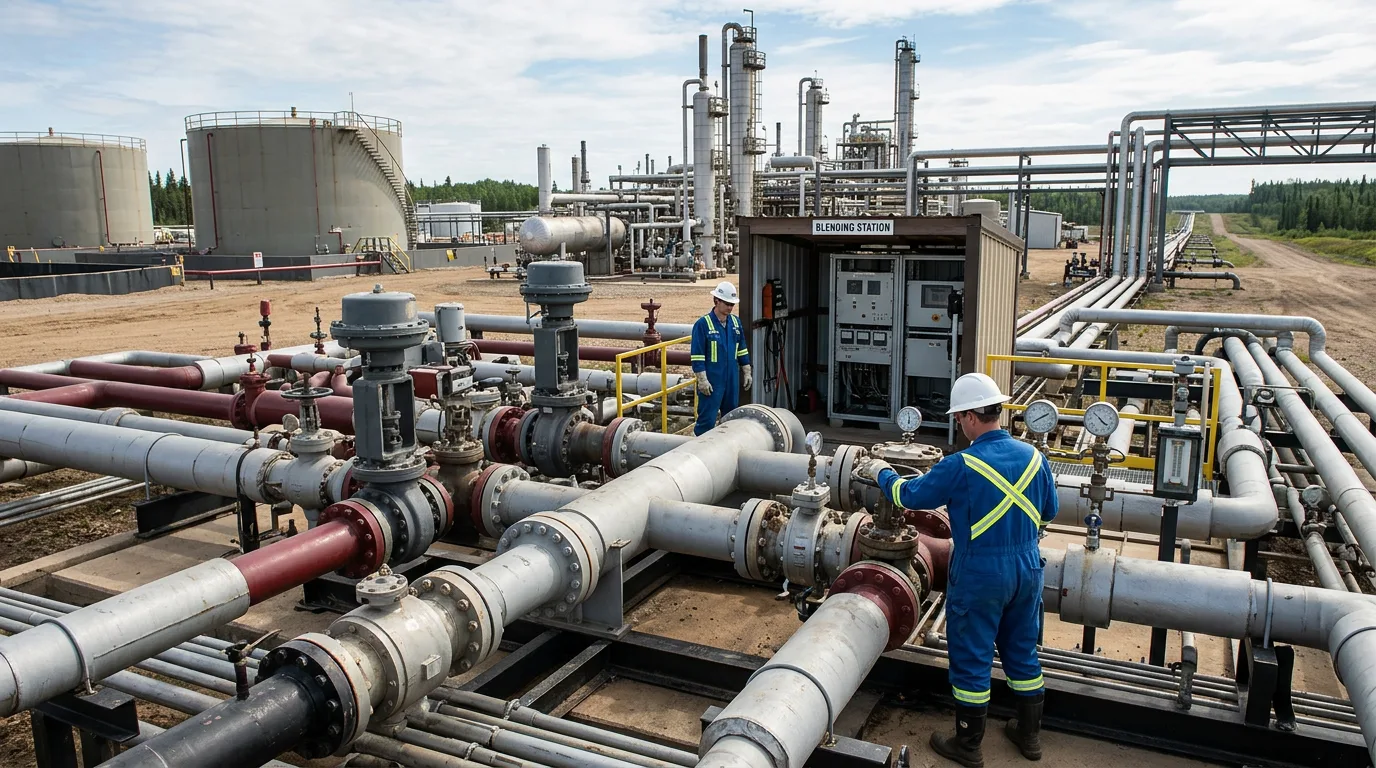
Сверхтяжелая нефть, находящаяся в системе сбора при пластовой температуре, с практической точки зрения представляет собой полутвердое тело. Она не будет течь самостоятельно, а ее перекачка по трубопроводу с коммерческой пропускной способностью приводит к остановке насосов, превышению максимально допустимого рабочего давления или к обоим последствиям сразу. Затраты проявляются в нескольких предсказуемых аспектах: простои производства, повреждение вращающегося оборудования, штрафные санкции на экспортном терминале. Смешивание с разбавителем является наиболее широко применяемым решением, которое несет в себе собственную операционную и экономическую нагрузку — в основном стоимость доставки разбавителя на месторождение и его обратного извлечения в пункте назначения. Три инженерных решения определяют успех операции: правильная установка целевой вязкости, корректный расчет коэффициента смешивания и проектирование контура регенерации, который не приводит к финансовым потерям.
Проблема вязкости сверхтяжелых нефтей
Углеводородный флюид, используемый для разбавления тяжелой нефти и снижения ее вязкости для облегчения транспортировки, формально определяется как разбавитель — обычно это фракция дистилляции, такая как нафта (SLB Energy Glossary). Сверхтяжелые нефти, к которым относятся сорта с плотностью ниже примерно 10° API, представляют собой более сложную проблему, чем просто высокая вязкость. Их вязкость крайне чувствительна к температуре, а в составе преобладают асфальтены, поэтому они ведут себя иначе, чем более легкие нефти.
Операторы трубопроводов и грузоотправители устанавливают спецификацию максимальной вязкости на входе в приемную систему. Это число является инженерным ориентиром для всех расчетов смешивания даунстрим от этой точки.
Выбор разбавителя
Глоссарий SLB определяет нафту как стандартный разбавитель для разбавления и транспортировки тяжелой нефти. На практике выбор определяется тремя конкурирующими критериями:
- Эффективность снижения вязкости — более легкие фракции сильнее снижают вязкость на единицу добавленного объема, но эта зависимость нелинейна.
- Доступность и логистика — конденсат или легкая нефть могут быть более доступными на удаленных месторождениях, чем очищенная нафта.
- Экономика регенерации — разбавитель, который можно чисто отделить в пункте назначения путем атмосферной дистилляции, обходится в регенерации гораздо дешевле, чем тот, чей диапазон кипения перекрывается с фракциями нефти.
Разбавители на основе дистиллятов (более легкие фракции), как правило, достигают целевой вязкости при более низких скоростях объемного добавления, чем разбавители на основе сырой нефти — исследование подтвердило это — но ценовое преимущество определяется местной ценой на разбавитель и эффективностью регенерации.
Летучесть здесь играет двоякую роль. Это актив, который обеспечивает работу дистилляционной регенерации, и в то же время фактор риска, определяющий управление давлением паров на станциях смешивания и терминалах.
Целевые показатели вязкости и расчет коэффициента смешивания
Установка целевого показателя
Спецификация вязкости на входе в трубопровод устанавливается оператором для обеспечения следующих условий:
- Рабочая точка насоса остается в пределах проектного диапазона.
- Число Рейнольдса остается достаточным для предотвращения образования гелевых пробок при минимальной пропускной способности.
- Смесь остается перекачиваемой в переходных режимах, таких как пуск после капитальный ремонт.
Ни один метод не является универсально оптимальным. Взаимодействие между температурой и долей разбавителя должно быть охарактеризовано экспериментально для конкретной нефти, прежде чем будет утвержден проектный коэффициент смешивания.
Расчет коэффициента смешивания
Объемный коэффициент смешивания выводится из модели вязкости смеси. Наиболее часто применяемым в трубопроводном инжиниринге является подход с использованием логарифмического индекса смешивания (на основе ASTM D341). Для двухкомпонентной смеси:
Шаг 1 — Преобразование вязкости в индексы смешивания:
Индекс смешивания ASTM W определяется как:
W = log[log(ν + 0.7)]
где ν — кинематическая вязкость в mm²/s (cSt).
Шаг 2 — Применение правила линейного смешивания:
W_blend = x_D · W_D + (1 − x_D) · W_C
где x_D — объемная доля разбавителя, W_D — индекс смешивания разбавителя, а W_C — индекс смешивания нефти.
Шаг 3 — Обратный расчет x_D для целевой вязкости:
x_D = (W_target − W_C) / (W_D − W_C)
Иллюстративный пример (значения выбраны только для демонстрации метода; они не являются данными с реального объекта):
Предположим, что нефть имеет кинематическую вязкость 10,000 cSt при температуре смешивания, а выбранный разбавитель нафта имеет кинематическую вязкость 1 cSt при той же температуре. Спецификация трубопровода требует, чтобы вязкость смеси не превышала 350 cSt.
- W_C = log[log(10,000 + 0.7)] = log[log(10,000.7)] = log[4.0000] = 0.6021
- W_D = log[log(1 + 0.7)] = log[log(1.7)] = log[0.2304] = −0.6375
- W_target = log[log(350 + 0.7)] = log[log(350.7)] = log[2.5449] = 0.4056
Решение для x_D:
x_D = (0.4056 − 0.6021) / (−0.6375 − 0.6021) = (−0.1965) / (−1.2396) = 0.1585
Таким образом, требуемая объемная доля разбавителя составляет 0.1585, что означает, что примерно 15.85 vol% смеси должно составлять разбавитель для достижения целевого показателя 350 cSt в данных условиях.
Проверьте это число по лабораторным реологическим данным для конкретной пары нефть-разбавитель перед внедрением в проект. Логарифмическая модель ASTM является приближением, и нефти с высоким содержанием асфальтенов отклоняются от нее, особенно при низких долях разбавителя, где начинают преобладать эффекты агрегации.
Рекуперация разбавителя
Почему рекуперация обязательна
Разбавитель дорог по сравнению с нефтью, с которой он транспортируется. Учитывая полный цикл — транспортировка разбавителя на месторождение, смешивание, отгрузка на НПЗ, сепарация и возврат — каждый процент невосстановленного разбавителя является прямым операционным убытком.
Методы сепарации
На приемном терминале или апгрейдере рекуперация разбавителя осуществляется одним или несколькими из следующих способов:
- Атмосферное испарение — смесь нагревается и давление снижается; легкие фракции испаряются и восстанавливаются сверху. Эффективно для разбавителей нафтового ряда с четким отделением от нефтяной фракции.
- Вакуумная дистилляция — используется, когда диапазон кипения разбавителя перекрывается с легкими фракциями нефти, что требует более глубокого разделения по точкам отбора.
- Стабилизационная колонна — специальная фракционирующая колонна, производящая верхний продукт разбавителя, пригодный для рециркуляции.
В технико-экономическом исследовании 2024 года эффективность рекуперации была прямо оценена как компонент общей экономики, подтверждая, что выбор разбавителя и проектирование рекуперации должны оптимизироваться совместно. Разбавитель, который достигает целевой вязкости при более низком коэффициенте смешивания, но сложен в рекуперации, может стоить в целом дороже, чем чуть менее эффективный разбавитель с высокой степенью восстановления.
Логистика возврата разбавителя
Восстановленный разбавитель должен вернуться на месторождение либо по выделенному трубопроводу, либо автотранспортом/баржами там, где трубопроводная инфраструктура отсутствует. Объем разбавителя в циркуляции в любой момент времени — в магистральном трубопроводе, в запасах приемного терминала, на обратном пути — представляет собой оборотный капитал, который должен быть рассчитан и профинансирован. Коэффициент смешивания напрямую определяет эту потребность в запасах.
Практический чек-лист для проектирования систем смешивания
- Получите лабораторные кривые вязкости-температуры для нефти и потенциальных разбавителей во всем диапазоне рабочих температур перед выбором разбавителя.
- Примените логарифмическую модель смешивания в качестве первой оценки; подтвердите ее измеренными значениями вязкости смеси при расчетном коэффициенте смешивания и при минимальной ожидаемой температуре трубопровода.
- Подтвердите целевую вязкость в соответствии со спецификацией оператора трубопровода на входе, а не по общеотраслевому значению.
- Рассчитайте габариты узла смешивания на максимальную скорость закачки разбавителя, включая запас на температурные отклонения, повышающие вязкость нефти.
- Убедитесь, что давление паров разбавителя совместимо с расчетным давлением станции смешивания и трубопровода; обратитесь к соответствующему стандарту API для трубопроводов жидких нефтепродуктов.
- Спроектируйте точку отбора установки рекуперации так, чтобы верхний продукт разбавителя соответствовал спецификации для повторной закачки без переработки.
- Установите баланс запасов разбавителя — отслеживайте объемы закачки, восстановленные объемы и потери — и установите триггер проверки для любого устойчивого отклонения.
- Для любого ввода в эксплуатацию станции смешивания или обслуживания узла закачки разбавителя: примените полную изоляцию контуров нефти и разбавителя, сбросьте давление до атмосферного, проверьте отсутствие энергии с помощью откалиброванных манометров, примените LOTO, подтвердите отсутствие газов с помощью газоанализатора перед открытием любого соединения и безопасно сбросьте давление в закрытый коллектор факельной системы.
Заключение
Инжиниринг смешивания разбавителя для транспортировки сверхтяжелой нефти сводится к трем взаимосвязанным решениям: выбору разбавителя, свойства которого соответствуют как целевой вязкости, так и контуру рекуперации, расчету коэффициента смешивания на основе проверенной модели, а не эмпирического правила, и проектированию системы рекуперации для максимизации возврата разбавителя.
Метод логарифмического индекса смешивания обеспечивает обоснованную отправную точку для расчета коэффициента, но он должен быть привязан к лабораторным реологическим данным для конкретной пары нефть-разбавитель — особенно для потоков, богатых асфальтенами, где отклонения модели хорошо задокументированы. Технико-экономическое исследование 2024 года подтверждает, что выбор разбавителя и эффективность рекуперации должны оцениваться вместе; оптимизация только по самому низкому коэффициенту смешивания без учета стоимости рекуперации приведет к неоптимальному проектированию.
Следующие шаги для проектной группы: заказать лабораторное исследование смешивания, охватывающее как минимум три варианта разбавителей в ожидаемом диапазоне температур, провести технико-экономическое сравнение, включая логистику возврата, и на раннем этапе привлечь оператора трубопровода для подтверждения спецификации вязкости на входе и любых ограничений по качеству смеси перед окончательным проектированием системы закачки.