Retirar um tanque de petróleo de serviço para inspeção interna retira a capacidade operacional de um terminal que ganha dinheiro movimentando barris. A pressão comercial, portanto, empurra os intervalos de inspeção para prazos maiores. Enquanto isso, uma maior rotatividade aumenta as taxas de corrosão do fundo e a carga de fadiga. Se o intervalo for definido a partir de uma taxa de corrosão medida sob o regime de operação de ontem, a margem que o cálculo parece mostrar pode não existir. Você acaba com uma parada não planejada após um vazamento ou com um intervalo conservador que custa uma capacidade que você não precisava perder.
Este artigo analisa os mecanismos de degradação das chapas do fundo que mais importam no serviço de petróleo bruto. Em seguida, examina como a rotatividade de estoque mais rápida os altera e como manter a lógica de intervalo da API 653 defensável quando os padrões operacionais mudam.
Contexto das normas
A API 653, Tank Inspection, Repair, Alteration, and Reconstruction, é a estrutura reguladora para tanques em serviço. Os requisitos de construção estão na API 650, Welded Tanks for Oil Storage. A técnica prática de inspeção é coberta pela API 575, Inspection Practices for Atmospheric and Low-Pressure Storage Tanks. Se você optar pela inspeção baseada em risco, a API 580 (Risk-Based Inspection) e a API 581 (Risk-Based Inspection Methodology) fornecem a estrutura. Para proteção do fundo, consulte a API 651 (Cathodic Protection of Aboveground Petroleum Storage Tanks) e a API 652 (Lining of Aboveground Petroleum Storage Tank Bottoms).
A lógica da API 653 é consistente em todas as fontes revisadas. Os intervalos de inspeção interna seguem as taxas de corrosão medidas em inspeções anteriores ou antecipadas de tanques em serviço similar. No texto reproduzido na cópia hospedada pelo NRC, as taxas de corrosão do fundo normalmente controlam o intervalo. Um resumo de especialistas descreve os intervalos como impulsionados pela taxa de corrosão, espessura remanescente e a data projetada em que a espessura mínima permitida é atingida. Também observa que os intervalos normalmente ficam entre 5 e 20 anos, e que métodos baseados em risco sob API 580/581 podem apoiar a decisão. Trate esses números apenas como orientação. A edição da API 653 em vigor na sua unidade é a que governa.
A frase a ser observada é "tanques em serviço similar". Aumentar a rotatividade pode mover um tanque para fora da categoria de serviço sob a qual ele foi inspecionado.
Mecanismos de corrosão do fundo em serviço de petróleo bruto
A discussão da Becht sobre a vida útil do fundo do tanque destaca que um fundo novo "não nasce em uma utopia": ele é exposto a muitos mecanismos de dano desde o primeiro dia. Duas superfícies estão envolvidas e elas se comportam de maneira diferente.
Corrosão pelo lado do produto (interna)
- Camada de água e sedimentos. A água livre se separa do petróleo e se deposita no fundo junto com os sólidos. Geralmente carrega sais e gases dissolvidos. A corrosão sob ela tende a ser pites localizados em vez de perda de espessura uniforme.
- Ataque sob depósito. Borra, carepa e cera aprisionam o eletrólito contra o aço e criam células de aeração diferencial. Pites podem crescer sob depósitos que ninguém vê, a menos que o fundo seja limpo.
- Corrosão influenciada microbiologicamente (MIC). Água estagnada e borra alimentam colônias bacterianas, incluindo espécies redutoras de sulfato. Elas geram uma química local agressiva e os pites podem crescer rapidamente.
- Pontos baixos e regiões de solda. Poços de drenagem, a área ao redor do dreno, juntas de solda sobreposta e depressões de assentamento coletam água primeiro. Eles tendem a mostrar os pites mais profundos.
Corrosão pelo lado do solo (face inferior)
- Umidade da fundação e cloretos. O material da base, o detalhe do anel de concreto e a drenagem decidem se a face inferior permanece úmida.
- Efeitos de fresta e borda. A chapa anular e a região da junta costado-fundo estão expostas à entrada de água pela borda externa.
- Limitações da proteção catódica. Sob um fundo grande, a proteção catódica depende da base, do contato chapa-solo e de qualquer revestimento de contenção secundária ou barreira de prevenção de vazamentos. Mau contato ou blindagem deixam áreas desprotegidas mesmo quando o sistema indica estar funcionando.
A corrosão pelo lado do solo é a mais difícil de detectar. Sem o escaneamento do fundo, o monitoramento em serviço alcança apenas o costado e a borda visível.
A literatura publicada sobre estimativa de taxa
O ponto comum é que a taxa é uma estimativa com incerteza. O intervalo é tão bom quanto os dados de espessura e as premissas por trás da taxa.
Como a aceleração da rotatividade muda o cenário
Um maior rendimento não empurra o tanque em apenas uma direção. Alguns efeitos diminuem o risco de corrosão e outros o aumentam.
| Fator | Efeito de uma maior rotatividade | Consequência para o planejamento da inspeção |
|---|---|---|
| Acúmulo de água e sedimentos | Recebimentos frequentes podem trazer mais água no total, mas menos tempo para que ela decante sem perturbações. O esvaziamento e a mistura podem resuspender depósitos. | A distribuição dos depósitos muda, portanto, os locais de pites da última inspeção podem não prever os novos. |
| Oxigênio dissolvido e eletrólito fresco | Cada enchimento introduz produto fresco e nova química da água. | A taxa pode aumentar em relação a um tanque em serviço de baixa rotatividade. |
| Variabilidade da dieta de crus | Ciclos mais rápidos geralmente significam graus de cru mais variados, com diferentes teores de sal, enxofre e gases ácidos. | A taxa histórica pode não representar o fluido atual. |
| Ciclagem do nível operacional | Flexão mais frequente do fundo e da junta costado-fundo. | A fadiga na zona crítica torna-se uma preocupação juntamente com a perda de espessura. |
| Decantação de sedimentos e MIC | Menos tempo de repouso pode suprimir parte do acúmulo de borra. | O benefício não é garantido e não deve ser presumido sem evidências. |
| Limpeza e acesso | Paradas de manutenção mais frequentes são mais difíceis de agendar. | A pressão para adiar a inspeção aumenta à medida que a necessidade dela pode estar crescendo. |
O erro central de planejamento é projetar uma taxa de um período de menor rotatividade em um tanque que agora está operando de forma mais intensa. As taxas de inspeções anteriores descrevem condições anteriores. Se o regime de operação mudou materialmente desde a última varredura, essa taxa é um dado de baixa confiança. O intervalo derivado dela precisa de um ajuste conservador ou de uma verificação antecipada.
Lógica de intervalo e o que muda com a rotatividade
A lógica do intervalo em si é simples. A vida remanescente até a espessura mínima admissível é:
Vida remanescente (anos) = (t_medido − t_mínimo) ÷ taxa de corrosão
onde t_medido é a espessura mínima encontrada na inspeção (mm), t_mínimo é a espessura mínima admissível do fundo para o tanque (mm), e a taxa de corrosão é em mm/year. O intervalo não pode exceder o máximo da norma, e o julgamento sobre a incerteza pode reduzi-lo ainda mais.
Exemplo ilustrativo
Os números abaixo são assumidos para fins de ilustração e não são de um tanque real.
O fundo de um tanque de petróleo tem uma espessura mínima medida de 6.0 mm após a última inspeção. A espessura mínima admissível assumida é de 3.0 mm. A taxa de corrosão, determinada sob o regime anterior, é de 0.15 mm/year.
- Perda de parede disponível = 6.0 mm − 3.0 mm = 3.0 mm
- Vida remanescente = 3.0 mm ÷ 0.15 mm/year = 20 anos
O terminal então aumenta o throughput e a diversidade de crus. Suponha que a taxa, agora assumida como 0.30 mm/year, dobre por causa de água fresca, química de cru mais variada e depósitos perturbados.
- Vida remanescente = 3.0 mm ÷ 0.30 mm/year = 10 anos
Dobrar a taxa reduz a vida disponível pela metade. O tanque que parecia adequado para o intervalo mais longo agora suporta metade disso, antes de qualquer margem de incerteza. Na prática, a segunda taxa não é conhecida até a próxima inspeção, por isso a ordem das operações importa. Adiar a inspeção em um tanque cujo regime de operação mudou pode consumir a margem que o planejador acredita que ainda está lá.
Ferramentas para gerenciar a incerteza
Meça a coisa certa
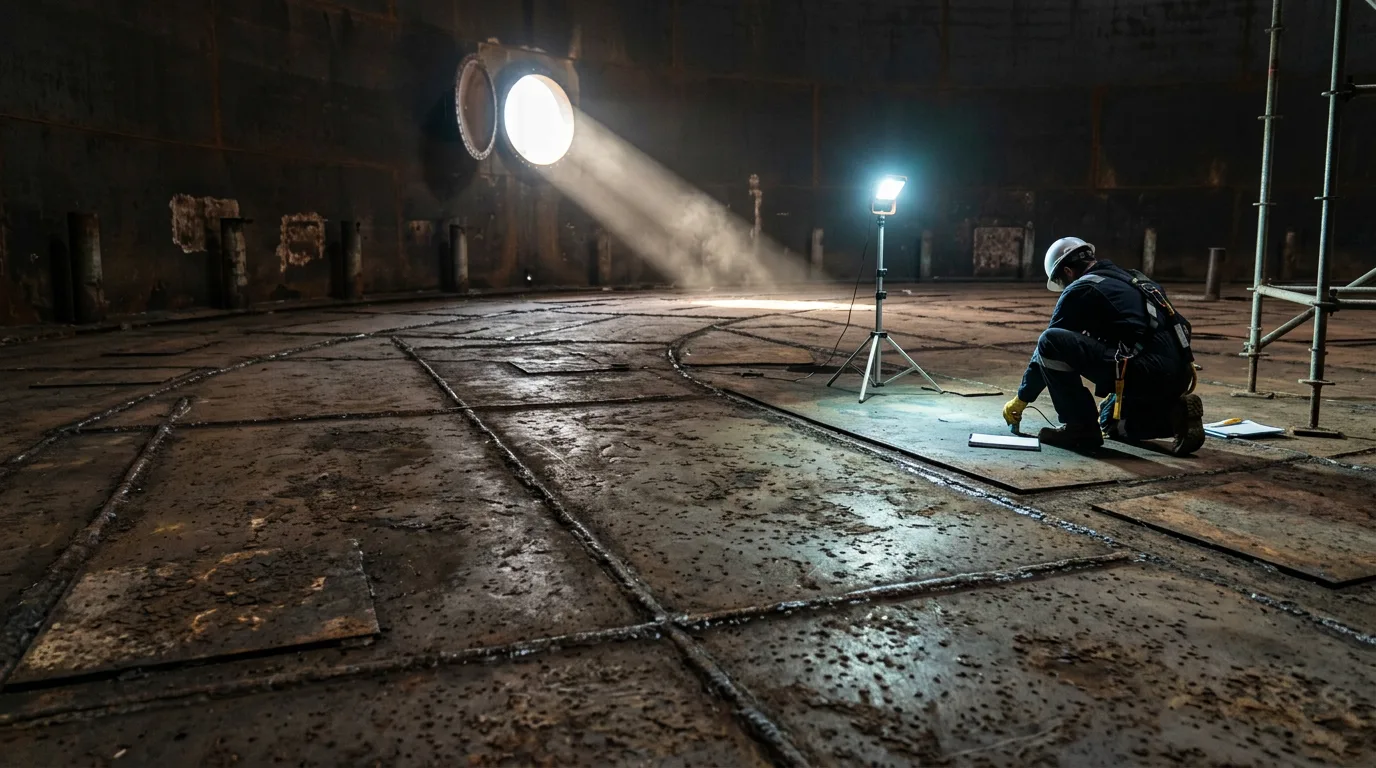
A varredura de fundo, como a perda de fluxo magnético com verificação ultrassônica de indicações, cobre o lado do produto de uma forma que o UT pontual não consegue. A varredura do lado do solo é limitada pelo contato com a base e quaisquer barreiras de contenção secundária, portanto, verifique o desempenho da proteção catódica por meio de levantamentos para julgar a proteção da parte inferior. Em serviço de petróleo bruto, a profundidade do pite, em vez da perda média, geralmente define a vida remanescente. Registre a perda do lado do solo e do lado do produto separadamente onde a técnica puder distingui-las. Os dois mecanismos respondem de forma diferente às mudanças operacionais.
Use a inspeção baseada em risco deliberadamente
O RBI sob API 580/581 é a rota estabelecida para justificar intervalos que diferem dos padrões prescritivos. Só funciona se os dados de entrada refletirem o regime atual. Atualize a rotatividade, a dieta de crus, o manuseio de água e o desempenho da proteção catódica quando eles mudarem. Um caso de RBI construído sobre dados operacionais históricos não é evidência para um intervalo mais longo.
Mitigar para ganhar intervalo
- Manter a disciplina de drenagem de água e limpeza do poço de drenagem (sump).
- Onde for prático, use mistura ou gerenciamento de borra para que os depósitos não persistam.
- Manter a proteção catódica e verificá-la com levantamentos, não apenas pela saída do retificador.
- Considerar um revestimento de fundo onde a API 652 se aplica e a economia o suporte.
- Verificar a fundação, drenagem e vedação do cordão de solda (chime) para evitar a entrada de água.
Segurança durante a inspeção interna
Abrir um tanque de óleo cru para inspeção interna é um trabalho em espaço confinado e área classificada. Sequência típica:
- Isolamento. Fechar e raquetear ou desconectar fisicamente todas as conexões de produto, dreno e utilidades, incluindo misturadores e linhas de aquecimento. Trabalhar de acordo com um plano de isolamento documentado.
- Drenagem e limpeza. Remover produto e borra usando métodos controlados. A borra pode liberar vapores de hidrocarbonetos e H₂S, e depósitos pirofóricos de sulfeto de ferro podem inflamar ao secar.
- Despressurização e ventilação. Ventilar o vapor deslocado para um local seguro conforme os procedimentos da unidade. Gerenciar o acúmulo estático.
- Verificação de energia zero. Confirmar que todas as linhas conectadas estão isoladas e drenadas, e que o equipamento mecânico está desenergizado.
- Lockout/tagout. Aplicar LOTO a misturadores, bombas, válvulas e suprimentos elétricos.
- Teste e detecção de gás. Testar gases inflamáveis, oxigênio e tóxicos antes da entrada. Monitorar continuamente durante a entrada, usando instrumentos calibrados adequados para a atmosfera.
- Precauções em área classificada. Usar equipamentos certificados e fontes de ignição controladas. Manter o sistema de permissão de trabalho a quente separado das permissões de entrada.
- Controles de espaço confinado. Fornecer vigias, arranjos de resgate, ventilação e comunicação.
Checklist de decisão
- O throughput, o tipo de óleo, o corte de água ou os ciclos de nível operacional mudaram desde a última inspeção interna? Se sim, trate a taxa de corrosão antiga como de baixa confiança.
- A taxa anterior foi medida a partir de dados de espessura confiáveis, com locais e técnicas de medição consistentes?
- A taxa controladora é do lado do solo ou do lado do produto, e isso mudou?
- São os pites, em vez da perda de parede média, que definem a vida remanescente para este tanque?
- O desempenho da proteção catódica foi verificado por levantamento de campo?
- O caso de RBI utiliza dados operacionais atuais e premissas documentadas?
- O intervalo planejado está dentro do máximo do código e apoiado pela vida remanescente calculada com margem?
- Se houver adiamento, existe uma base documentada, como monitoramento em serviço ou um scan de verificação anterior?
- O plano da parada de manutenção possui recursos definidos cedo o suficiente para que a pressão do cronograma não dite o intervalo?
Conclusão
As taxas de corrosão pertencem a um tanque e ao seu serviço, não apenas ao tanque isoladamente. Quando um terminal aumenta o giro, a primeira tarefa é revisar a base do intervalo existente em vez de apenas mantê-lo. Compare as condições operacionais por trás da última taxa com as atuais. Atualize os dados de entrada do RBI, verifique a proteção catódica e, onde a mudança for relevante, antecipe o próximo scan de fundo ou construa um caso documentado do porquê ele pode esperar. Em seguida, confirme a edição da API 653 da sua unidade e recalcule a vida remanescente com os dados atuais.