Retirar un tanque de crudo de servicio para una inspección interna resta capacidad operativa a una terminal que gana dinero moviendo barriles. Por lo tanto, la presión comercial empuja los intervalos de inspección hacia afuera. Mientras tanto, una mayor rotación aumenta las tasas de corrosión del fondo y la carga por fatiga. Si el intervalo se establece a partir de una tasa de corrosión medida bajo el régimen de trabajo de ayer, el margen que el cálculo parece mostrar puede no existir. Se termina con una parada no planificada tras una fuga, o con un intervalo conservador que cuesta una capacidad que no era necesario perder.
Este artículo analiza los mecanismos de degradación de las planchas del fondo que más importan en el servicio de crudo. Luego examina cómo los cambios en la rotación de existencias los afectan y cómo mantener defendible la lógica de intervalos de API 653 cuando cambian los patrones operativos.
Contexto normativo
API 653, Tank Inspection, Repair, Alteration, and Reconstruction, es el marco regulador para tanques en servicio. Los requisitos de construcción se encuentran en API 650, Welded Tanks for Oil Storage. Las técnicas prácticas de inspección se cubren en API 575, Inspection Practices for Atmospheric and Low-Pressure Storage Tanks. Si se opta por un enfoque basado en riesgo, API 580 (Risk-Based Inspection) y API 581 (Risk-Based Inspection Methodology) proporcionan el marco de trabajo. Para la protección del fondo, consulte API 651 (Cathodic Protection of Aboveground Petroleum Storage Tanks) y API 652 (Lining of Aboveground Petroleum Storage Tank Bottoms).
La lógica de API 653 es consistente en todas las fuentes revisadas. Los intervalos de inspección interna siguen las tasas de corrosión medidas en inspecciones previas, o las anticipadas para tanques en servicio similar. En el texto reproducido en la copia alojada por la NRC, las tasas de corrosión del fondo normalmente controlan el intervalo. Un resumen de especialistas describe los intervalos como impulsados por la tasa de corrosión, el espesor remanente y la fecha proyectada en la que se alcanza el espesor mínimo admisible. También señala que los intervalos suelen situarse entre 5 y 20 años, y que los métodos basados en riesgo bajo API 580/581 pueden respaldar la decisión. Tome esos números solo como orientación. La edición de API 653 vigente en su instalación es la que manda.
La frase a vigilar es "tanques en servicio similar". Aumentar la rotación puede desplazar a un tanque fuera de la categoría de servicio bajo la cual fue inspeccionado.
Mecanismos de corrosión del fondo en servicio de crudo
La discusión de Becht sobre la vida útil del fondo de un tanque señala que un fondo nuevo "no nace en una utopía": está expuesto a muchos mecanismos de daño desde el primer día. Hay dos superficies involucradas y se comportan de manera diferente.
Corrosión por el lado del producto (interna)
- Capa de agua y sedimentos. El agua libre se separa del crudo y se deposita en el fondo junto con los sólidos. Generalmente transporta sales y gases disueltos. La corrosión bajo esta capa tiende a ser picaduras localizadas en lugar de un desgaste uniforme.
- Ataque bajo depósito. El lodo, las incrustaciones y la cera atrapan el electrolito contra el acero y crean celdas de aireación diferencial. Las picaduras pueden crecer bajo depósitos que nadie ve a menos que se limpie el fondo.
- Corrosión influenciada microbiológicamente (MIC). El agua estancada y el lodo alimentan colonias bacterianas, incluyendo especies reductoras de sulfato. Estas generan una química local agresiva y las picaduras pueden crecer rápidamente.
- Puntos bajos y regiones de soldadura. Los sumideros, el área alrededor del drenaje, las costuras de soldadura traslapada y las depresiones por asentamiento recogen agua primero. Suelen mostrar las picaduras más profundas.
Corrosión por el lado del suelo (cara inferior)
- Humedad de la cimentación y cloruros. El material del relleno, el detalle del anillo de concreto y el drenaje deciden si la cara inferior permanece húmeda.
- Efectos de hendidura y borde. La placa anular y la región de unión cuerpo-fondo están expuestas al agua que entra por el borde exterior.
- Limitaciones de la protección catódica. Bajo un fondo grande, la protección catódica depende del relleno, del contacto placa-suelo y de cualquier revestimiento de contención secundaria o barrera de prevención de fugas. Un contacto deficiente o el apantallamiento dejan áreas desprotegidas incluso cuando el sistema indica que funciona.
La corrosión por el lado del suelo es la más difícil de detectar. Sin un escaneo del fondo, el monitoreo en servicio solo alcanza el cuerpo y el borde visible.
Literatura publicada sobre estimación de tasas
El hilo común es que la tasa es una estimación con incertidumbre. El intervalo es tan bueno como los datos de espesor y las suposiciones detrás de la tasa.
Cómo el aumento de la rotación cambia el panorama
Un mayor rendimiento no afecta al tanque en una sola dirección. Algunos efectos reducen el riesgo de corrosión y otros lo aumentan.
| Factor | Efecto de una mayor rotación | Consecuencia para la planificación de la inspección |
|---|---|---|
| Acumulación de agua y sedimentos | Las recepciones frecuentes pueden aportar más agua en total, pero hay menos tiempo para que se asiente sin perturbaciones. El vaciado y la mezcla pueden resuspender los depósitos. | La distribución de los depósitos cambia, por lo que las ubicaciones de las picaduras de la última inspección pueden no predecir las nuevas. |
| Oxígeno disuelto y electrolito fresco | Cada llenado introduce producto fresco y una nueva química del agua. | La tasa puede aumentar en comparación con un tanque en servicio de baja rotación. |
| Variabilidad de la dieta de crudos | Ciclos más rápidos suelen significar grados de crudo más variados, con diferentes contenidos de sal, azufre y gases ácidos. | La tasa histórica puede no representar al fluido actual. |
| Ciclado del nivel operativo | Flexión más frecuente del fondo y de la unión cuerpo-fondo. | La fatiga en la zona crítica se convierte en una preocupación junto con el desgaste de material. |
| Asentamiento de sedimentos y MIC | Menos tiempo de reposo puede suprimir parte de la acumulación de lodos. | El beneficio no está garantizado y no debe asumirse sin evidencia. |
| Limpieza y acceso | Las paradas de planta más frecuentes son más difíciles de programar. | Aumenta la presión para diferir la inspección mientras que la necesidad de la misma puede estar creciendo. |
El error central de planificación es proyectar una tasa de un período de menor rotación en un tanque que ahora está operando con mayor intensidad. Las tasas de inspecciones anteriores describen condiciones anteriores. Si el servicio ha cambiado materialmente desde el último escaneo, esa tasa es un dato de baja confianza. El intervalo derivado de ella necesita un ajuste conservador o una verificación anticipada.
Lógica de intervalos y qué cambia con la rotación
La lógica del intervalo en sí es simple. La vida remanente hasta el espesor mínimo admisible es:
Vida remanente (años) = (t_medido − t_mínimo) ÷ tasa de corrosión
donde t_medido es el espesor mínimo encontrado en la inspección (mm), t_mínimo es el espesor mínimo admisible del fondo para el tanque (mm), y la tasa de corrosión está en mm/year. El intervalo no puede exceder el máximo del código, y el juicio sobre la incertidumbre puede reducirlo aún más.
Ejemplo ilustrativo
Las cifras a continuación se asumen para fines ilustrativos y no pertenecen a un tanque real.
El fondo de un tanque de crudo tiene un espesor mínimo medido de 6.0 mm tras la última inspección. El espesor mínimo admisible asumido es de 3.0 mm. La tasa de corrosión, determinada bajo el servicio anterior, es de 0.15 mm/year.
- Pérdida de pared disponible = 6.0 mm − 3.0 mm = 3.0 mm
- Vida remanente = 3.0 mm ÷ 0.15 mm/year = 20 años
La terminal aumenta entonces el rendimiento y la diversidad de crudos. Supongamos que la tasa, que ahora se asume en 0.30 mm/year, se duplica debido al agua fresca, una química de crudo más variada y depósitos perturbados.
- Vida remanente = 3.0 mm ÷ 0.30 mm/year = 10 años
Duplicar la tasa reduce a la mitad la vida disponible. El tanque que parecía apto para el intervalo más largo ahora soporta la mitad, antes de cualquier margen de incertidumbre. En la práctica, la segunda tasa no se conoce hasta la próxima inspección, por lo que el orden de las operaciones importa. Diferir la inspección en un tanque cuyo servicio ha cambiado puede agotar el margen que el planificador cree que todavía existe.
Herramientas para gestionar la incertidumbre
Medir lo correcto
El escaneo del fondo, como la pérdida de flujo magnético con verificación ultrasónica de indicaciones, cubre el lado del producto de una manera que el UT puntual no puede. El escaneo del lado del suelo está limitado por el contacto con la placa y cualquier barrera de contención secundaria, por lo que debe verificarse el rendimiento de la protección catódica mediante estudios para juzgar la protección de la parte inferior. En servicio de crudo, la profundidad de la picadura en lugar de la pérdida promedio suele establecer la vida remanente. Registre la pérdida del lado del suelo y del lado del producto por separado cuando la técnica pueda distinguirlas. Los dos mecanismos responden de manera diferente a los cambios operativos.
Usar el mantenimiento basado en riesgo deliberadamente
El RBI bajo API 580/581 es la ruta establecida para justificar intervalos que difieren de los valores predeterminados prescriptivos. Solo funciona si los datos de entrada reflejan el servicio actual. Actualice la rotación, la dieta de crudos, el manejo de agua y el rendimiento de la protección catódica cuando cambien. Un caso de RBI basado en datos operativos históricos no es evidencia para un intervalo más largo.
Mitigar para ganar intervalo
- Mantener la disciplina en el drenaje de agua y la limpieza del sumidero.
- Cuando sea práctico, usar mezcla o gestión de lodos para que los depósitos no persistan.
- Mantener la protección catódica y verificarla con estudios, no solo con la salida del rectificador.
- Considerar un revestimiento de fondo donde se aplique API 652 y la economía lo sustente.
- Comprobar la cimentación, el drenaje y el sellado del borde (chime) para evitar la entrada de agua.
Seguridad durante la inspección interna
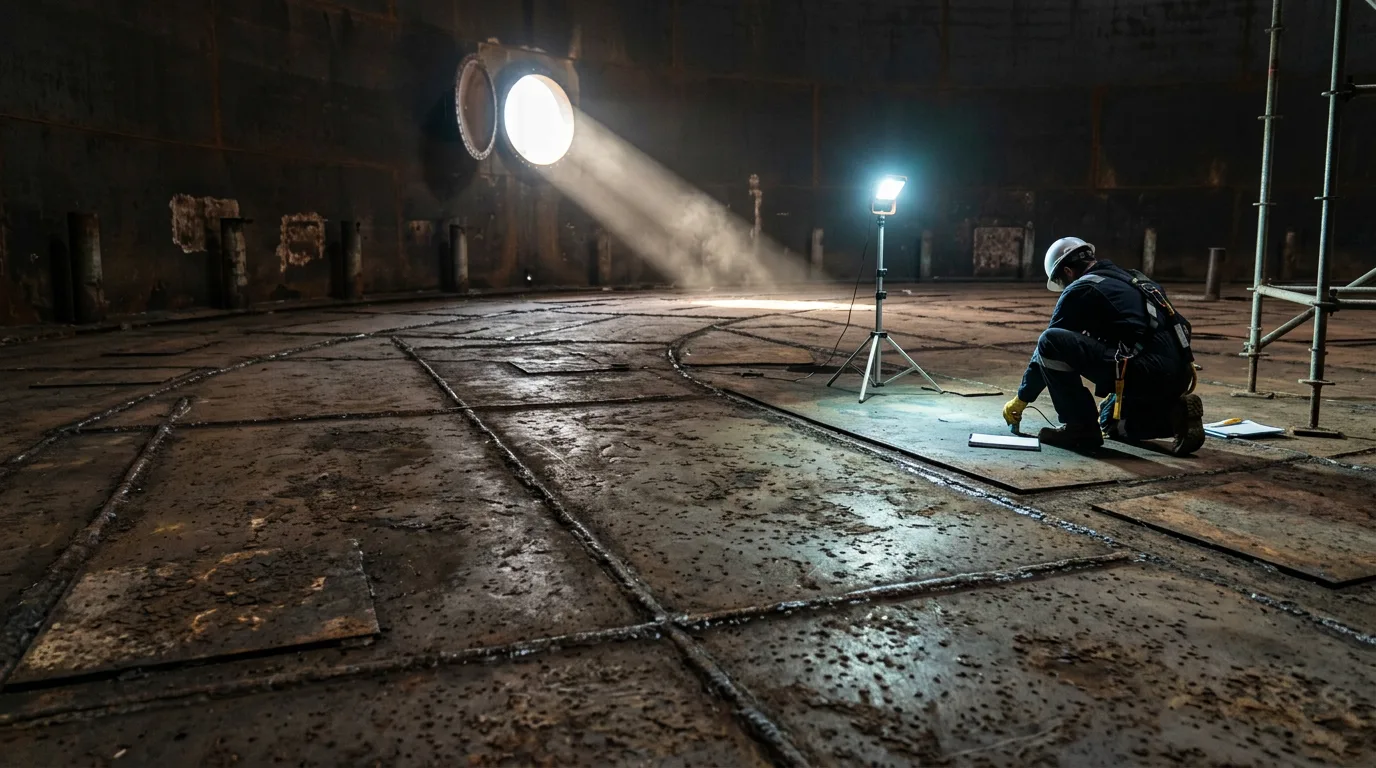
Abrir un tanque de crudo para una inspección interna es un trabajo en espacio confinado y área clasificada. Secuencia típica:
- Aislamiento. Cerrar y bloquear con bridas ciegas o desconectar físicamente todas las conexiones de producto, drenaje y servicios, incluidos mezcladores y líneas de calentamiento. Trabajar conforme a un plan de aislamiento documentado.
- Drenaje y limpieza. Retirar el producto y los lodos mediante métodos controlados. Los lodos pueden liberar vapores de hidrocarburos y H₂S, y los depósitos de sulfuro de hierro pirofórico pueden inflamarse al secarse.
- Despresurización y venteo. Ventear el vapor desplazado a un lugar seguro según los procedimientos del sitio. Gestionar la acumulación estática.
- Verificación de energía cero. Confirmar que todas las líneas conectadas estén aisladas y drenadas, y que el equipo mecánico esté desenergizado.
- Lockout/tagout. Aplicar LOTO a mezcladores, bombas, válvulas y suministros eléctricos.
- Pruebas y detección de gases. Realizar pruebas de gases inflamables, oxígeno y tóxicos antes de entrar. Monitorear continuamente durante la entrada, utilizando instrumentos calibrados adecuados para la atmósfera.
- Precauciones en área clasificada. Utilizar equipo certificado y fuentes de ignición controladas. Mantener el sistema de permisos de trabajo en caliente separado de los permisos de entrada.
- Controles de espacios confinados. Proporcionar vigías, planes de rescate, ventilación y comunicación.
Lista de verificación para la toma de decisiones
- ¿Ha cambiado el volumen procesado, el tipo de crudo, el corte de agua o los ciclos de nivel operativo desde la última inspección interna? Si es así, trate la tasa de corrosión anterior como de baja confianza.
- ¿Se midió la tasa anterior a partir de datos de espesor confiables, con ubicaciones y técnicas de medición consistentes?
- ¿La tasa de control es del lado del suelo o del lado del producto, y ha cambiado esto?
- ¿Son las picaduras (pits), en lugar de la pérdida de pared promedio, las que definen la vida remanente de este tanque?
- ¿Se ha verificado el rendimiento de la protección catódica mediante un estudio?
- ¿Utiliza el caso de RBI datos operativos actuales y suposiciones documentadas?
- ¿Está el intervalo planificado dentro del máximo del código y respaldado por la vida remanente calculada con margen?
- Si se posterga, ¿existe una base documentada, como monitoreo en servicio o un escaneo de verificación previo?
- ¿Cuenta el plan de parada de planta con recursos suficientes y tempranos para que la presión del cronograma no condicione el intervalo?
Conclusión
Las tasas de corrosión pertenecen a un tanque y su servicio, no solo al tanque. Cuando una terminal aumenta su rotación, la primera tarea es revisar la base del intervalo existente en lugar de simplemente mantenerlo. Compare las condiciones operativas detrás de la última tasa con las actuales. Actualice los datos de entrada del RBI, verifique la protección catódica y, donde el cambio sea material, adelante el próximo escaneo de piso o elabore un caso documentado de por qué puede esperar. Luego, confirme la edición de API 653 de su sitio y recalcule la vida remanente con los datos actuales.