Por qué los proyectos de expansión exponen brechas de integridad ocultas
Pocas expansiones de ductos submarinos comienzan desde cero. Una nueva conexión, un mayor rendimiento, un cambio en la composición del fluido o una extensión de vida útil exigen que una línea realice un trabajo para el que nunca fue diseñada. El activo existente presenta corrosión, cambios en los vanos libres, movimiento del lecho marino y un historial de soldadura que nadie recuerda por completo. La nueva sección aporta sus propios materiales, cargas de instalación y envolvente operativa. La mayor parte del riesgo no resuelto se encuentra en la interfaz entre ambos.
El costo se manifiesta de tres maneras. Un estudio de recalificación puede encontrar que la base de diseño original ya no cubre el nuevo servicio, y entonces el operador paga por modificaciones tardías como la rectificación de vanos, protección adicional contra la corrosión o una envolvente degradada. O bien, la expansión avanza con datos obsoletos, y la primera señal de problemas es un hallazgo de inspección interna (ILI) o una parada de planta. Las decisiones de diseño tempranas establecen la integridad a largo plazo. Un estudio de Lloyd's Register para la Autoridad de la Industria Oceánica de Noruega (Havtil) encontró que las elecciones de diseño iniciales y una calificación robusta de los conectores submarinos pueden moldear materialmente la integridad a largo plazo de los ductos submarinos (LR, 2026).
Este artículo cubre las cuestiones estructurales y metalúrgicas que más importan al escalar la infraestructura submarina existente, y cómo organizar la evidencia antes de comprometerse con un diseño.
Contexto de normas y requisitos
Tres documentos enmarcan la mayoría de los trabajos de expansión.
- DNV-ST-F101 Submarine pipeline systems (edición 2021-08, enmendada 2021-12) proporciona un marco internacionalmente aceptable para sistemas de ductos submarinos en todas las fases de su vida útil, con un enfoque en la evaluación estructural (DNV, 2021). Para una expansión, utilícelo como referencia para las verificaciones de estado límite en las nuevas secciones y como la base de diseño contra la cual se juzgan las condiciones operativas modificadas.
- DNV-RP-F116 Integrity management of submarine pipeline systems (diciembre 2021) cubre la gestión de la integridad a lo largo de la vida operativa. Es el ancla natural para decidir qué inspección, monitoreo y evaluación necesita el sistema combinado antiguo y nuevo (DNV, 2021).
- LR-RP-002 Recommended Practice for Subsea Pipelines (Lloyd's Register, 1 de julio de 2023) es una práctica recomendada adicional para el diseño y operación de ductos submarinos. Es útil cuando se trata de un alcance clasificado o verificado por Lloyd's Register (LR, 2023).
La guía de Havtil para la gestión de la integridad submarina añade un punto de proceso útil. En el diseño de detalle, la definición del concepto necesita refinarse y deben establecerse envolventes operativas adecuadas. Eso es exactamente lo que altera una expansión.
La evaluación de defectos de secciones corroídas o dañadas, la evaluación de fracturas y la calificación de materiales para servicio amargo tienen cada una sus propias normas aplicables. Nombre la edición en la base de diseño del proyecto y confírmela. No trabaje de memoria.
Desafíos estructurales
Reestablecimiento de la base de diseño
La primera tarea es decidir qué partes de la base de diseño original siguen siendo válidas. El caudal, la presión, la temperatura, el corte de agua y la química del fluido modifican los casos de carga. La expansión también puede cambiar la secuencia de instalación y operación. Una línea diseñada bajo una filosofía de arranque y parada puede experimentar muchos más transitorios bajo el nuevo servicio.
Vuelva a derivar estos datos de entrada a partir de información actual, no del informe de diseño original:
- Presión y temperatura de operación máxima y mínima, incluyendo condiciones de cierre y transitorios.
- Espesor de pared real y ovalidad, basados en los últimos datos de ILI y de inspección.
- Condiciones del lecho marino y posición de la tubería según se encuentra (as-found), que a menudo difieren de los planos de instalación (as-laid).
- Vida remanente de los recubrimientos y de la protección catódica.
Espesor de pared, colapso y tubería de mayor espesor
Ir hacia aguas más profundas o presiones más altas impulsa los diseños hacia paredes más gruesas. El documento de posición de EPRG "Deeper, Longer and Thicker: Challenges for the Design of Subsea Pipelines" (Selker et al., 2022) enmarca esta tendencia directamente. Las paredes más gruesas traen sus propios problemas: resistencia al colapso, tolerancias de fabricación, calificación de procedimientos de soldadura y cómo se comporta el material de pared gruesa bajo el esfuerzo de instalación. La pared que satisface el esfuerzo circunferencial (hoop stress) no siempre es la que satisface el colapso por presión externa o el pandeo local bajo carga combinada. Cuando la nueva sección es más gruesa que la línea receptora, la transición también cambia la rigidez y la geometría de la soldadura.
Pandeo global, desplazamiento (walking) y cargas de expansión
Una mayor temperatura y presión de operación aumentan la fuerza axial efectiva. Las líneas que eran estables pueden comenzar a pandearse lateralmente o a desplazarse a lo largo del lecho marino. Las terminaciones, los spools y las estructuras de conexión absorben el desplazamiento acumulado. Verifique lo siguiente en el análisis:
- Aporte de la expansión térmica de la nueva sección en las estructuras finales existentes.
- Si la ruta original tiene iniciadores de pandeo intencionales o si depende de la fricción con el lecho marino.
- Si el movimiento previo ya ha agotado el margen de diseño.
Vanos libres y cambios en el lecho marino
Los vanos se mueven con el tiempo debido a la socavación, la migración de ondas de arena e intervenciones previas. Un vano que estaba bien en la condición de flujo original puede ser ahora vulnerable a la vibración inducida por vórtices a un caudal mayor o con una densidad de fluido diferente. Actualice el relevamiento y vuelva a ejecutar la evaluación de vanos frente a la nueva envolvente operativa. No traslade la lista de vanos antigua.
Conectores e interfaces
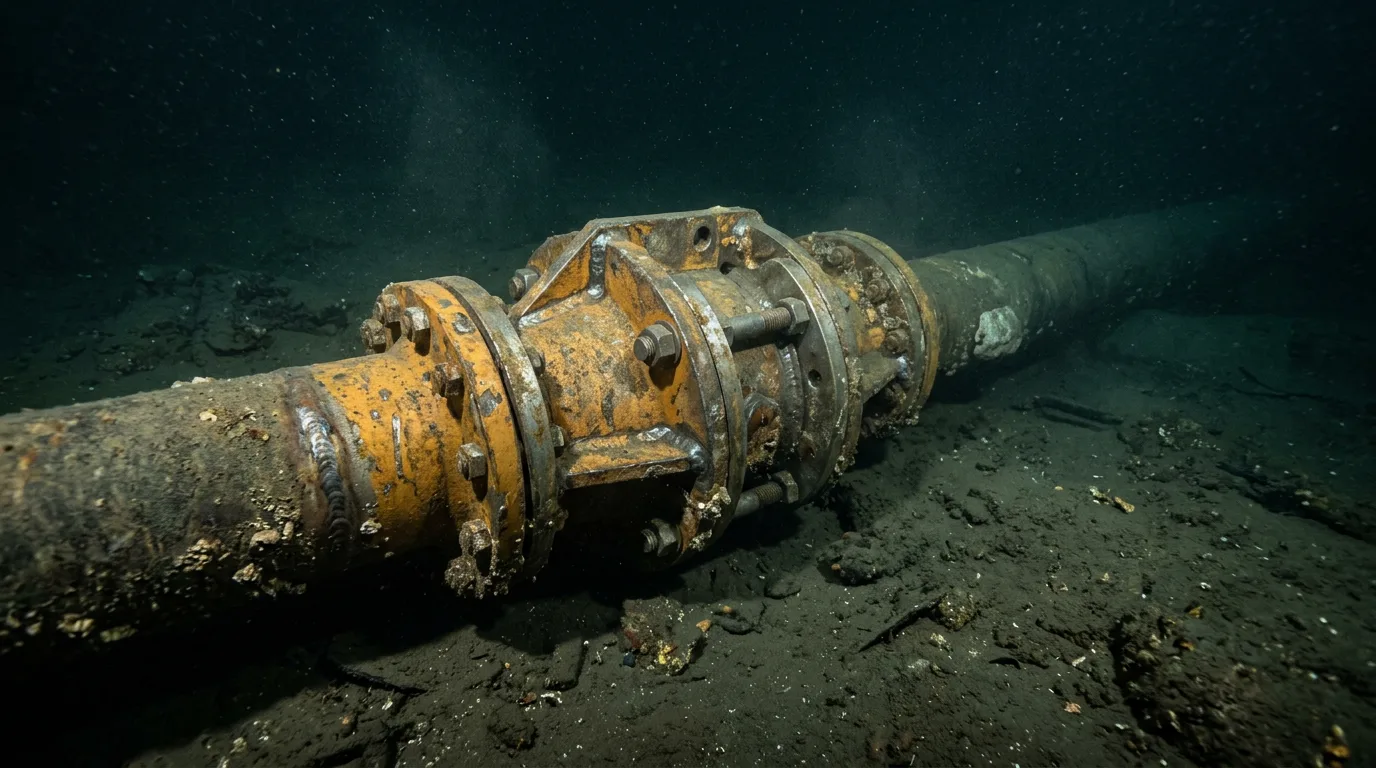
Las conexiones, los conectores mecánicos y las interfaces de bridas o spools concentran riesgos tanto estructurales como metalúrgicos. El trabajo de LR/Havtil señala la calificación de los conectores submarinos como un factor determinante de la integridad a largo plazo (LR, 2026). Trate al conector como un sistema que incluye sellos, pernos, recubrimiento y continuidad de la protección catódica. Califíquelo frente a las nuevas cargas, no solo según la capacidad del catálogo.
Desafíos metalúrgicos
Compatibilidad de materiales entre lo viejo y lo nuevo
Unir una tubería nueva a una línea receptora con décadas de antigüedad genera diferencias en grado, química, tenacidad y proceso de fabricación. Preocupaciones específicas:
- Soldabilidad y tenacidad de la zona afectada por el calor (HAZ). Confirme que los procedimientos de soldadura estén calificados sobre el material real de la línea receptora, no solo sobre la tubería nueva. La química de la línea receptora puede ser desconocida o inconsistente, por lo que debe obtener una verificación del material antes de la calificación del procedimiento.
- Desajuste de resistencia (mismatch). Las soldaduras con resistencia menor (under-matched) o mayor (over-matched) desplazan la localización de la deformación, especialmente bajo cargas basadas en deformación por pandeo o tendido por carrete (reeling).
- Tenacidad a la fractura a baja temperatura. La despresurización puede enfriar la línea significativamente. Confirme que la tenacidad siga siendo adecuada en toda la envolvente de operación y parada de planta.
Mecanismos de corrosión bajo un fluido modificado
Un cambio en el fluido producido puede alterar el mecanismo de corrosión dominante. Un mayor corte de agua, una mayor presión parcial de CO₂ o H₂S, o un cambio en la compatibilidad de los inhibidores pueden invalidar el margen de corrosión original. Donde el H₂S aumenta, la calificación para servicio amargo (sour service) tanto del material base como de las soldaduras se convierte en un punto crítico. Las soluciones de aleación resistente a la corrosión (CRA) cladiadas o revestidas requieren atención a la calidad del recubrimiento de soldadura, la dilución y la integridad de la capa de CRA en las juntas de campo.
Protección catódica y efectos del hidrógeno
Expandir el sistema aumenta la demanda de ánodos y puede cambiar la distribución de corriente. Bajo protección catódica, los aceros de alta resistencia y algunas zonas de soldadura pueden agrietarse por hidrógeno, por lo que el diseño de la protección debe equilibrar una polarización adecuada frente a la sobreprotección. Verifique que la capacidad de los ánodos cubra el sistema combinado y que la continuidad eléctrica en la conexión sea la prevista.
Fatiga
La carga cíclica en vanos libres, risers y conexiones suele estar gobernada por la calidad y geometría de la soldadura. Bajo el nuevo servicio, la acumulación de fatiga en la sección antigua comienza desde un estado de daño que a menudo está mal documentado. Utilice el historial de inspección para determinar cuánto daño se puede asumir razonablemente que se ha acumulado.
Comparación de escenarios de expansión
| Cambio por expansión | Principal preocupación estructural | Principal preocupación metalúrgica | Evidencia a obtener primero |
|---|---|---|---|
| Mayor capacidad de procesamiento | Vibración de tramos libres, cargas inducidas por el flujo | Erosión y erosión-corrosión en codos y empalmes | Inspección de tramos actuales, evaluación de flujo |
| Mayor presión o temperatura | Fuerza axial efectiva, pandeo, desplazamiento (walking) | Propiedades a temperatura elevada, límites del revestimiento | Análisis de pandeo térmico y global actualizado |
| Cambio en la química del fluido | Efecto directo limitado | Servicio agrio, corrosión por CO₂, rendimiento de inhibidores | Muestreo de fluidos, actualización del modelo de corrosión |
| Nuevo empalme o derivación | Rigidez de la interfaz, cargas en el carrete (spool) | Soldadura de materiales disímiles, continuidad de CP | Verificación del material base, calificación del procedimiento de soldadura |
| Extensión de vida útil | Fatiga acumulada y cambio de tramos | Crecimiento de la corrosión, agotamiento de revestimiento y ánodos | Datos de ILI, inspección de CP, evaluación de defectos |
Escenario ilustrativo
El siguiente escenario es ilustrativo y no describe un proyecto real.
Un operador planea conectar un nuevo campo submarino a una línea de exportación más antigua. El fluido del nuevo campo transporta más agua y un mayor contenido de gas ácido que el original. La nueva línea de flujo tiene paredes más gruesas y es de un grado superior a la línea receptora. El operador planea inicialmente confiar en el informe de diseño original y en un análisis de empalme limitado.
Una revisión estructurada cambia el plan:
- Actualización de datos. La última corrida de ILI muestra una pérdida de pared localizada cerca de un tramo anterior. Una nueva inspección muestra que la socavación ha alterado varios tramos.
- Rederivación de la base de diseño. El caso de fluido actualizado cambia el modelo de corrosión. El margen de corrosión anterior y la estrategia de inhibición ya no cubren el servicio sin una evaluación adicional.
- Evaluación de la interfaz. El nuevo carrete, más grueso y de mayor grado, se une a una sección receptora de química desconocida. Se requiere la verificación del material antes de la calificación del procedimiento de soldadura, y se comprueba el desajuste de resistencia para detectar la localización de deformaciones.
- Análisis global. El nuevo servicio térmico se somete a un análisis de pandeo global y desplazamiento, incluyendo el historial de desplazamiento de la estructura final existente.
- Resultado. El estudio da como resultado un sobre operativo revisado, una intervención de tramos específica, un plan de inhibición y monitoreo modificado y un conector calificado con una verificación de continuidad de CP. Cada elemento es más barato de solucionar antes del empalme que después.
Cualquier trabajo de empalme que penetre tuberías que contengan hidrocarburos debe planificarse con aislamiento positivo, despresurización, verificación de energía cero, bloqueo y etiquetado (lock-out/tag-out), precauciones en área clasificada, detección de gases y disposiciones seguras de venteo o quema en antorcha antes de que comience la intervención.
Lista de verificación y guía de decisión
Utilice estos elementos como una revisión de etapa antes del congelamiento del diseño.
- Confirmar que la base de diseño se reconstruya a partir de datos actuales, no del informe de diseño original.
- Obtener resultados recientes de ILI e inspecciones y conciliarlos con los planos conforme a obra (as-laid).
- Verificar las propiedades del material de la tubería receptora (grado, química, tenacidad) en la ubicación del empalme antes de calificar los procedimientos de soldadura.
- Volver a ejecutar los análisis de pandeo global, desplazamiento y tramos libres con el nuevo sobre operativo y el lecho marino según se encuentre (as-found).
- Reevaluar el mecanismo de corrosión para el nuevo fluido, incluyendo los requisitos de servicio agrio donde aumente el contenido de gas ácido.
- Comprobar la capacidad y continuidad de la protección catódica para el sistema combinado.
- Calificar los conectores frente a las nuevas cargas, incluyendo sellos, pernos y revestimientos.
- Evaluar la fatiga en la sección existente partiendo de una estimación honesta del daño acumulado.
- Definir el plan de gestión de integridad para el sistema combinado, utilizando DNV-RP-F116 como marco de referencia, y establecer líneas base de inspección antes de la puesta en marcha.
- Registrar las suposiciones que carezcan de datos y asignar un responsable y una fecha de cierre para cada una.
Guía de decisión: si los datos del material receptor están incompletos, trate el empalme como una interfaz de alta incertidumbre y posponga la calificación del procedimiento de soldadura hasta que se complete la verificación. Si el cambio de fluido altera el mecanismo de corrosión, no traslade el antiguo margen de corrosión sin una reevaluación documentada. Si el análisis global muestra que la línea consume el margen de desplazamiento restante, cambie el diseño o el sobre operativo en lugar de aceptar un margen reducido.
Conclusión
La integridad de la expansión depende menos de cualquier cálculo individual que de si el sistema combinado se evalúa con evidencia actual. Reconstruya la base de diseño a partir de datos recientes, trate los conectores y las interfaces de lo viejo a lo nuevo como sistemas calificados, y vuelva a verificar las suposiciones estructurales y metalúrgicas frente al nuevo fluido y sobre operativo.
Como pasos siguientes, realice una revisión de brechas de la base de diseño original frente al servicio propuesto, encargue la verificación de materiales y una inspección actualizada antes de que se congele el diseño detallado, y alinee el plan de gestión de integridad post-expansión con DNV-RP-F116 para que existan líneas base de inspección desde el primer día.