El costo oculto de la infraestructura de tuberías envejecida
Las fallas en las tuberías no se anuncian con antelación. Un accesorio de pequeño diámetro con una pérdida de pared no detectada, un defecto en el revestimiento que se ha propagado durante años o una válvula de retención que no se cierra en condiciones transitorias: cada uno de estos escenarios conlleva la misma consecuencia: parada de planta no planificada, liberación potencial y las repercusiones regulatorias y comerciales que le siguen. Para los responsables de mantenimiento que gestionan activos que pueden tener décadas de antigüedad, y para los equipos de compras que especifican sistemas de reemplazo, el desafío no es simplemente mantener las tuberías en funcionamiento. Es saber, con confianza, qué secciones de la red se están degradando y a qué ritmo, de modo que la intervención pueda ser planificada en lugar de reactiva.
Este artículo aborda las principales tecnologías que se utilizan habitualmente para la gestión de la integridad de las tuberías, el marco de normas que rige su aplicación y las decisiones prácticas que enfrentan los ingenieros al seleccionarlas y desplegarlas.
Estándares y contexto regulatorio
El trabajo de integridad de tuberías se sitúa dentro de un marco estratificado de normas. Para la gestión de la integridad específica de tuberías, el estándar API aplicable es API 1160, que trata sobre la gestión de la integridad del sistema para tuberías de líquidos peligrosos, y API 1130 cubre el monitoreo computacional de tuberías para la detección de fugas. Cuando se utilizan sistemas instrumentados de seguridad para monitorear condiciones de sobrepresión, IEC 61511 rige su diseño de seguridad funcional. El equipo a presión en sí y sus márgenes de diseño se abordan en ASME B31.4 y B31.8. Para la gestión de la integridad específica de tuberías, el estándar API aplicable es API 1160, que trata sobre la gestión de la integridad del sistema para tuberías de líquidos peligrosos, y API 1130 cubre el monitoreo computacional de tuberías para la detección de fugas. Las prácticas de evaluación de corrosión bajo aislamiento y corrosión externa se abordan en NACE SP0169 (Control de la corrosión externa en sistemas de tuberías metálicas subterráneas o sumergidas). Cuando se trata de sistemas de protección catódica, NACE SP0177 proporciona orientación sobre la mitigación de los efectos de la corriente alterna y los rayos.
Los ingenieros que especifican herramientas de inspección en línea también deben estar familiarizados con API 1163, que cubre la calificación de sistemas de inspección en línea. Los requisitos de las pruebas de presión para tuberías se abordan en ASME B31.4 (Sistemas de transporte por tubería para líquidos y lodos) y ASME B31.8 (Sistemas de tuberías de transporte y distribución de gas), según el servicio.
Ningún programa de integridad es defendible si no puede demostrar la alineación con al menos el subconjunto aplicable de estos documentos.
Core Technologies in Pipeline Integrity Management
Inline Inspection
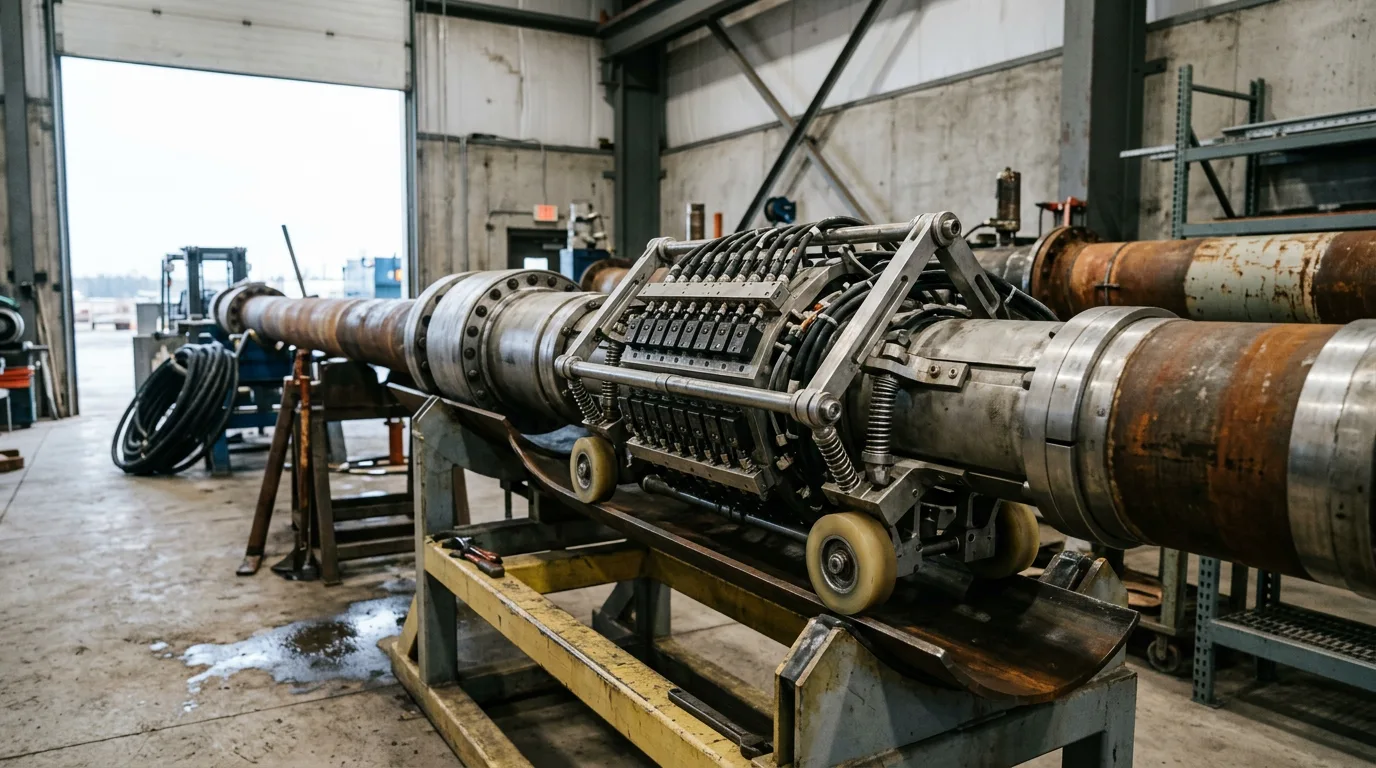
La inspección interna (ILI), comúnmente llamada pigging, sigue siendo la herramienta principal para la evaluación sistemática del espesor de pared en tuberías de larga distancia. Las herramientas modernas de inspección inteligente utilizan métodos de pérdida de flujo magnético (MFL), ultrasonido (UT) o transductores acústicos electromagnéticos (EMAT), cada uno con diferentes perfiles de sensibilidad.
| Tecnología | Más adecuada para | Limitación principal |
|---|---|---|
| Magnetic Flux Leakage (MFL) | Pérdida de metal, corrosión general | Sensibilidad limitada a grietas axiales estrechas |
| Ultrasonic Testing (UT) | Espesor de pared, laminación | Requiere un medio de acoplamiento acústico entre la sonda y la pared de la tubería; en servicio de gas, requiere inundar la tubería o un diseño de sonda de acoplamiento en seco especializado |
| EMAT | Agrietamiento por corrosión bajo tensión, servicio de gas seco | Menor relación señal-ruido en algunas geometrías |
| Calibradores / herramientas de geometría | Abolladuras, ovalidad, arrugas | Sin datos de pérdida de metal |
La selección depende de la geometría de la tubería (diámetro, radio de curvatura, si es inspeccionable), el servicio del producto y la amenaza específica que se evalúa.
Cuando se reciben los resultados de ILI, la tarea de ingeniería es comparar las dimensiones de las anomalías reportadas con los cálculos de presión de falla utilizando un estándar de aptitud para el servicio adecuado. ASME B31G proporciona un método de evaluación simplificado para la corrosión general; API 579 proporciona un marco más completo para defectos complejos, defectos múltiples y aplicaciones de alta consecuencia. La elección del estándar debe justificarse por el tipo de defecto, la clase de consecuencia de la tubería y los requisitos regulatorios. Los resultados se clasifican luego para las prioridades de excavación en consecuencia. Los datos de ILI sin un proceso estructurado de evaluación de aptitud para el servicio tienen un valor limitado.
Monitoreo continuo: Detección de fugas y balance de flujo
Los sistemas de monitoreo computacional de tuberías (CPM) utilizan datos de SCADA en tiempo real (flujo, presión, temperatura y densidad) para detectar desequilibrios que indiquen una liberación. API 1130 (para tuberías de líquidos) clasifica los métodos CPM y define los requisitos de rendimiento en términos de sensibilidad, confiabilidad y robustez. [Nota: la guía equivalente para gasoductos se puede encontrar en otros estándares o procedimientos específicos del operador]. Los métodos de balance de volumen son los más implementados; los métodos basados en modelos ofrecen una sensibilidad mejorada en redes complejas pero requieren modelos hidráulicos precisos y una gestión disciplinada de los datos de entrada.
Un desafío persistente con el CPM es la credibilidad de las alarmas. Por lo tanto, mantener el rendimiento del CPM requiere una calibración continua del modelo hidráulico frente a las condiciones operativas reales, y una revisión regular de los registros de disposición de alarmas para identificar causas sistemáticas de alarmas molestas.
La detección acústica distribuida (DAS) y la detección de temperatura distribuida (DTS) por fibra óptica se despliegan cada vez más como capas complementarias. DAS detecta la firma acústica de una fuga o interferencia de terceros, pero requiere un procesamiento de señal cuidadoso para distinguir eventos genuinos del ruido ambiental. DTS detecta anomalías de temperatura asociadas con la expansión de gas o liberación de fluido, pero no puede distinguir de manera confiable las fugas de los transitorios operativos sin un contexto de apoyo. Estos sistemas son particularmente valiosos donde la ruta de la tubería cruza áreas pobladas o ambientalmente sensibles, porque proporcionan datos con resolución espacial en lugar de un balance de masa en toda la red.
Monitoreo de protección catódica y detección remota
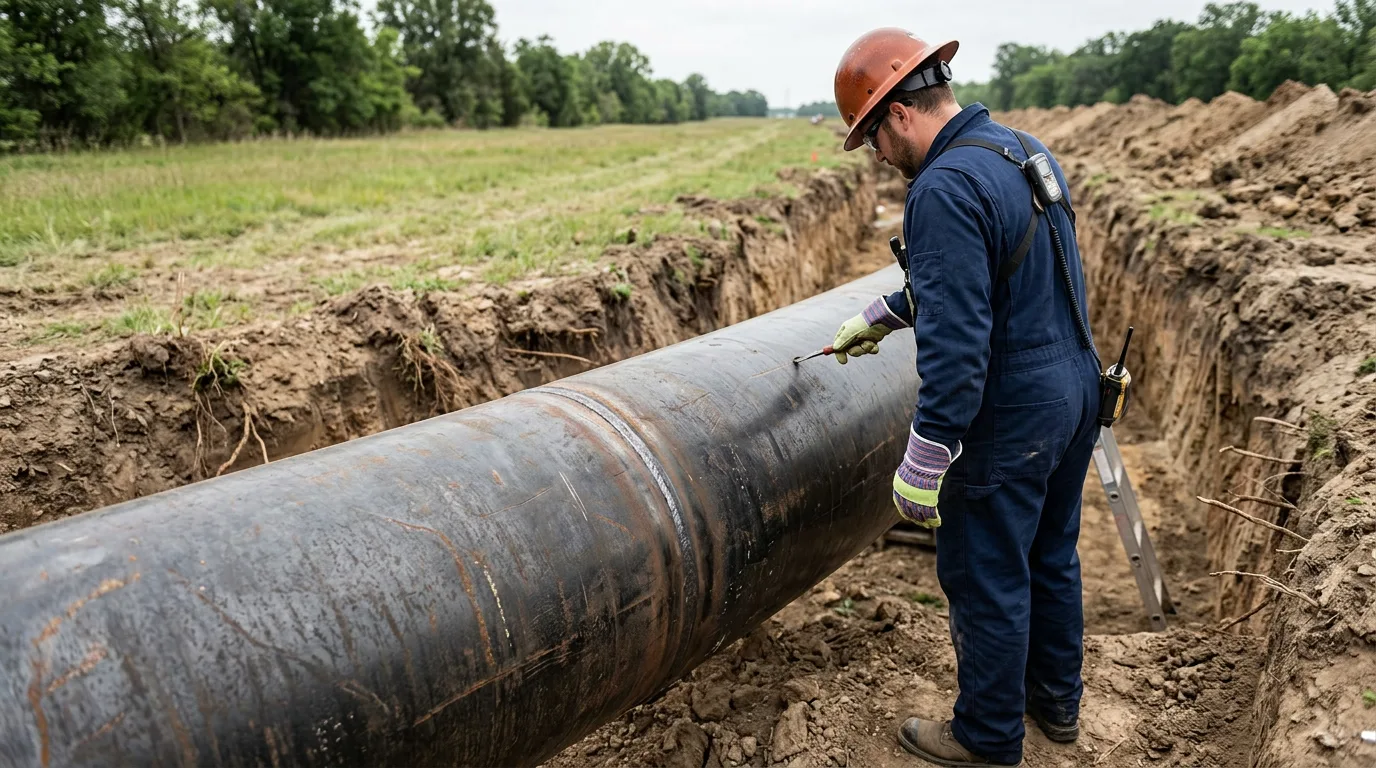
La corrosión externa en tuberías enterradas se gestiona mediante una combinación de recubrimiento protector y protección catódica (CP). La efectividad de la CP se confirma mediante estudios de potencial a intervalos cortos (CIPS) y estudios de gradiente de voltaje de corriente continua (DCVG), que identifican defectos en el recubrimiento y áreas de protección inadecuada. Ambos métodos requieren una interpretación competente: una sola lectura anómala tiene un significado limitado sin el contexto de las lecturas adyacentes y los datos de tendencias históricas.
, permitiendo a los equipos de mantenimiento detectar cambios en los niveles de protección entre los estudios programados. Cualquier cambio sostenido en las lecturas de potencial, ya sea hacia valores más negativos que sugieran interferencia de corriente errática, o hacia valores menos negativos que sugieran la degradación del sistema de CP, justifica una investigación antes del próximo ciclo de estudio programado.
Escenario ilustrativo: Priorización de la inspección en un sistema de edad mixta
Lo siguiente es ilustrativo y no representa un proyecto o incidente específico.
Considere a un operador que gestiona una línea troncal de hidrocarburos líquidos construida en secciones a lo largo de diferentes décadas, con variados sistemas de revestimiento y grados de tubería. Los datos de ILI de la corrida más reciente identifican un grupo de anomalías de pérdida de metal en un segmento. Los datos de CIPS del mismo segmento muestran lecturas de potencial que se han desplazado hacia valores menos negativos durante ciclos de inspección sucesivos, lo que sugiere una disminución de la eficacia de la CP. El DCVG confirma varios defectos en el revestimiento (coating holidays) en la misma zona.
La respuesta de ingeniería consiste en cruzar las ubicaciones de las anomalías de ILI con las ubicaciones de los defectos de revestimiento de DCVG. Donde coinciden las anomalías y los defectos del revestimiento, la prioridad de excavación es mayor, porque es probable que la anomalía siga activa en lugar de estar detenida. Donde existen anomalías pero el revestimiento está intacto y los niveles de CP son adecuados, la tasa de crecimiento puede ser menor, y el cálculo de aptitud para el servicio puede utilizarse para establecer un intervalo de reinspección seguro en lugar de requerir una excavación inmediata.
Este enfoque integrado —que combina ILI, monitoreo de CP y datos de inspección del revestimiento— evita tanto la respuesta insuficiente (omitir la corrosión activa) como la respuesta excesiva (excavación innecesaria de anomalías estables).
Cualquier trabajo que requiera abrir, despresurizar o inspeccionar físicamente una sección de tubería que contenga hidrocarburos debe seguir un riguroso proceso de trabajo seguro adaptado al servicio de la tubería, la clase de presión, la clase de ubicación y los requisitos reglamentarios aplicables. Los siguientes elementos son requisitos mínimos típicos para tuberías de hidrocarburos líquidos; las tuberías de gas y las áreas de altas consecuencias pueden requerir controles adicionales: [sigue la lista]. Todo el trabajo debe realizarse bajo un permiso formal de trabajo en caliente o de espacio confinado según lo requiera la jurisdicción. Los requisitos mínimos son:
- Aislamiento: Doble bloqueo y purga (Double-block-and-bleed) o aislamiento positivo equivalente de la sección afectada del sistema vivo, verificado por una persona competente.
- Despresurización: Purga controlada hasta la presión atmosférica a través de un punto de venteo seguro designado, con el venteo dirigido lejos de fuentes de ignición y del personal.
- Verificación de energía cero: Manómetros en ambos puntos de aislamiento confirmados en cero; no se asume que la presión se ha disipado sin confirmación por instrumentos.
- LOTO: Bloqueo y etiquetado (Lockout/tagout) aplicado a todas las fuentes de energía, incluidos los accionamientos de bombas, válvulas de control y cualquier línea de servicios conectada.
- Precauciones en área clasificada: Todas las herramientas, iluminación y equipos clasificados para la clasificación de zona aplicable al área de excavación.
- Detección de gas: Monitoreo atmosférico continuo de vapores de hidrocarburos durante todo el período de trabajo, con niveles de acción definidos que activen la suspensión del trabajo.
- Venteo seguro: Cualquier producto residual desplazado durante el corte o la remoción de accesorios dirigido a un punto de recolección controlado, no liberado a la atmósfera ni dentro de la excavación.
Estos pasos no son opcionales para cuadrillas experimentadas.
Lista de verificación de decisiones para el desarrollo del programa de integridad
Utilice esta lista de verificación al crear o revisar un plan de gestión de integridad de tuberías:
- ¿Se ha identificado el marco normativo y de estándares aplicable para cada segmento de tubería por servicio, clase de ubicación y jurisdicción?
- ¿Es la tubería inspeccionable con raspadores (piggable)? Si no, ¿qué métodos de evaluación alternativos están calificados para su uso?
- ¿Se ha completado una evaluación de amenazas para identificar los principales mecanismos de degradación (corrosión interna, corrosión externa, SCC, daño mecánico)?
- ¿Coincide la especificación de la herramienta ILI con la amenaza principal, y no es solo la herramienta más conveniente disponible?
- ¿Existe un proceso documentado para traducir los datos de anomalías de ILI en evaluaciones de aptitud para el servicio y prioridades de excavación?
- ¿Tiene el sistema CPM un proceso documentado de gestión de falsos positivos, y se revisan los registros de disposición de alarmas en un ciclo definido?
- ¿Están los datos de monitoreo de CP y los resultados de la inspección del revestimiento integrados con los datos de ILI, o se gestionan en silos separados?
- ¿Están los intervalos de inspección justificados por una evaluación de ingeniería documentada, en lugar de estar predeterminados a períodos calendarios fijos?
- ¿Está el proceso de trabajo seguro para la inspección y reparación en zanja formalmente documentado y sujeto a revisión previa al trabajo?
- ¿Están formalmente definidos y verificados los requisitos de competencia para cada método de inspección (interpretación de datos de ILI, CIPS, DCVG)?
Conclusión y próximos pasos
La integridad de las tuberías es una disciplina de ingeniería, no una función administrativa. Las tecnologías descritas aquí —ILI, CPM, DAS/DTS, monitoreo de CP— están bien establecidas y ampliamente disponibles. El factor limitante en la mayoría de las organizaciones no es el acceso a la tecnología, sino el rigor con el que los datos de múltiples fuentes se integran en decisiones coherentes y priorizadas.
El siguiente paso práctico para cualquier jefe de mantenimiento o ingeniero de integridad es auditar el programa actual frente a la lista de verificación anterior e identificar las brechas. Donde existen datos de ILI pero no se realiza sistemáticamente la evaluación de aptitud para el servicio, esa es la primera prioridad. Donde los datos de CP y revestimiento no se comparan con los resultados de ILI, esa integración debe establecerse antes del próximo ciclo de inspección. Donde el sistema CPM genera alarmas que los operadores han aprendido a ignorar, el modelo hidráulico y la filosofía de alarmas necesitan revisión antes de poder confiar en el sistema.
Una corrida de ILI más barata que omite la amenaza principal no es un ahorro de costos.
El objetivo es un programa donde cada decisión de inspección pueda defenderse por motivos de ingeniería, y donde la próxima falla se planifique, no se descubra.