El coste de elegir la herramienta de pérdida de metal equivocada
Un operador se compromete a una corrida de inspección en línea (ILI) con meses de antelación. El programa de limpieza, los trabajos en lanzadores y receptores, la gestión del flujo y, a menudo, una parada de planta o una restricción de capacidad deben programarse en torno a ella. Si la herramienta devuelve datos que no pueden respaldar la siguiente decisión, el dinero se habrá gastado y el riesgo no habrá disminuido. Dos modos de fallo aparecen una y otra vez. Una herramienta ultrasónica se queda sin acoplante en una línea de gas, o la incertidumbre de dimensionamiento de una herramienta magnética produce una larga lista de excavaciones precautorias. De cualquier manera, se termina con reparaciones conservadoras, evaluaciones diferidas o una corrida repetida.
Por lo tanto, elegir entre la dispersión de flujo magnético (MFL) y la medición de pared ultrasónica (UT) es tanto una decisión de calidad de datos y aptitud para el servicio como una decisión tecnológica. Este artículo recorre cómo tomar esa decisión para las inspecciones de corrosión.
Contexto de normas y requisitos
La herramienta es solo una pieza del panorama de cumplimiento. Estos documentos establecen lo que la corrida debe entregar:
API 1163(Calificación de Sistemas de Inspección en Línea) cubre la calificación de sistemas ILI, incluyendo cómo los proveedores establecen y documentan las especificaciones de rendimiento y cómo los operadores verifican los resultados frente a las mediciones de campo.ASME B31.8S(Gestión de la Integridad del Sistema de Tuberías de Gas) yAPI 1160(Gestión de la Integridad del Sistema para Tuberías de Líquidos Peligrosos) son los marcos de gestión de integridad para líneas de gas y líquidos. Impulsan la identificación de amenazas, la selección del método de evaluación y la reevaluación.ASME B31G(Manual para Determinar la Resistencia Remanente de Tuberías Corroídas) yAPI 579-1/ASME FFS-1(Aptitud para el Servicio) son las rutas principales para convertir la pérdida de metal reportada en resistencia remanente y decisiones de aceptación.NACE SP0102(Inspección en Línea de Tuberías) brinda orientación general sobre la planificación y ejecución de programas ILI.
Su regulador puede añadir intervalos de evaluación prescriptivos y criterios de reparación además de estos. Verifique los requisitos específicos de la jurisdicción por separado, ya que cambian cuánta confianza en el dimensionamiento necesita.
Cómo miden la pérdida de metal las dos tecnologías
MFL: una medición indirecta
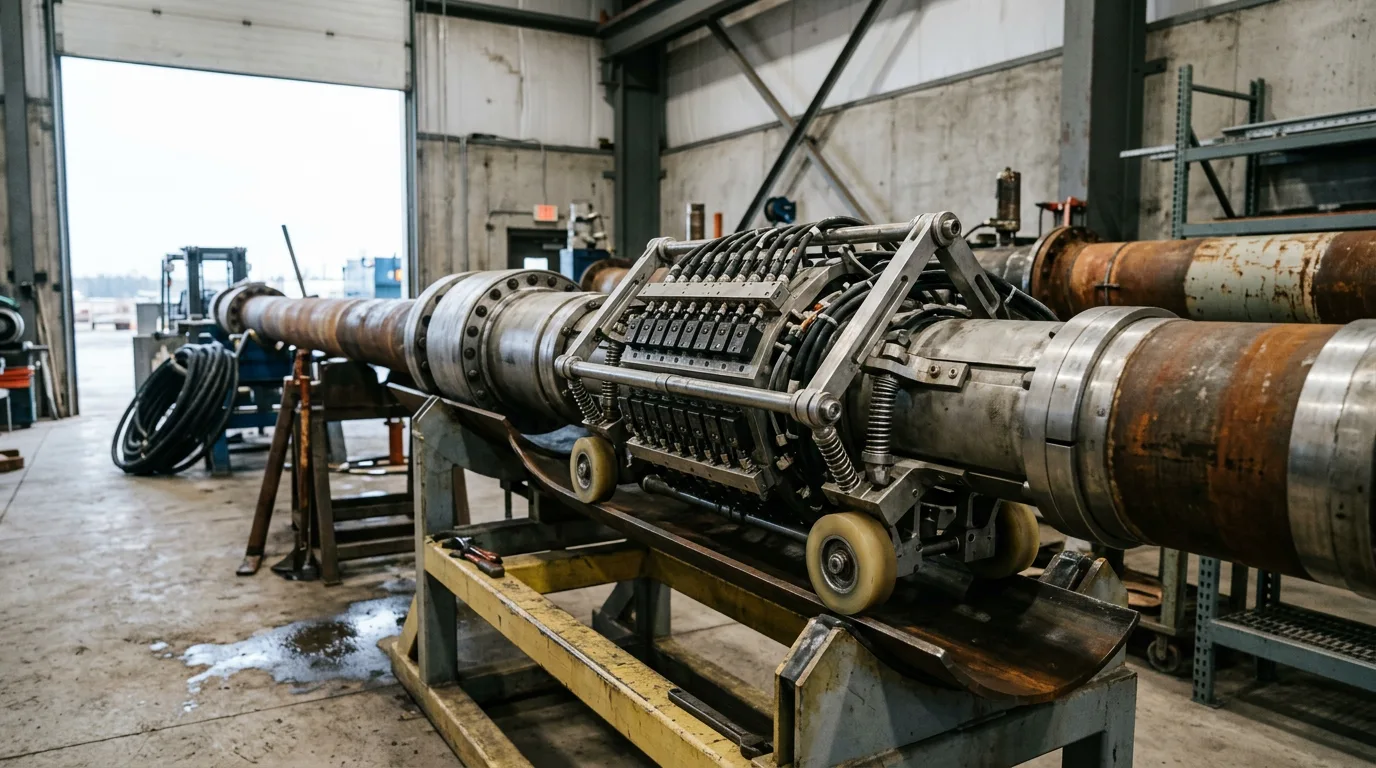
MFL detecta la dispersión del flujo magnético causada por defectos, mientras que UT mide el espesor de pared directamente mediante ondas ultrasónicas (guía de comparación de iFactory). La herramienta magnetiza la pared de la tubería. Donde falta metal, el flujo se dispersa y los sensores lo detectan. La profundidad, longitud y anchura se infieren luego de la amplitud y forma de la señal a través de modelos de dimensionamiento calibrados.
Lo que eso significa en la práctica:
- MFL funciona en muchos entornos de tuberías sin el acoplamiento líquido que necesitan las herramientas ultrasónicas convencionales (American Pipeline Solutions). Esa es la razón principal por la que es el estándar para líneas de gas.
- Cubre bien largas distancias (Enduro) y se utiliza ampliamente para inspecciones generales de corrosión.
- El dimensionamiento depende de la relación entre la señal y la geometría. Las características complejas, que interactúan o con formas extrañas son más difíciles de caracterizar que las lisas y aisladas. El espesor de pared, el nivel de magnetización y la velocidad de la herramienta influyen en la respuesta.
UT: una medición directa
Las herramientas ultrasónicas cronometran el retorno de los pulsos de sonido, por lo que el espesor de pared proviene de una medición física, no de una señal modelada. UT generalmente necesita un acoplante líquido (Enduro). En una línea de petróleo, producto o agua, el propio producto hace el trabajo. En una línea de gas hay que introducir un tapón líquido o bache, y eso añade complejidad operativa y riesgo.
Lo que eso significa en la práctica:
- La medición directa del espesor generalmente proporciona datos de pared más detallados, lo que la convierte en la opción preferida donde se necesita información detallada del espesor de pared (American Pipeline Solutions). La guía de iFactory posiciona de manera similar a UT como la opción más sólida en tuberías de líquidos.
- Si la pérdida de metal es interna o externa es inherente a la medición, no se infiere de ella.
- El rendimiento depende de mantener intacto el acoplamiento acústico. La cera, las incrustaciones, los escombros o las bolsas de gas pueden causar pérdidas de datos, por lo que la calidad de la limpieza y las condiciones del flujo importan mucho más aquí que para MFL.
Dónde encaja EMAT
Las herramientas de transductor acústico electromagnético (EMAT) pueden detectar grietas en líneas secas sin acoplantes líquidos (Winterhawk). Son principalmente una opción de detección de grietas, no una alternativa de inspección de corrosión. Si su evaluación de amenazas enumera tanto corrosión como agrietamiento en una línea de gas, EMAT es una decisión separada de la cuestión MFL/UT.
Comparación para inspecciones de corrosión
| Criterio | MFL | UT |
|---|---|---|
| Principio de medición | Indirecto: dispersión de flujo interpretada mediante modelos de dimensionamiento | Directo: espesor de pared a partir de señal ultrasónica |
| Medio del producto | Gas o líquido | Necesita acoplante líquido; las líneas de gas necesitan un tapón líquido |
| Sensibilidad a la limpieza de línea | Moderada | Alta; la pérdida de acoplamiento produce vacíos de datos |
| Corridas de larga distancia | Muy adecuado | Factible en líneas de líquidos, pero depende del acoplamiento y estado del sensor |
| Detalle de pared y perfil | Derivado de la señal | Datos de espesor de mayor resolución |
| Discriminación interna/externa | Depende de la configuración de la herramienta | Inherente a la medición |
| Complejidad operativa | Menor | Mayor, especialmente en gas |
| Estándar típico | Líneas de gas y cribado general de corrosión | Líneas de líquidos y evaluación detallada de pared |
Estas son tendencias generales, y las generaciones de herramientas individuales varían. Confirme cada una con la especificación de rendimiento publicada por el proveedor para su grado de tubería, espesor de pared y tipo de defecto.
Compromisos de calidad de datos que impulsan la selección
La detección, identificación y dimensionamiento son preguntas separadas
Las especificaciones del proveedor suelen indicar la probabilidad de detección, la probabilidad de identificación y la tolerancia de dimensionamiento a un nivel de confianza establecido. Observe de cerca a qué clases de defectos se aplican esos números. Una herramienta puede cumplir con su tolerancia de profundidad para corrosión general y aun así tener una especificación más laxa para picaduras (pinholes), ranurado axial o características estrechas. Solicite la especificación desglosada por clase de defecto y verifique cómo fue validada, de acuerdo con el enfoque de calificación en API 1163.
La morfología del defecto importa más que el titular
- Corrosión general y amplia: ambas tecnologías la manejan bien. MFL suele ser la opción económica.
- Picaduras (Pitting): las picaduras pequeñas y muy juntas desafían a cualquier herramienta. Establezca si la especificación cubre la geometría de picadura esperada y tenga cuidado con los grupos que la herramienta puede reportar como una sola característica o como varias.
- Ranurado axial o circunferencial estrecho: la respuesta de una herramienta MFL depende de la orientación de la característica con respecto al campo. Confirme que la configuración de magnetización se adapte a la orientación esperada.
- Laminaciones y variación de pared: la medición directa de espesores está mejor posicionada para revelar estas que una señal magnética.
Limpieza y envolvente operativa
Ambas herramientas necesitan una tubería debidamente limpia y una velocidad de corrida dentro de la ventana calificada de la herramienta. UT está más expuesta a la interrupción del acoplamiento, y MFL es más sensible a los efectos de la velocidad en la señal. Verifique ambas contra su régimen de flujo. En líneas de gas, las restricciones de capacidad a menudo resuelven el asunto antes que la precisión del dimensionamiento.
Uso de ambas
Un artículo en Pipeline & Gas Journal sobre la elección entre MFL, UT o ambas trata los enfoques de tecnología dual y combinados como una respuesta legítima cuando ninguna por sí sola cumple con el requerimiento de datos. Un diseño de programa común es ejecutar MFL como una inspección de detección y reservar UT para los segmentos que necesitan datos detallados de la pared. También proporciona una verificación cruzada del dimensionamiento. El estudio de caso de NDT Global que compara herramientas MFL y UT ilustra este tipo de evaluación comparativa, y el libro blanco del proveedor sobre UT y MFL describe las fortalezas complementarias de los dos enfoques.
Cómo los resultados de ILI alimentan la aptitud para el servicio
Un informe de ILI es un insumo para una evaluación. No es la evaluación en sí misma.
Lo que necesita la evaluación
Los métodos de resistencia remanente basados en ASME B31G, y los procedimientos de pérdida de metal en API 579-1/ASME FFS-1, necesitan la longitud y profundidad del defecto. Dependiendo del nivel de evaluación, también necesitan el ancho y un perfil efectivo de la pared remanente. Los métodos simplificados tratan el defecto como una forma delimitadora, lo cual es conservador. Los métodos que utilizan un perfil medido de fondo de río (river-bottom) o de área efectiva recuperan margen, pero solo si la resolución de los datos lo permite.
Aquí es donde la elección de la herramienta se manifiesta en las decisiones de reparación. Datos de pared de mayor resolución pueden reducir el conservadurismo que necesita la evaluación. Una mayor incertidumbre en el dimensionamiento debe trasladarse al cálculo, por lo que más características caen por debajo de la aceptación y siguen más excavaciones.
Cerrar el ciclo con verificación de campo
- Seleccione un conjunto representativo de excavaciones que cubra el rango de profundidades reportadas y tipos de características, no solo las anomalías más profundas.
- Compare las mediciones de campo con las dimensiones reportadas por ILI, y verifique si los resultados caen dentro de la tolerancia y el nivel de confianza establecidos por el proveedor.
- Si los datos medidos caen fuera de la especificación, trátelo con el proveedor. Es posible que deba ajustar el algoritmo de dimensionamiento o aplicar una corrección a la evaluación.
- Traslade la incertidumbre verificada al cálculo de resistencia remanente y al intervalo de reevaluación.
Crecimiento de la corrosión
La estimación del crecimiento significa comparar corridas sucesivas. Utilice la misma tecnología, o un método documentado para conciliar diferentes tecnologías. Las diferencias de dimensionamiento entre una corrida de MFL y una de UT pueden confundirse con un crecimiento real, o pueden ocultarlo. Si está pensando en cambiar de tecnología entre corridas, planifique un paso de emparejamiento de características y conciliación en lugar de confiar en una comparación bruta.
Escenario ilustrativo
Este escenario ha sido construido para fines ilustrativos y no proviene de una fuente específica.
Un operador tiene una línea de recolección de gas con antecedentes de corrosión interna por caída de agua en puntos bajos. El último relevamiento, realizado años atrás, fue mediante MFL. El equipo de integridad desea saber si algunos grupos de corrosión cerca de los puntos bajos están creciendo y si alguno de ellos requiere reparación.
La opción uno es otra corrida de MFL. Se adapta al medio gaseoso, no requiere un bache de líquido y permite una comparación directa con el relevamiento anterior, lo que simplifica la evaluación del crecimiento. El inconveniente es que la corrosión agrupada en puntos bajos es precisamente donde el dimensionamiento es más difícil. El informe podría señalar muchas características cuya evaluación esté limitada por la incertidumbre.
La opción dos es una corrida de UT con un tapón de líquido. Podría proporcionar un mejor detalle de la pared en los grupos de corrosión. También conlleva complejidad operativa, un riesgo de acoplamiento si el tapón no se mantiene a través de los puntos bajos, y un cambio de tecnología que complica el análisis de crecimiento.
Un programa razonable repite MFL para toda la línea y la comparación de crecimiento, y luego se enfoca en los grupos de puntos bajos para un seguimiento. Ese seguimiento podría ser un examen directo en excavaciones o una inspección UT localizada si el acceso lo permite. Las excavaciones de verificación calibran entonces cuánto confiar en el dimensionamiento de MFL en el resto de la línea. La decisión depende del medio, la morfología del defecto y la necesidad de comparar con la corrida anterior. Una preferencia general por una tecnología no interviene en este proceso.
Lista de verificación para la selección
Utilice estos puntos al preparar la selección de la herramienta:
- Defina primero la amenaza: corrosión general, picaduras, ranurado, laminaciones o agrietamiento. El agrietamiento apunta a una clase de herramienta diferente.
- Confirme el medio del producto. El gas favorece MFL a menos que pueda justificar y gestionar un tapón o bache de líquido para UT.
- Solicite las especificaciones de rendimiento del proveedor por clase de defecto, con la base de validación, y revíselas frente a
API 1163. - Verifique el espesor de pared de la tubería, el grado y cualquier sección de pared gruesa frente al rango calificado de la herramienta.
- Evalúe la limpieza de la línea y establezca criterios de aceptación del rascador de limpieza antes de la corrida de inspección.
- Verifique el flujo y la velocidad alcanzables frente a la ventana de velocidad calificada de la herramienta.
- Decida qué necesita la evaluación: dimensiones delimitadoras para un método de cribado, o un perfil detallado para métodos de área efectiva.
- Planifique el método de conciliación si la tecnología difiere de la corrida anterior.
- Defina el programa de verificación mediante excavación y los criterios de aceptación para el rendimiento de la herramienta antes de la corrida.
- Planifique las operaciones de lanzador y receptor como trabajos con energía peligrosa. Eso significa aislar y despresurizar la trampa, verificar energía cero, aplicar bloqueo/etiquetado (lockout/tagout), controlar las fuentes de ignición en el área clasificada, monitorear con detección de gas y ventear o purgar a una ubicación segura. Maneje los depósitos de sulfuro de hierro pirofórico en los desechos recibidos con especial cuidado.
Conclusión y próximos pasos
MFL es generalmente la opción práctica para líneas de gas y cribado general de corrosión. UT es más fuerte donde se dispone de datos directos de espesor de pared y un acoplante líquido, y la evaluación se beneficia de datos detallados de la pared. Los programas combinados tienen sentido cuando ninguna tecnología por sí sola satisface el requerimiento de datos.
Como siguiente paso, escriba el requerimiento de evaluación antes de solicitar propuestas de herramientas. Defina qué tipos de defectos importan, qué confianza en el dimensionamiento necesita y qué ruta de ASME B31G o API 579-1/ASME FFS-1 utilizará. Luego, pida a cada proveedor que demuestre el rendimiento frente a esos requerimientos para su tubería y medio. Finalmente, planifique las excavaciones de verificación antes de la corrida, para que se pueda confiar en los datos cuando se tomen las decisiones de reparación.