Il costo della scelta dello strumento sbagliato per la perdita di metallo
Un operatore si impegna per una corsa di ispezione in-line (ILI) con mesi di anticipo. Il programma di pulizia, i lavori su lanciatore e ricevitore, la gestione del flusso e spesso una fermata di manutenzione o un vincolo di portata devono essere programmati intorno ad essa. Se lo strumento restituisce dati che non possono supportare la decisione successiva, il denaro è speso e il rischio non è diminuito. Due modalità di guasto si presentano ripetutamente. Uno strumento ad ultrasuoni rimane privo di accoppiante in una linea gas, o l'incertezza di dimensionamento di uno strumento magnetico produce una lunga lista di scavi precauzionali. In entrambi i casi si finisce con riparazioni conservative, valutazioni differite o una corsa ripetuta.
Quindi scegliere tra la dispersione del flusso magnetico (MFL) e la misurazione della parete ad ultrasuoni (UT) è tanto una decisione sulla qualità dei dati e sull'idoneità al servizio quanto una decisione tecnologica. Questo articolo illustra come prendere tale decisione per i monitoraggi della corrosione.
Contesto normativo e requisiti
Lo strumento è solo un tassello del quadro di conformità. Questi documenti stabiliscono cosa deve fornire la corsa:
API 1163(Qualifica dei sistemi di ispezione in-line) copre la qualifica dei sistemi ILI, incluso il modo in cui i fornitori stabiliscono e documentano le specifiche di prestazione e il modo in cui gli operatori verificano i risultati rispetto alle misurazioni sul campo.ASME B31.8S(Gestione dell'integrità del sistema delle condotte gas) eAPI 1160(Gestione dell'integrità del sistema per condotte di liquidi pericolosi) sono i quadri di gestione dell'integrità per le linee gas e liquidi. Guidano l'identificazione delle minacce, la selezione del metodo di valutazione e la rivalutazione.ASME B31G(Manuale per la determinazione della resistenza residua delle condotte corrose) eAPI 579-1/ASME FFS-1(Idoneità al servizio) sono i percorsi principali per trasformare la perdita di metallo segnalata in resistenza residua e decisioni di accettazione.NACE SP0102(Ispezione in-line delle condotte) fornisce una guida generale sulla pianificazione e l'esecuzione dei programmi ILI.
L'autorità di regolamentazione può aggiungere intervalli di valutazione prescrittivi e criteri di riparazione a questi. Verificare separatamente i requisiti specifici della giurisdizione, perché cambiano il livello di confidenza nel dimensionamento necessario.
Come le due tecnologie misurano la perdita di metallo
MFL: una misurazione indiretta
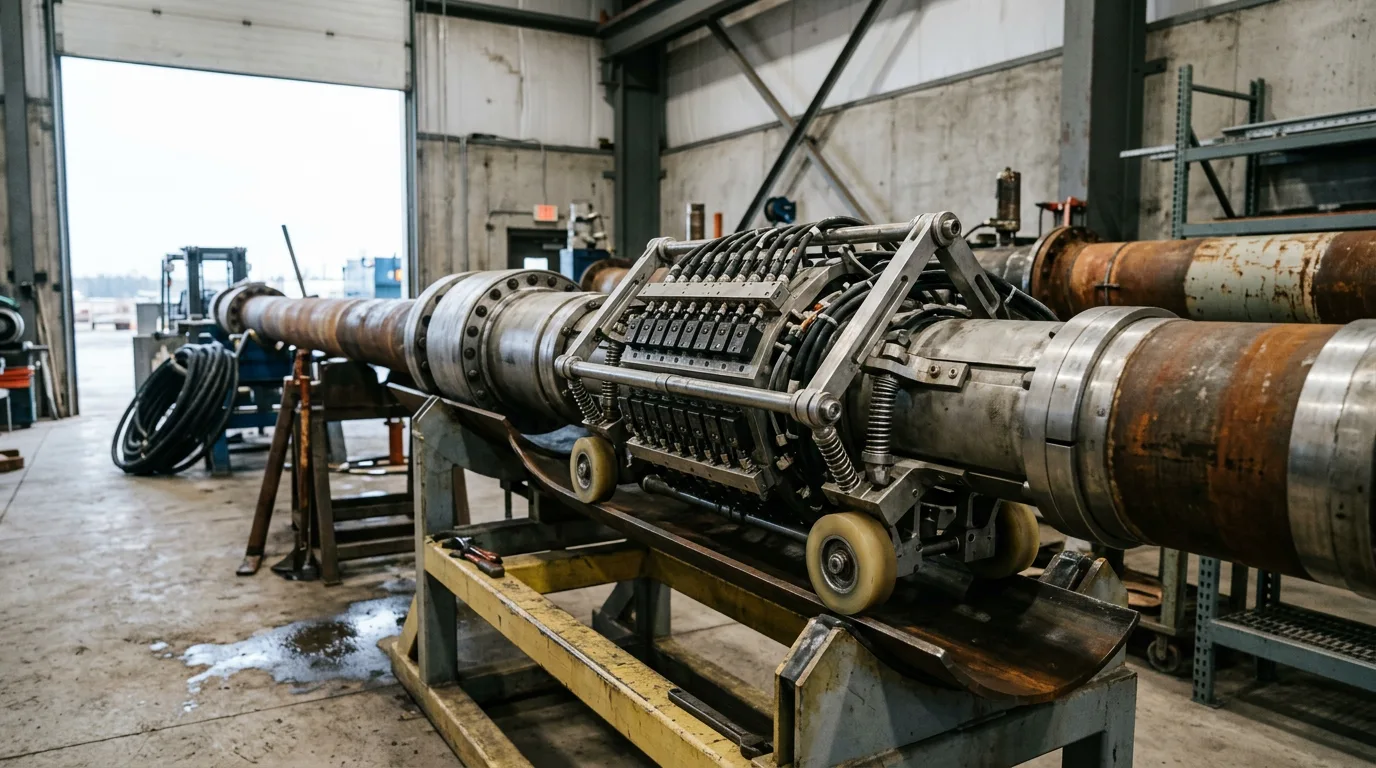
L'MFL rileva la dispersione del flusso magnetico causata dai difetti, mentre l'UT misura direttamente lo spessore della parete utilizzando onde ultrasoniche (guida comparativa iFactory). Lo strumento magnetizza la parete del tubo. Dove manca il metallo, il flusso fuoriesce e i sensori lo rilevano. Profondità, lunghezza e larghezza vengono quindi dedotte dall'ampiezza e dalla forma del segnale attraverso modelli di dimensionamento calibrati.
Cosa significa in pratica:
- L'MFL funziona in molti ambienti di condotte senza l'accoppiamento liquido necessario agli strumenti ad ultrasuoni convenzionali (American Pipeline Solutions). Questo è il motivo principale per cui è lo standard per le linee gas.
- Copre bene le lunghe distanze (Enduro) ed è ampiamente utilizzato per i monitoraggi generali della corrosione.
- Il dimensionamento dipende dalla relazione tra segnale e geometria. Caratteristiche complesse, interagenti o di forma insolita sono più difficili da caratterizzare rispetto a quelle lisce e isolate. Lo spessore della parete, il livello di magnetizzazione e la velocità dello strumento influenzano la risposta.
UT: una misurazione diretta
Gli strumenti ad ultrasuoni cronometrano il ritorno degli impulsi sonori, quindi lo spessore della parete deriva da una misurazione fisica, non da un segnale modellato. L'UT di solito necessita di un accoppiante liquido (Enduro). In una linea di petrolio, prodotto o acqua, il prodotto stesso svolge il compito. In una linea gas è necessario introdurre uno slug liquido o un batch, e ciò aggiunge complessità operativa e rischio.
Cosa significa in pratica:
- La misurazione diretta dello spessore fornisce generalmente dati sulla parete più dettagliati, il che la rende la scelta preferita dove sono necessarie informazioni dettagliate sullo spessore della parete (American Pipeline Solutions). La guida iFactory posiziona allo stesso modo l'UT come l'opzione più forte nelle condotte per liquidi.
- Il fatto che la perdita di metallo sia interna o esterna è intrinseco alla misurazione, non dedotto da essa.
- Le prestazioni dipendono dal mantenimento dell'accoppiamento acustico intatto. Paraffina, incrostazioni, detriti o sacche di gas possono causare perdite di dati, quindi la qualità della pulizia e le condizioni del flusso contano molto di più qui rispetto all'MFL.
Dove si inserisce l'EMAT
Gli strumenti a trasduttore acustico elettromagnetico (EMAT) possono rilevare crepe in linee a secco senza accoppianti liquidi (Winterhawk). Sono principalmente un'opzione per il rilevamento di crepe, non un'alternativa per il monitoraggio della corrosione. Se la valutazione delle minacce elenca sia la corrosione che le crepe in una linea gas, l'EMAT è una decisione separata rispetto alla questione MFL/UT.
Confronto per i monitoraggi della corrosione
| Criterio | MFL | UT |
|---|---|---|
| Principio di misurazione | Indiretto: dispersione del flusso interpretata tramite modelli di dimensionamento | Diretto: spessore della parete da segnale ultrasonico |
| Fluido del prodotto | Gas o liquido | Necessita di accoppiante liquido; le linee gas necessitano di uno slug liquido |
| Sensibilità alla pulizia della linea | Moderata | Alta; la perdita di accoppiamento produce lacune nei dati |
| Corse a lunga distanza | Ben adatto | Fattibile in linee per liquidi, ma dipendente dall'accoppiamento e dalle condizioni del sensore |
| Dettaglio parete e profilo | Derivato dal segnale | Dati sullo spessore a risoluzione più elevata |
| Discriminazione interno/esterno | Dipende dalla configurazione dello strumento | Intrinseco alla misurazione |
| Complessità operativa | Minore | Maggiore, specialmente nel gas |
| Standard tipico | Linee gas e screening generale della corrosione | Linee per liquidi e valutazione dettagliata della parete |
Queste sono tendenze generali e le singole generazioni di strumenti variano. Confermare ognuna rispetto alle specifiche di prestazione pubblicate dal fornitore per il grado del tubo, lo spessore della parete e il tipo di difetto.
Compromessi sulla qualità dei dati che guidano la selezione
Rilevamento, identificazione e dimensionamento sono domande separate
Le specifiche del fornitore solitamente indicano la probabilità di rilevamento, la probabilità di identificazione e la tolleranza di dimensionamento a un livello di confidenza dichiarato. Osservate attentamente a quali classi di difetti si applicano tali numeri. Uno strumento può soddisfare la sua tolleranza di profondità per la corrosione generale e presentare comunque una specifica meno rigorosa per pinhole, solchi assiali o caratteristiche strette. Richiedete la specifica suddivisa per classe di difetto e verificate come è stata convalidata, coerentemente con l'approccio di qualificazione in API 1163.
La morfologia del difetto conta più del titolo
- Corrosione generale e ampia: entrambe le tecnologie la gestiscono bene. MFL è solitamente la scelta economica.
- Pitting: i pit piccoli e ravvicinati rappresentano una sfida per qualsiasi strumento. Stabilite se la specifica copre la geometria dei pit prevista e prestate attenzione ai cluster che lo strumento potrebbe segnalare come una singola caratteristica o come diverse.
- Solchi assiali o circonferenziali stretti: la risposta di uno strumento MFL dipende dall'orientamento della caratteristica rispetto al campo. Verificate che la configurazione di magnetizzazione sia adatta all'orientamento previsto.
- Laminazioni e variazioni di parete: la misurazione diretta dello spessore è più indicata per rivelare queste anomalie rispetto a un segnale magnetico.
Pulizia e involucro operativo
Entrambi gli strumenti necessitano di una condotta adeguatamente pulita e di una velocità di corsa all'interno della finestra qualificata dello strumento. L'UT è più esposto all'interruzione dell'accoppiamento, mentre l'MFL è più sensibile agli effetti della velocità sul segnale. Verificate entrambi rispetto al vostro regime di flusso. Nelle linee gas, i vincoli di portata spesso risolvono la questione prima ancora dell'accuratezza del dimensionamento.
Utilizzo di entrambi
Un articolo su Pipeline & Gas Journal sulla scelta tra MFL, UT o entrambi tratta gli approcci a doppia tecnologia e combinati come una risposta legittima quando nessuno dei due, da solo, soddisfa i requisiti dei dati. Un design comune del programma consiste nell'eseguire l'MFL come indagine di screening e riservare l'UT per i segmenti che necessitano di dati dettagliati sulla parete. Ciò fornisce anche un controllo incrociato sul dimensionamento. Il caso studio di NDT Global che confronta gli strumenti MFL e UT illustra questo tipo di valutazione comparativa, e il white paper del fornitore su UT e MFL descrive i punti di forza complementari dei due approcci.
Come i risultati ILI alimentano l'idoneità al servizio
Un rapporto ILI è un input per una valutazione. Non è la valutazione stessa.
Cosa serve alla valutazione
I metodi di resistenza residua basati su ASME B31G, e le procedure di perdita di metallo in API 579-1/ASME FFS-1, necessitano della lunghezza e della profondità del difetto. A seconda del livello di valutazione, necessitano anche della larghezza e di un profilo efficace della parete residua. I metodi semplificati trattano il difetto come una forma delimitante, il che è conservativo. I metodi che utilizzano un profilo misurato del fondo del fiume (river-bottom) o dell'area efficace recuperano margine, ma solo se la risoluzione dei dati lo supporta.
È qui che la scelta dello strumento si riflette nelle decisioni di riparazione. Dati sulla parete a risoluzione più elevata possono ridurre il conservatorismo richiesto dalla valutazione. Una maggiore incertezza nel dimensionamento deve essere riportata nel calcolo, quindi più caratteristiche risulteranno non accettabili e seguiranno più scavi.
Chiudere il cerchio con la verifica in campo
- Selezionate un set rappresentativo di scavi che copra l'intervallo delle profondità segnalate e dei tipi di caratteristiche, non solo le anomalie più profonde.
- Confrontate le misurazioni in campo con le dimensioni riportate dall'ILI e verificate se i risultati rientrano nella tolleranza e nel livello di confidenza dichiarati dal fornitore.
- Se i dati misurati non rientrano nelle specifiche, affrontate la questione con il fornitore. Potrebbe essere necessario regolare l'algoritmo di dimensionamento o applicare una correzione alla valutazione.
- Riportate l'incertezza verificata nel calcolo della resistenza residua e nell'intervallo di rivalutazione.
Crescita della corrosione
La stima della crescita significa confrontare corse successive. Utilizzate la stessa tecnologia o un metodo documentato per conciliare tecnologie diverse. Le differenze di dimensionamento tra una corsa MFL e una corsa UT possono essere scambiate per crescita reale o possono nasconderla. Se state pensando di cambiare tecnologia tra una corsa e l'altra, pianificate una fase di corrispondenza delle caratteristiche e di riconciliazione invece di affidarvi a un confronto grezzo.
Scenario illustrativo
Questo scenario è costruito a scopo illustrativo e non è tratto da una fonte specifica.
Un operatore dispone di una linea di raccolta gas con una storia di corrosione interna dovuta alla caduta di acqua nei punti bassi. L'ultima indagine, effettuata anni prima, è stata una MFL. Il team di integrità vuole sapere se alcuni cluster vicino ai punti bassi stanno crescendo e se qualcuno di essi necessita di riparazione.
L'opzione uno è un'altra corsa MFL. È adatta al fluido gassoso, non richiede un batch di liquido e consente il confronto diretto con l'indagine precedente, il che semplifica la valutazione della crescita. L'inconveniente è che la corrosione a grappolo nei punti bassi è esattamente dove il dimensionamento è più difficile. Il rapporto potrebbe segnalare molte caratteristiche la cui valutazione è limitata dall'incertezza.
L'opzione due è una corsa UT con uno slug di liquido. Potrebbe fornire dettagli migliori della parete in corrispondenza dei cluster. Comporta però anche complessità operativa, un rischio di accoppiamento se lo slug non tiene attraverso i punti bassi e un cambio di tecnologia che complica l'analisi della crescita.
Un programma ragionevole ripete la MFL per l'intera linea e il confronto della crescita, quindi punta ai cluster nei punti bassi per il follow-up. Tale follow-up potrebbe essere un esame diretto tramite scavi o un'ispezione UT localizzata se l'accesso lo consente. Gli scavi di verifica calibrano quindi quanto fidarsi del dimensionamento MFL nel resto della linea. La decisione dipende dal fluido, dalla morfologia del difetto e dalla necessità di confrontare i dati con la corsa precedente. Una preferenza generale per una tecnologia non influisce sulla scelta.
Checklist di selezione
Utilizzare questi punti durante la preparazione della selezione dello strumento:
- Definire innanzitutto la minaccia: corrosione generale, pitting, grooving, laminazioni o cracking. Il cracking richiede una classe di strumenti diversa.
- Confermare il fluido del prodotto. Il gas favorisce la MFL a meno che non si possa giustificare e gestire uno slug o un batch di liquido per UT.
- Richiedere le specifiche di prestazione del fornitore per classe di difetto, con la base di validazione, e revisionarle rispetto a
API 1163. - Verificare lo spessore della parete del tubo, il grado e le eventuali sezioni a parete spessa rispetto al range qualificato dello strumento.
- Valutare la pulizia della linea e stabilire i criteri di accettazione del pig di pulizia prima della corsa di ispezione.
- Controllare il flusso e la velocità raggiungibili rispetto alla finestra di velocità qualificata dello strumento.
- Decidere cosa serve alla valutazione: dimensioni limite per un metodo di screening o un profilo dettagliato per i metodi dell'area effettiva.
- Pianificare il metodo di riconciliazione se la tecnologia differisce dalla corsa precedente.
- Definire il programma di verifica tramite scavo e i criteri di accettazione per le prestazioni dello strumento prima della corsa.
- Pianificare le operazioni di lancio e ricezione come lavori con energia pericolosa. Ciò significa isolare e depressurizzare la trappola, verificare l'assenza di energia, applicare lockout/tagout, controllare le fonti di innesco nell'area classificata, monitorare con rilevamento gas e sfiatare o spurgare in un luogo sicuro. Gestire con particolare cura i depositi di solfuro di ferro piroforico nei detriti ricevuti.
Conclusione e passaggi successivi
La MFL è generalmente la scelta pratica per le linee gas e lo screening generico della corrosione. L'UT è più efficace dove sono disponibili dati diretti sullo spessore della parete e un accoppiante liquido, e la valutazione beneficia di dati dettagliati sulla parete. I programmi combinati hanno senso quando nessuna delle due tecnologie da sola soddisfa il requisito dei dati.
Come passaggio successivo, scrivere il requisito di valutazione prima di richiedere proposte per gli strumenti. Definire quali tipi di difetti sono rilevanti, quale confidenza nel dimensionamento è necessaria e quale percorso ASME B31G o API 579-1/ASME FFS-1 verrà utilizzato. Quindi chiedere a ciascun fornitore di dimostrare le prestazioni rispetto a tali requisiti per il tubo e il fluido specifici. Infine, pianificare gli scavi di verifica prima della corsa, in modo che i dati siano affidabili quando verranno prese le decisioni di riparazione.