Цена выбора неправильного инструмента для контроля потери металла
Оператор планирует прогон внутритрубной диагностики (ВТД) за несколько месяцев. Программа очистки, работы на узлах пуска и приема, управление потоком и часто капитальный ремонт или ограничение пропускной способности — все это должно быть запланировано заранее. Если инструмент выдает данные, которые не позволяют принять следующее решение, деньги потрачены, а риск не снизился. Снова и снова возникают два режима отказа. Ультразвуковой инструмент остается без контактной среды в газопроводе, или неопределенность размеров магнитного инструмента приводит к длинному списку предупредительных шурфовок. В любом случае вы получаете консервативный ремонт, отложенные оценки или повторный прогон.
Таким образом, выбор между методом рассеяния магнитного потока (MFL) и ультразвуковым (UT) измерением стенки — это в равной степени вопрос качества данных и пригодности к эксплуатации, как и вопрос технологии. В этой статье рассматривается, как сделать этот выбор для обследования коррозии.
Контекст стандартов и требований
Инструмент — это лишь часть общей картины соответствия. Эти документы определяют, что должен обеспечить прогон:
API 1163(Квалификация систем внутритрубной диагностики) охватывает квалификацию систем ВТД, включая то, как поставщики устанавливают и документируют рабочие характеристики, и как операторы проверяют результаты по полевым измерениям.ASME B31.8S(Управление целостностью систем газопроводов) иAPI 1160(Управление целостностью систем трубопроводов для опасных жидкостей) являются основами управления целостностью для газовых и жидкостных линий. Они определяют идентификацию угроз, выбор метода оценки и повторную оценку.ASME B31G(Руководство по определению остаточной прочности корродированных трубопроводов) иAPI 579-1/ASME FFS-1(Пригодность к эксплуатации) являются основными путями преобразования зарегистрированной потери металла в решения по остаточной прочности и приемке.NACE SP0102(Внутритрубная диагностика трубопроводов) дает общие рекомендации по планированию и проведению программ ВТД.
Ваш регулирующий орган может добавить к ним предписанные интервалы оценки и критерии ремонта. Проверьте требования конкретной юрисдикции отдельно, так как они меняют необходимый уровень достоверности определения размеров.
Как две технологии измеряют потерю металла
MFL: косвенное измерение
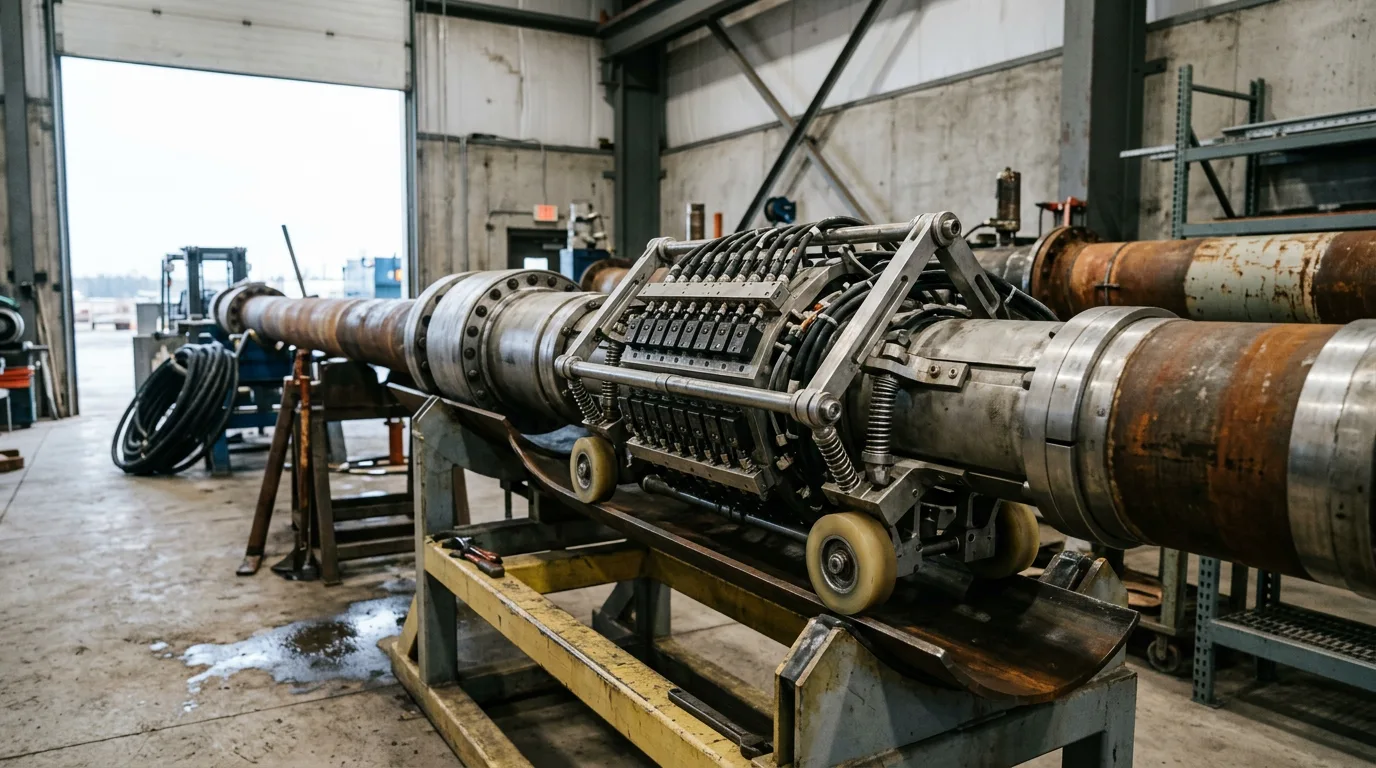
MFL обнаруживает рассеяние магнитного потока, вызванное дефектами, в то время как UT измеряет толщину стенки напрямую с помощью ультразвуковых волн (руководство по сравнению iFactory). Инструмент намагничивает стенку трубы. Там, где металл отсутствует, поток рассеивается, и датчики фиксируют это. Глубина, длина и ширина затем выводятся из амплитуды и формы сигнала с помощью откалиброванных моделей определения размеров.
Что это означает на практике:
- MFL работает во многих средах трубопроводов без жидкой контактной среды, которая требуется обычным ультразвуковым инструментам (American Pipeline Solutions). Это основная причина, по которой он является стандартом для газопроводов.
- Он хорошо подходит для больших расстояний (Enduro) и широко используется для общих обследований коррозии.
- Определение размеров зависит от связи между сигналом и геометрией. Сложные, взаимодействующие или имеющие странную форму особенности труднее охарактеризовать, чем гладкие, изолированные. Толщина стенки, уровень намагничивания и скорость инструмента — все это влияет на отклик.
UT: прямое измерение
Ультразвуковые инструменты фиксируют время возврата звуковых импульсов, поэтому толщина стенки получается в результате физического измерения, а не моделируемого сигнала. UT обычно требует жидкой контактной среды (Enduro). В нефтепроводе, продуктопроводе или водоводе сам продукт выполняет эту роль. В газопроводе необходимо вводить жидкую пробку или партию, что усложняет эксплуатацию и повышает риски.
Что это означает на практике:
- Прямое измерение толщины обычно дает более подробные данные о стенке, что делает его предпочтительным выбором там, где требуется детальная информация о толщине стенки (American Pipeline Solutions). Руководство iFactory аналогично позиционирует UT как более сильный вариант для жидкостных трубопроводов.
- Является ли потеря металла внутренней или внешней, заложено в самом измерении, а не выводится из него.
- Эффективность зависит от сохранения акустического контакта. Парафин, окалина, мусор или газовые карманы могут вызвать выпадение данных, поэтому качество очистки и условия потока здесь имеют гораздо большее значение, чем для MFL.
Место EMAT
Инструменты с электромагнитно-акустическими преобразователями (EMAT) могут обнаруживать трещины в сухих линиях без жидких контактных сред (Winterhawk). Они в первую очередь предназначены для обнаружения трещин, а не для обследования коррозии. Если ваша оценка угроз включает и коррозию, и трещинообразование в газопроводе, выбор EMAT — это отдельное решение, не зависящее от вопроса MFL/UT.
Сравнение для обследований коррозии
| Критерий | MFL | UT |
|---|---|---|
| Принцип измерения | Косвенный: рассеяние потока интерпретируется через модели размеров | Прямой: толщина стенки по ультразвуковому сигналу |
| Среда продукта | Газ или жидкость | Нужна жидкая контактная среда; в газопроводах нужна жидкая пробка |
| Чувствительность к чистоте линии | Умеренная | Высокая; потеря контакта создает пропуски данных |
| Прогоны на большие расстояния | Хорошо подходит | Возможно в жидкостных линиях, но зависит от контакта и состояния датчиков |
| Детализация стенки и профиль | Выводится из сигнала | Данные о толщине с более высоким разрешением |
| Различение внутр./внешн. | Зависит от конфигурации инструмента | Заложено в измерении |
| Сложность эксплуатации | Ниже | Выше, особенно в газе |
| Стандарт по умолчанию | Газопроводы и общий скрининг коррозии | Жидкостные линии и детальная оценка стенки |
Это общие тенденции, и отдельные поколения инструментов различаются. Подтверждайте каждую характеристику по опубликованной спецификации производителя для вашей марки стали, толщины стенки и типа дефекта.
Компромиссы в качестве данных, определяющие выбор
Обнаружение, идентификация и определение размеров — это разные вопросы
Спецификации поставщиков обычно указывают вероятность обнаружения, вероятность идентификации и допуск на определение размеров при заданном уровне доверия. Внимательно посмотрите, к каким классам дефектов относятся эти цифры. Инструмент может соответствовать допуску по глубине для общей коррозии и при этом иметь более свободную спецификацию для питтингов, осевых канавок или узких дефектов. Запросите спецификацию с разбивкой по классам дефектов и проверьте, как она была валидирована в соответствии с подходом к квалификации в API 1163.
Морфология дефекта важнее заголовка
- Общая и широкая коррозия: обе технологии хорошо справляются с ней. MFL обычно является экономичным выбором.
- Питтинг: мелкие, близко расположенные питтинги являются сложной задачей для любого инструмента. Установите, охватывает ли спецификация ожидаемую геометрию питтинга, и опасайтесь кластеров, которые инструмент может классифицировать как один дефект или как несколько.
- Узкие осевые или окружные канавки: отклик инструмента MFL зависит от ориентации дефекта относительно поля. Подтвердите, что конфигурация намагничивания соответствует ожидаемой ориентации.
- Расслоения и вариации стенки: прямое измерение толщины лучше выявляет их, чем магнитный сигнал.
Чистота и рабочий диапазон
Оба инструмента требуют надлежащим образом очищенного трубопровода и скорости прогона внутри квалификационного окна инструмента. UT более подвержен нарушению связи (coupling), а MFL более чувствителен к влиянию скорости на сигнал. Проверьте оба параметра на соответствие вашему режиму потока. В газопроводах ограничения по пропускной способности часто решают вопрос раньше, чем точность определения размеров.
Использование обеих технологий
Статья в Pipeline & Gas Journal о выборе между MFL, UT или обоими методами рассматривает двухтехнологичные и комбинированные подходы как законный ответ, когда ни один из них в отдельности не отвечает требованиям к данным. Распространенная схема программы — запуск MFL в качестве скринингового обследования и резервирование UT для сегментов, требующих детальных данных о стенке. Это также дает возможность перекрестной проверки размеров. Кейс-стади NDT Global, сравнивающее инструменты MFL и UT, иллюстрирует такой вид параллельной оценки, а технический документ поставщика по UT и MFL описывает взаимодополняющие сильные стороны этих двух подходов.
Как результаты ВТД влияют на пригодность к эксплуатации
Отчет ВТД — это входные данные для оценки. Это не сама оценка.
Что требуется для оценки
Методы остаточной прочности, основанные на ASME B31G, и процедуры потери металла в API 579-1/ASME FFS-1 требуют длины и глубины дефекта. В зависимости от уровня оценки также требуются ширина и эффективный профиль остаточной стенки. Упрощенные методы рассматривают дефект как ограничивающую фигуру, что является консервативным подходом. Методы, использующие измеренный профиль «дна реки» (river-bottom) или профиль эффективной площади, позволяют восстановить запас прочности, но только если разрешение данных позволяет это сделать.
Именно здесь выбор инструмента проявляется в решениях по ремонту. Данные о стенке с более высоким разрешением могут снизить консерватизм, необходимый для оценки. Более широкая неопределенность размеров должна быть заложена в расчет, поэтому большее количество дефектов окажется ниже порога приемлемости, что повлечет за собой большее количество шурфовок.
Замыкание цикла с помощью полевой верификации
- Выберите репрезентативный набор раскопок, охватывающий диапазон зарегистрированных глубин и типов дефектов, а не только самые глубокие аномалии.
- Сравните полевые измерения с размерами, указанными в отчете ВТД, и проверьте, попадают ли результаты в заявленный поставщиком допуск и уровень доверия.
- Если измеренные данные выходят за пределы спецификации, обсудите это с поставщиком. Возможно, потребуется скорректировать алгоритм определения размеров или внести поправку в оценку.
- Перенесите верифицированную неопределенность в расчет остаточной прочности и интервал повторной оценки.
Скорость роста коррозии
Оценка роста означает сравнение последовательных прогонов. Используйте одну и ту же технологию или документированный метод сопоставления различных технологий. Различия в размерах между прогоном MFL и прогоном UT могут быть ошибочно приняты за реальный рост или могут скрыть его. Если вы планируете смену технологии между прогонами, запланируйте этап сопоставления дефектов и сверки, а не полагайтесь на необработанное сравнение.
Иллюстративный сценарий
Этот сценарий составлен для иллюстрации и не взят из конкретного источника.
У оператора есть газосборный трубопровод с историей внутренней коррозии из-за выпадения воды в нижних точках. Последнее обследование, проведенное несколько лет назад, было выполнено методом MFL. Группа по обеспечению целостности хочет знать, растут ли несколько кластеров коррозии вблизи нижних точек и требует ли какой-либо из них ремонта.
Вариант первый — еще один прогон MFL. Он подходит для газовой среды, не требует жидкостной пробки и позволяет напрямую сравнивать результаты с предыдущим обследованием, что упрощает оценку роста. Проблема в том, что кластерная коррозия в нижних точках — это именно то место, где определение размеров наиболее затруднено. Отчет может пометить множество признаков, оценка которых ограничена неопределенностью.
Вариант второй — прогон UT с жидкостной пробкой. Это могло бы дать более детальную информацию о стенке в местах кластеров. Однако это также влечет за собой эксплуатационную сложность, риск потери контакта, если пробка не удержится в нижних точках, и смену технологии, которая усложняет анализ роста.
Разумная программа предполагает повторение MFL для всей линии и сравнение роста, а затем целевое обследование кластеров в нижних точках. Это последующее наблюдение может быть прямым осмотром в шурфах или локальной UT-инспекцией, если позволяет доступ. Контрольные шурфовки затем калибруют степень доверия к размерам MFL на остальной части линии. Решение зависит от среды, морфологии дефектов и необходимости сравнения с предыдущим прогоном. Общее предпочтение одной технологии здесь не учитывается.
Контрольный список для выбора
Используйте эти пункты при подготовке к выбору инструмента:
- Сначала определите угрозу: общая коррозия, питтинг, канавочный износ, расслоения или трещины. Трещины указывают на другой класс инструментов.
- Подтвердите среду продукта. Газ благоприятствует MFL, если вы не можете обосновать и организовать жидкостную пробку или партию для UT.
- Запросите у поставщика технические характеристики производительности по классам дефектов с базой валидации и проверьте их на соответствие
API 1163. - Проверьте толщину стенки трубы, марку стали и любые толстостенные секции на соответствие квалифицированному диапазону инструмента.
- Оцените чистоту линии и установите критерии приемки очистного поршня перед инспекционным прогоном.
- Проверьте достижимый поток и скорость на соответствие квалифицированному скоростному окну инструмента.
- Решите, что требуется для оценки: граничные размеры для метода скрининга или детальный профиль для методов эффективной площади.
- Спланируйте метод сопоставления, если технология отличается от предыдущего прогона.
- Определите программу верификации шурфованием и критерии приемки производительности инструмента перед прогоном.
- Планируйте операции на узлах пуска и приема как работы с опасной энергией. Это означает изоляцию и сброс давления в камере, проверку отсутствия энергии, применение блокировки/маркировки (lockout/tagout), контроль источников зажигания в взрывоопасной зоне, мониторинг с помощью газоанализаторов и сброс или продувку в безопасное место. С особой осторожностью обращайтесь с пирофорными отложениями сульфида железа в извлеченных отходах.
Заключение и следующие шаги
MFL обычно является практичным выбором для газопроводов и широкого скрининга коррозии. UT эффективнее там, где доступны прямые данные о толщине стенки и жидкая контактная среда, а оценка выигрывает от детальных данных о стенке. Комбинированные программы имеют смысл, когда ни одна технология в отдельности не удовлетворяет требованиям к данным.
В качестве следующего шага сформулируйте требования к оценке, прежде чем запрашивать предложения по инструментам. Определите, какие типы дефектов важны, какая достоверность определения размеров вам нужна и какой маршрут ASME B31G или API 579-1/ASME FFS-1 вы будете использовать. Затем попросите каждого поставщика продемонстрировать производительность в соответствии с этими требованиями для вашей трубы и среды. Наконец, спланируйте контрольные шурфовки до прогона, чтобы данным можно было доверять при принятии решений о ремонте.