O custo de escolher a ferramenta errada de perda de metal
Um operador se compromete com uma corrida de inspeção in-line (ILI) com meses de antecedência. Programa de limpeza, trabalhos em lançadores e recebedores, gerenciamento de fluxo e, frequentemente, uma parada de manutenção ou uma restrição de vazão devem ser agendados em torno disso. Se a ferramenta retornar dados que não podem sustentar a próxima decisão, o dinheiro foi gasto e o risco não mudou. Dois modos de falha surgem repetidamente. Uma ferramenta ultrassônica fica sem acoplante em uma linha de gás, ou a incerteza de dimensionamento de uma ferramenta magnética produz uma longa lista de escavações precatunárias. De qualquer forma, você acaba com reparos conservadores, avaliações adiadas ou uma nova corrida.
Portanto, escolher entre a dispersão de fluxo magnético (MFL) e a medição de parede ultrassônica (UT) é tanto uma decisão de qualidade de dados e adequação ao serviço quanto uma decisão tecnológica. Este artigo percorre como tomar essa decisão para levantamentos de corrosão.
Contexto de normas e requisitos
A ferramenta é apenas uma peça do quadro de conformidade. Estes documentos estabelecem o que a corrida deve entregar:
API 1163(Qualificação de Sistemas de Inspeção In-line) cobre a qualificação de sistemas ILI, incluindo como os fornecedores estabelecem e documentam as especificações de desempenho e como os operadores verificam os resultados em relação às medições de campo.ASME B31.8S(Gerenciamento da Integridade do Sistema de Gasodutos) eAPI 1160(Gerenciamento da Integridade do Sistema para Dutos de Líquidos Perigosos) são as estruturas de gerenciamento de integridade para linhas de gás e líquidos. Eles impulsionam a identificação de ameaças, seleção do método de avaliação e reavaliação.ASME B31G(Manual para Determinação da Resistência Remanescente de Dutos Corroídos) eAPI 579-1/ASME FFS-1(Adequação ao Serviço) são as principais rotas para transformar a perda de metal relatada em resistência remanescente e decisões de aceitação.NACE SP0102(Inspeção In-Line de Dutos) fornece orientação geral sobre o planejamento e execução de programas ILI.
Seu regulador pode adicionar intervalos de avaliação prescritivos e critérios de reparo além destes. Verifique os requisitos específicos da jurisdição separadamente, pois eles alteram quanta confiança no dimensionamento você precisa.
Como as duas tecnologias medem a perda de metal
MFL: uma medição indireta
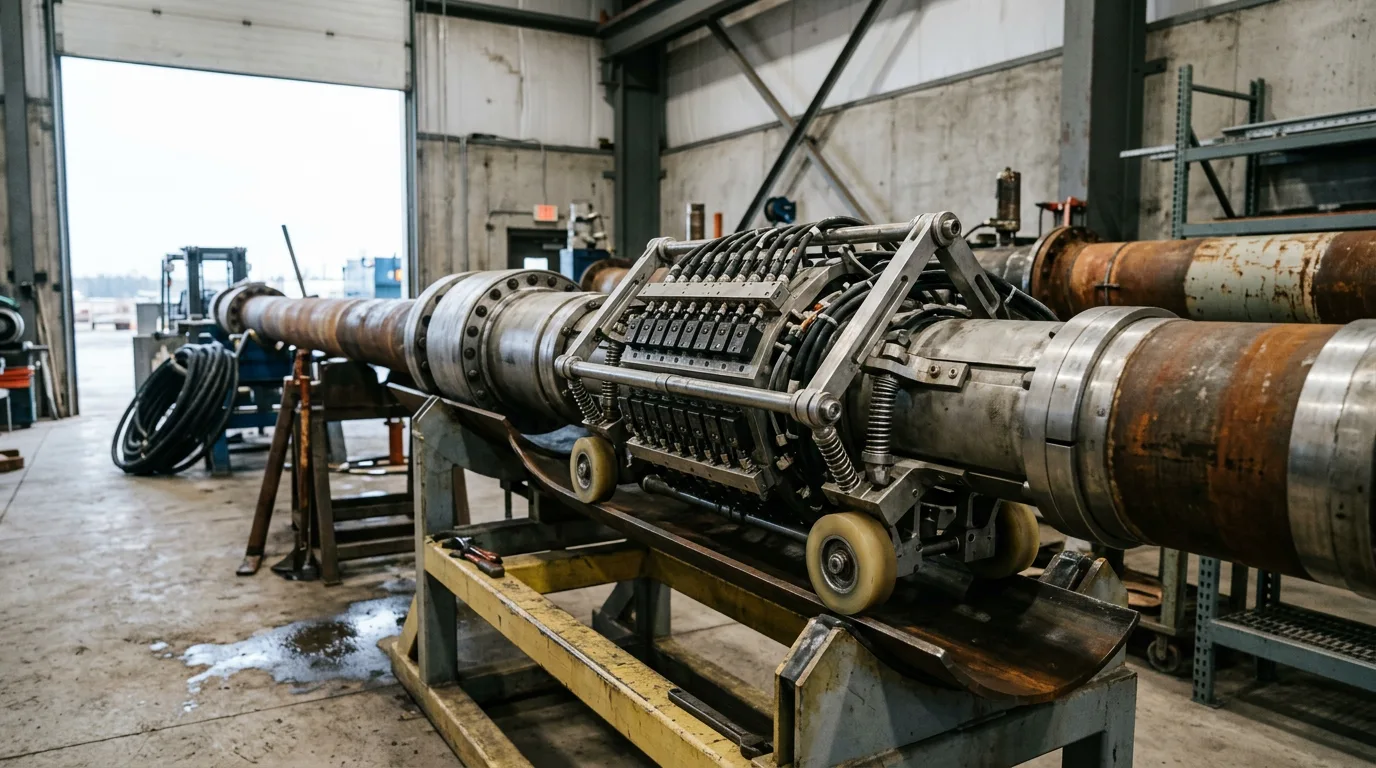
O MFL detecta a dispersão do fluxo magnético causada por defeitos, enquanto o UT mede a espessura da parede diretamente usando ondas ultrassônicas (guia de comparação iFactory). A ferramenta magnetiza a parede do tubo. Onde há falta de metal, o fluxo vaza e os sensores o detectam. Profundidade, comprimento e largura são então inferidos a partir da amplitude e forma do sinal através de modelos de dimensionamento calibrados.
O que isso significa na prática:
- O MFL funciona em muitos ambientes de dutos sem o acoplamento líquido que as ferramentas ultrassônicas convencionais precisam (American Pipeline Solutions). Essa é a principal razão pela qual é o padrão para linhas de gás.
- Cobre bem longas distâncias (Enduro) e é amplamente utilizado para levantamentos gerais de corrosão.
- O dimensionamento depende da relação entre sinal e geometria. Características complexas, interagindo ou com formas estranhas são mais difíceis de caracterizar do que as lisas e isoladas. A espessura da parede, o nível de magnetização e a velocidade da ferramenta moldam a resposta.
UT: uma medição direta
As ferramentas ultrassônicas cronometram o retorno dos pulsos de som, de modo que a espessura da parede vem de uma medição física, não de um sinal modelado. O UT geralmente precisa de um acoplante líquido (Enduro). Em uma linha de óleo, produto ou água, o próprio produto faz o trabalho. Em uma linha de gás, você deve introduzir um slug ou batelada líquida, e isso adiciona complexidade operacional e risco.
O que isso significa na prática:
- A medição direta da espessura geralmente fornece dados de parede mais detalhados, o que a torna a escolha preferida onde informações detalhadas de espessura de parede são necessárias (American Pipeline Solutions). O guia iFactory posiciona de forma semelhante o UT como a opção mais forte em dutos de líquidos.
- Se a perda de metal é interna ou externa é inerente à medição, não inferida dela.
- O desempenho depende de manter o acoplamento acústico intacto. Cera, incrustações, detritos ou bolsões de gás podem causar quedas de dados, portanto, a qualidade da limpeza e as condições de fluxo importam muito mais aqui do que para o MFL.
Onde o EMAT se encaixa
As ferramentas de transdutor acústico eletromagnético (EMAT) podem detectar trincas em linhas secas sem acoplantes líquidos (Winterhawk). Elas são primariamente uma opção de detecção de trincas, não uma alternativa de levantamento de corrosão. Se sua avaliação de ameaças lista tanto corrosão quanto trincas em uma linha de gás, o EMAT é uma decisão separada da questão MFL/UT.
Comparação para levantamentos de corrosão
| Critério | MFL | UT |
|---|---|---|
| Princípio de medição | Indireto: dispersão de fluxo interpretada através de modelos de dimensionamento | Direto: espessura da parede a partir de sinal ultrassônico |
| Meio do produto | Gás ou líquido | Precisa de acoplante líquido; linhas de gás precisam de um slug líquido |
| Sensibilidade à limpeza da linha | Moderada | Alta; a perda de acoplamento produz lacunas de dados |
| Corridas de longa distância | Bem adequado | Viável em linhas de líquidos, mas dependente do acoplamento e condição do sensor |
| Detalhe da parede e perfil | Derivado do sinal | Dados de espessura de maior resolução |
| Discriminação interna/externa | Depende da configuração da ferramenta | Inerente à medição |
| Complexidade operacional | Menor | Maior, especialmente em gás |
| Padrão típico | Linhas de gás e triagem geral de corrosão | Linhas de líquidos e avaliação detalhada de parede |
Estas são tendências gerais, e as gerações individuais de ferramentas variam. Confirme cada uma em relação à especificação de desempenho publicada pelo fornecedor para o seu grau de tubo, espessura de parede e tipo de defeito.
Compromissos de qualidade de dados que orientam a seleção
Detecção, identificação e dimensionamento são questões separadas
As especificações do fornecedor geralmente indicam a probabilidade de detecção, probabilidade de identificação e tolerância de dimensionamento em um nível de confiança estabelecido. Observe atentamente a quais classes de defeitos esses números se aplicam. Uma ferramenta pode atender à sua tolerância de profundidade para corrosão geral e ainda assim ter uma especificação mais folgada para furos (pinholes), ranhuras axiais ou características estreitas. Solicite a especificação detalhada por classe de defeito e verifique como ela foi validada, de forma consistente com a abordagem de qualificação em API 1163.
A morfologia do defeito importa mais do que a manchete
- Corrosão geral e ampla: ambas as tecnologias lidam bem com isso. O MFL é geralmente a escolha econômica.
- Pitting: pits pequenos e próximos desafiam qualquer ferramenta. Estabeleça se a especificação cobre a geometria de pit esperada e tenha cuidado com clusters que a ferramenta pode relatar como uma única característica ou como várias.
- Ranhuras axiais ou circunferenciais estreitas: a resposta de uma ferramenta MFL depende da orientação da característica em relação ao campo. Confirme se a configuração de magnetização se adequa à orientação esperada.
- Laminações e variação de parede: a medição direta de espessura está melhor posicionada para revelar esses problemas do que um sinal magnético.
Limpeza e envelope operacional
Ambas as ferramentas precisam de um duto devidamente limpo e uma velocidade de corrida dentro da janela qualificada da ferramenta. O UT está mais exposto à interrupção do acoplamento, e o MFL é mais sensível aos efeitos da velocidade no sinal. Verifique ambos em relação ao seu regime de fluxo. Em linhas de gás, as restrições de vazão frequentemente resolvem a questão antes da precisão do dimensionamento.
Usando ambos
Um artigo no Pipeline & Gas Journal sobre a escolha entre MFL, UT ou ambos trata as abordagens de tecnologia dupla e combinada como uma resposta legítima quando nenhuma delas sozinha atende aos requisitos de dados. Um design de programa comum é executar o MFL como uma inspeção de triagem e reservar o UT para segmentos que precisam de dados detalhados da parede. Isso também oferece uma verificação cruzada no dimensionamento. O estudo de caso da NDT Global comparando ferramentas MFL e UT ilustra esse tipo de avaliação lado a lado, e o white paper do fornecedor sobre UT e MFL descreve as forças complementares das duas abordagens.
Como os resultados de ILI alimentam a adequação ao serviço
Um relatório de ILI é uma entrada para uma avaliação. Não é a avaliação em si.
O que a avaliação precisa
Métodos de resistência remanescente baseados em ASME B31G, e os procedimentos de perda de metal em API 579-1/ASME FFS-1, precisam do comprimento e da profundidade do defeito. Dependendo do nível de avaliação, eles também precisam da largura e de um perfil efetivo da parede remanescente. Métodos simplificados tratam o defeito como uma forma delimitadora, o que é conservador. Métodos que usam um perfil medido de fundo de rio (river-bottom) ou de área efetiva recuperam margem, mas apenas se a resolução dos dados suportar.
É aqui que a escolha da ferramenta aparece nas decisões de reparo. Dados de parede de maior resolução podem reduzir o conservadorismo que a avaliação exige. Uma incerteza de dimensionamento mais ampla deve ser levada para o cálculo, de modo que mais características fiquem abaixo da aceitação e mais escavações ocorram.
Feche o ciclo com verificação de campo
- Selecione um conjunto representativo de escavações que cubra a gama de profundidades relatadas e tipos de características, não apenas as anomalias mais profundas.
- Compare as medições de campo com as dimensões relatadas pelo ILI e verifique se os resultados estão dentro da tolerância e do nível de confiança declarados pelo fornecedor.
- Se os dados medidos estiverem fora da especificação, discuta com o fornecedor. Pode ser necessário ajustar o algoritmo de dimensionamento ou aplicar uma correção à avaliação.
- Leve a incerteza verificada para o cálculo da resistência remanescente e para o intervalo de reavaliação.
Crescimento da corrosão
A estimativa de crescimento significa comparar corridas sucessivas. Use a mesma tecnologia ou um método documentado para reconciliar tecnologias diferentes. Diferenças de dimensionamento entre uma corrida de MFL e uma de UT podem ser confundidas com crescimento real ou podem escondê-lo. Se você estiver pensando em mudar a tecnologia entre as corridas, planeje uma etapa de correspondência de características e reconciliação em vez de confiar em uma comparação bruta.
Cenário ilustrativo
Este cenário foi construído para fins ilustrativos e não foi extraído de uma fonte específica.
Um operador possui uma linha de coleta de gás com histórico de corrosão interna por condensação de água em pontos baixos. O último levantamento, realizado anos antes, foi por MFL. A equipe de integridade deseja saber se alguns clusters perto dos pontos baixos estão crescendo e se algum deles precisa de reparo.
A opção um é outra corrida de MFL. Ela se adequa ao meio gasoso, não necessita de bache de líquido e permite a comparação direta com o levantamento anterior, o que simplifica a avaliação de crescimento. O problema é que a corrosão agrupada em pontos baixos é exatamente onde o dimensionamento é mais difícil. O relatório pode sinalizar muitos recursos cuja avaliação é limitada pela incerteza.
A opção dois é uma corrida de UT com um slug de líquido. Ela poderia fornecer melhores detalhes da parede nos clusters. Também traz complexidade operacional, um risco de acoplamento se o slug não se mantiver nos pontos baixos, e uma mudança de tecnologia que complica a análise de crescimento.
Um programa razoável repete o MFL para a linha completa e a comparação de crescimento, e então direciona os clusters de pontos baixos para acompanhamento. Esse acompanhamento pode ser um exame direto em escavações ou uma inspeção UT localizada, se o acesso permitir. As escavações de verificação calibram, então, o quanto se pode confiar no dimensionamento do MFL no restante da linha. A decisão baseia-se no meio, na morfologia do defeito e na necessidade de comparação com a corrida anterior. Uma preferência geral por uma tecnologia não entra na questão.
Checklist de seleção
Use estes pontos ao preparar a seleção da ferramenta:
- Defina a ameaça primeiro: corrosão geral, pites, sulcos, laminações ou trincas. Trincas apontam para uma classe de ferramenta diferente.
- Confirme o meio do produto. O gás favorece o MFL, a menos que você possa justificar e gerenciar um slug ou bache de líquido para UT.
- Solicite as especificações de desempenho do fornecedor por classe de defeito, com a base de validação, e revise-as em relação à
API 1163. - Verifique a espessura da parede do tubo, o grau e quaisquer seções de parede espessa em relação à faixa qualificada da ferramenta.
- Avalie a limpeza da linha e estabeleça critérios de aceitação do pig de limpeza antes da corrida de inspeção.
- Verifique o fluxo e a velocidade alcançáveis em relação à janela de velocidade qualificada da ferramenta.
- Decida o que a avaliação precisa: dimensões delimitadoras para um método de triagem ou um perfil detalhado para métodos de área efetiva.
- Planeje o método de reconciliação se a tecnologia diferir da corrida anterior.
- Defina o programa de verificação por escavação e os critérios de aceitação para o desempenho da ferramenta antes da corrida.
- Planeje as operações do lançador e recebedor como trabalho com energia perigosa. Isso significa isolar e despressurizar a armadilha, verificar energia zero, aplicar bloqueio/etiquetagem (lockout/tagout), controlar fontes de ignição na área classificada, monitorar com detecção de gás e ventilar ou purgar para um local seguro. Manuseie depósitos de sulfeto de ferro pirofórico nos detritos recebidos com cuidado especial.
Conclusão e próximos passos
O MFL é geralmente a escolha prática para linhas de gás e triagem ampla de corrosão. O UT é mais forte onde dados diretos de espessura de parede e um acoplante líquido estão disponíveis e a avaliação se beneficia de dados detalhados da parede. Programas combinados fazem sentido quando nenhuma tecnologia sozinha satisfaz o requisito de dados.
Como próximo passo, escreva o requisito de avaliação antes de solicitar propostas de ferramentas. Defina quais tipos de defeitos importam, qual confiança no dimensionamento você precisa e qual rota ASME B31G ou API 579-1/ASME FFS-1 você usará. Em seguida, peça a cada fornecedor para demonstrar o desempenho em relação a esses requisitos para seu tubo e meio. Finalmente, planeje as escavações de verificação antes da corrida, para que os dados sejam confiáveis quando as decisões de reparo forem tomadas.