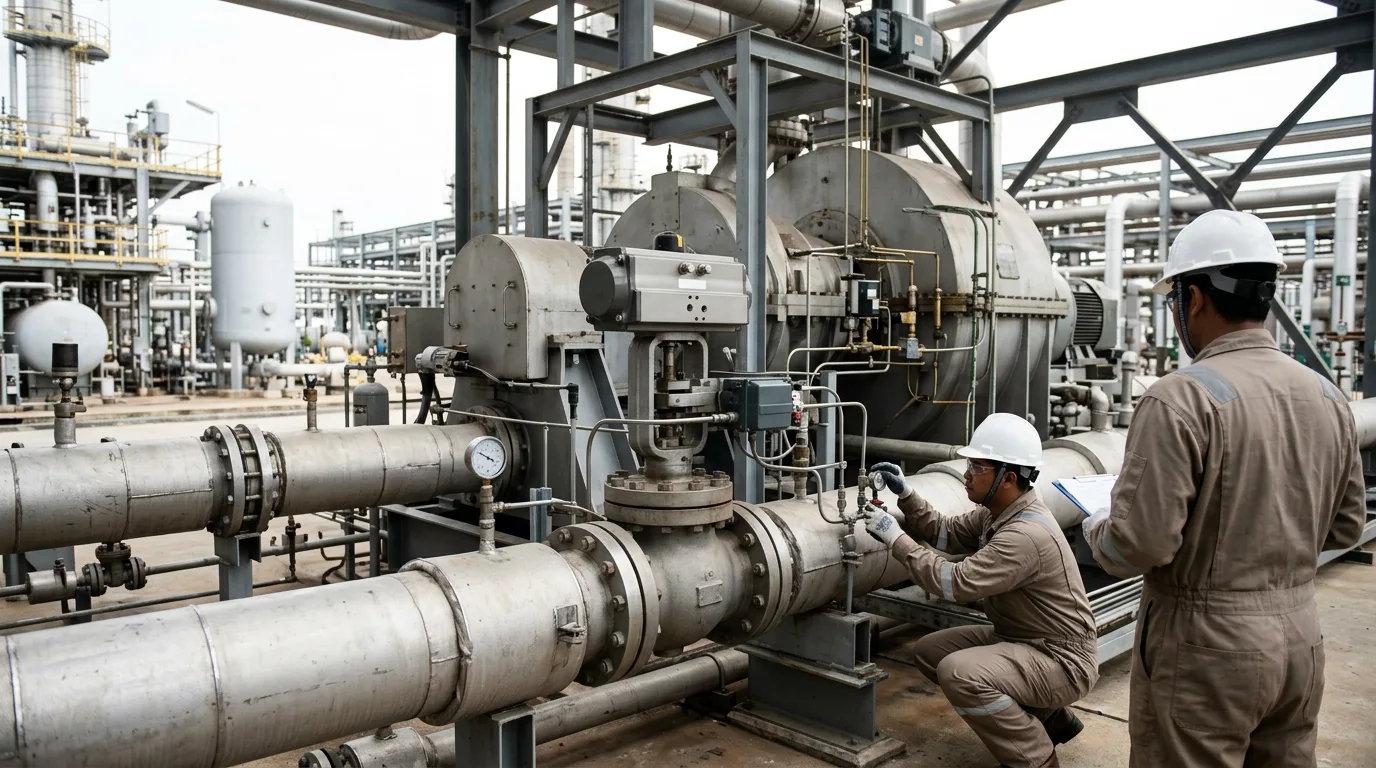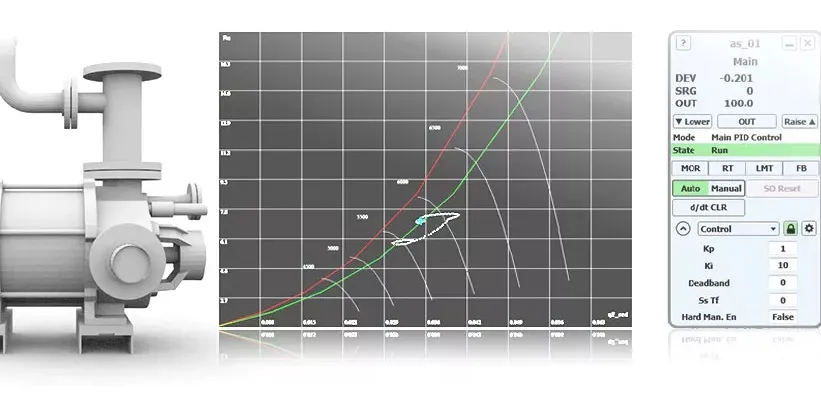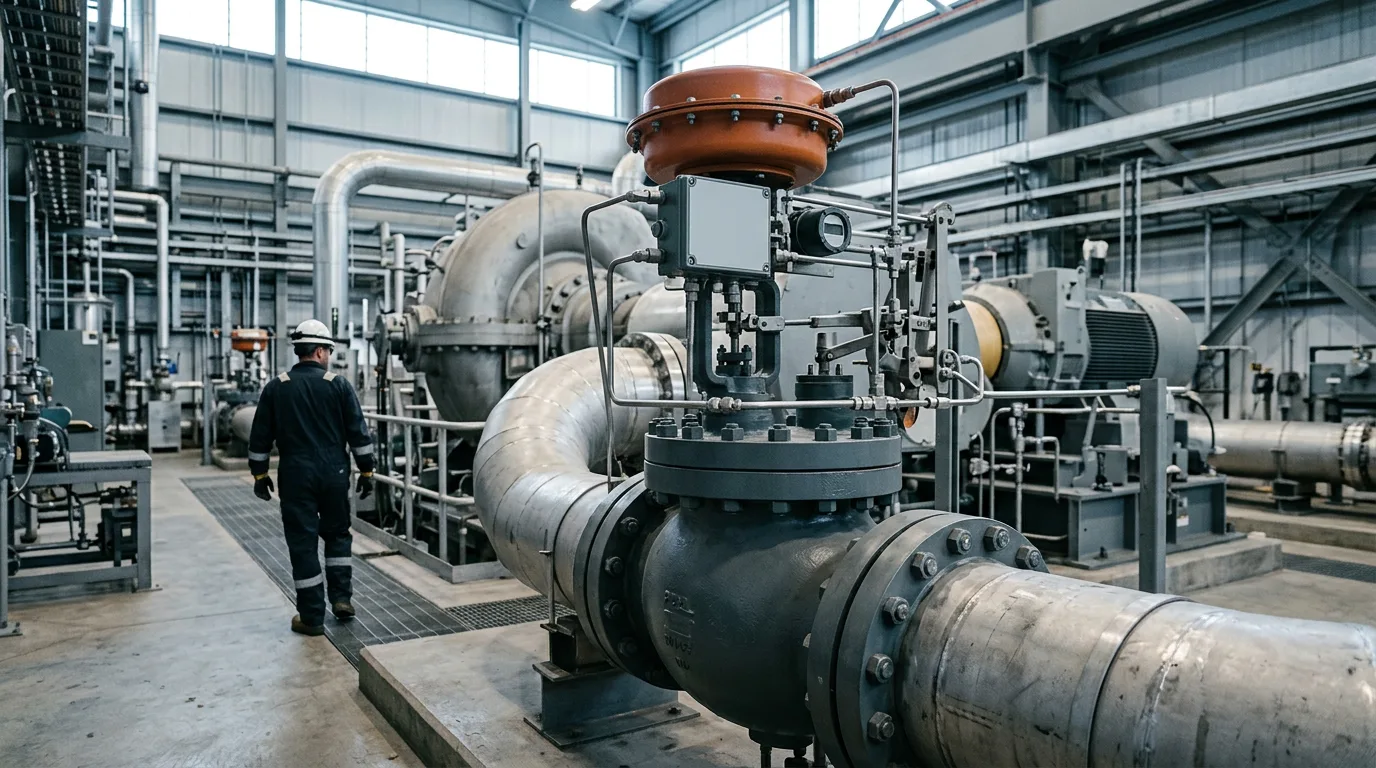
Le valvole antisurge sono normalmente dimensionate per il caso peggiore, una fermata di emergenza, e successivamente viene richiesto loro di controllare il compressore durante le modalità a basso flusso, molto più comuni. Una valvola dimensionata solo per il caso di trip spesso non riesce a parzializzare con precisione vicino alla sua posizione di chiusura. Il risultato è un loop di riciclo con cicli limite, potenza di compressione sprecata, gas di riciclo caldo e trip intempestivi quando il controllore reagisce eccessivamente. L'errore opposto è peggiore. Una valvola troppo piccola, troppo lenta o alimentata da una linea di surge inaccurata permette alla macchina di raggiungere il surge durante un trip. Il surge danneggia tenute, cuscinetti e giranti, ed è il guasto che gli ingegneri di macchine rotanti desiderano evitare maggiormente su un treno di compressione gas.
Questo articolo esamina il dimensionamento delle valvole di riciclo, i limiti del tempo di risposta e la mappatura della linea di surge. Si conclude con una checklist per la revisione del progetto e la messa in servizio.
Contesto normativo e requisiti
Nessuno standard prescrive una singola dimensione per la valvola antisurge, pertanto l'ingegnere lavora basandosi su diversi documenti:
- API 617 copre i compressori assiali e centrifughi e gli espansori-compressori. È la base per le curve di prestazione del fornitore, il punto di surge e le condizioni nominali, che sono i dati di partenza per tutto ciò che segue.
- API 670 copre i sistemi di protezione dei macchinari. I trip di vibrazione e posizione si affiancano al controllore antisurge, e i due devono essere coordinati affinché un trip protettivo non lasci la valvola di riciclo incapace di proteggere la macchina.
- IEC 61511 si applica quando l'azione della valvola antisurge o relativa al trip è assegnata a una funzione di sicurezza strumentata nel settore di processo. Il tempo di corsa della valvola, i test di corsa parziale e gli intervalli di prova diventano quindi parametri di progetto verificati, non solo preferenze di taratura.
- IEC 60534-2-1 fornisce le equazioni per il dimensionamento della capacità di flusso per le valvole di controllo in condizioni installate. Le equazioni sono standard, ma il servizio di riciclo del compressore presenta condizioni di ingresso e uscita insolite, quindi la loro applicazione richiede giudizio.
I dati di surge del fornitore del compressore, i limiti dell'algoritmo del fornitore del sistema di controllo e la filosofia di trip del licenziatario definiscono insieme l'obiettivo prestazionale.
Comprendere cosa deve fare la valvola di riciclo
Il controllo del surge allontana il punto operativo dal limite di surge restituendo il gas di mandata all'aspirazione. Il white paper di Honeywell di maggio 2022 sul dimensionamento delle valvole di riciclo descrive il loop di riciclo come una valvola più le tubazioni di riciclo upstream e downstream, e ogni elemento influenza le prestazioni. La capacità della valvola è importante, ma lo sono anche:
- il volume di gas intrappolato tra la mandata e la valvola
- la caduta di pressione attraverso il loop
- l'aumento di temperatura del gas riciclato, se il loop non è raffreddato
- la risposta dinamica di attuatore, posizionatore e tubazioni
La valvola ha due compiti distinti, che spingono il suo design in direzioni diverse.
Servizio di emergenza: arresto e trip
Durante un trip, il compressore perde la potenza del motore mentre il lato di mandata è ancora in pressione. Il gas fluisce all'indietro attraverso la macchina a meno che la valvola non si apra abbastanza velocemente da scaricare il lato di mandata. Questo compito richiede grande capacità e apertura rapida.
Servizio di regolazione: avviamento, turndown e perturbazioni di processo
In funzionamento normale la valvola fa passare piccoli flussi, spesso ad alto rapporto di pressione, e deve essere posizionata con precisione. Questo compito guida la scelta della caratteristica, della rangeability e della qualità del posizionatore.
Dimensionamento della valvola di riciclo
Partire dal flusso di surge, non dal flusso di progetto
Il dimensionamento in base al flusso di surge fornisce un punto di partenza per il caso di emergenza. Non è la risposta definitiva, per tre ragioni:
- Il flusso di surge deve essere valutato nella peggiore combinazione di pressione di aspirazione, temperatura, peso molecolare del gas e velocità. Il flusso di surge in termini volumetrici effettivi varia con tutti questi fattori.
- Non indica quale caduta di pressione veda effettivamente la valvola. Il servizio di riciclo può avere un differenziale basso ad alto flusso e uno alto vicino alla chiusura, quindi possono verificarsi sia regimi critici che non critici.
- Non verifica se la valvola sovradimensionata sia ancora in grado di controllare il minimo flusso di riciclo richiesto.
Un sovradimensionamento eccessivo spinge la posizione di lavoro verso i primi punti percentuali della corsa. In quel punto, piccoli errori dell'attuatore si trasformano in ampie variazioni di flusso.
Verificare esplicitamente il limite inferiore
Stabilire il flusso di riciclo più basso che il sistema di controllo richiederà. Potrebbe trattarsi di un avviamento o di una condizione di mantenimento del riciclo a caldo. Quindi confermare che l'otturatore selezionato possa farlo passare a un'apertura controllabile. In caso contrario, le opzioni sono:
- una valvola con migliore rangeability
- una configurazione split-range con una valvola piccola per la regolazione e una grande per i trip
- un otturatore con una caratteristica meglio accoppiata alla linea di controllo
Ognuna di queste modifiche cambia la base di dimensionamento, quindi vanno verificate insieme.
Installare la valvola per preservarne la capacità
La capacità calcolata conta poco se l'installazione la limita. Verificare:
- la dimensione della linea di riciclo rispetto alla dimensione dell'uscita della valvola, per evitare il choking nella tubazione downstream o nel riduttore
- rumore e vibrazioni a valle della valvola al massimo differenziale
- il raffreddamento del gas, affinché il gas riciclato non innalzi la temperatura di aspirazione trascinando la macchina verso il surge
- il volume tra la valvola di ritegno in mandata e l'ingresso della valvola di riciclo
Limiti del tempo di risposta
Il tempo di risposta è la parte del design più facile da specificare in modo errato. Il requisito deriva dal compressore e dalle tubazioni, non da un numero generico di tempo di corsa.
Pensatela in questo modo. Dopo un trip, il punto di lavoro si sposta verso il surge a una velocità stabilita dai volumi di gas intrappolati e dal rallentamento della macchina. La valvola deve iniziare a muoversi, far passare un flusso sufficiente e scaricare la pressione di mandata prima che il punto raggiunga il limite di surge. Il tempo totale include:
- Scansione del controllore e ritardo logico
- Ritardo del solenoide o dello scarico rapido
- Dinamica dell'attuatore e del booster di volume
- Corsa della valvola fino al punto di capacità richiesto
- Dinamica del gas attraverso la linea di riciclo
Cosa significa questo in pratica:
- Aprire la valvola rapidamente in caso di trip, ma chiuderla più lentamente in regolazione, per evitare disturbi di pressione e il rientro in surge.
- Specificare l'alimentazione dell'aria dell'attuatore, il tubing, i booster e i dispositivi di scarico rapido come parte del requisito del tempo di risposta. Un tubing sottodimensionato può finire per dominare il tempo morto.
- Verificare la corsa in sito, con l'alimentazione d'aria reale e il feedback di posizione misurato. Non fare affidamento solo sui numeri di fabbrica.
Mappatura della linea di surge
Dalle curve del fornitore a una linea di controllo
La curva del fornitore fornisce un limite di surge a condizioni specificate. Il controllore necessita di una linea in coordinate che rimangano valide al variare delle condizioni di aspirazione, tipicamente variabili ridotte o invarianti. La linea di controllo viene quindi scostata dal limite di surge di un margine di sicurezza. Tale margine è una decisione progettuale, guidata dalla precisione della misura, dalla dinamica del processo e da quanto bene la linea è stata verificata.
Punti chiave:
- Un margine più ampio è più sicuro ma lascia meno intervallo operativo utilizzabile e comporta più riciclo.
- Un margine più piccolo richiede una migliore misurazione della portata, una migliore verifica della linea di surge e una valvola più veloce.
- Una linea di backup o di trip, impostata più vicino al limite di surge, supporta un comando di apertura rapida se il punto di lavoro la attraversa.
Verifica in campo
La curva del fornitore è una previsione. Il punto di surge installato può differire a causa delle tubazioni di ingresso, delle proprietà del gas, dell'usura e della calibrazione degli strumenti. Un test di surge controllato in campo è il modo standard per confermare la linea, ma comporta dei rischi. Affrontatelo con:
- una procedura scritta concordata tra le operazioni, il fornitore e gli ingegneri di controllo
- strumentazione per il campionamento rapido di portata, pressione, temperatura e vibrazioni
- un approccio a piccoli passi, con un'azione di interruzione predefinita
- gestione conservativa della prima indicazione di surge
Dopo il test, registrare i punti di surge effettivi rispetto alla curva del fornitore, quindi aggiornare la linea di surge e il margine del controllore per farli corrispondere.
Taratura del loop di controllo
Il controllore antisurge combina un'azione PI primaria con una risposta rapida ad anello aperto quando il punto di lavoro attraversa la linea di controllo. La taratura deve seguire il dimensionamento della valvola, poiché il guadagno dipende dalla caratteristica della valvola e dalla posizione operativa.
- Confermare prima gli strumenti: range dei trasmettitori, smorzamento, frequenza di scansione e precisione dell'elemento di portata.
- Caratterizzare la valvola con test di corsa e a gradini in diverse posizioni, annotando tempo morto, isteresi e velocità di traslazione.
- Impostare l'azione proporzionale e integrale per una regolazione stabile nella tipica posizione di riciclo, quindi controllare ai limiti inferiore e superiore.
- Configurare la risposta di apertura rapida in modo che superi il tempo morto senza causare cicli ripetuti.
- Testare uno scenario di trip in condizioni che imitino i dati del sito.
Il pendolamento attorno alla linea di controllo solitamente indica una di tre cose: una valvola sovradimensionata o con alto guadagno vicino alla chiusura, un margine troppo vicino al limite di surge per il rumore di misura, o un guadagno del controllore che non corrisponde alla caratteristica della valvola.
Scenario illustrativo
Questo scenario è illustrativo e non è tratto da una fonte elencata. Un treno di compressione gas ha una valvola di riciclo dimensionata secondo la regola del fornitore del compressore di far passare da 1.8 a 2.2 volte la portata massima di surge. Se la portata massima di surge è espressa come 1.0 unità di portata normalizzata, la valvola deve far passare da 1.8 a 2.2 unità di portata normalizzate. Durante la messa in servizio, l'impianto rileva che la valvola pendola durante il normale funzionamento a basso carico, anche se il test di trip è soddisfacente.
Eseguire i controlli in ordine:
- Tracciare la posizione della valvola durante il pendolamento. Se si trova vicino alla chiusura, la valvola lavora nella parte più sensibile della sua corsa.
- Controllare la caratteristica. Un trim equipercentuale o ad apertura rapida ha un guadagno particolarmente basso o alto in quell'intervallo, e l'oscillazione lo mostrerà.
- Aggiungere la caratterizzazione del controllore o ridurre il guadagno alle basse aperture.
- Se la valvola non riesce ancora a mantenere la bassa portata richiesta, valutare una valvola di regolazione più piccola in split-range con la grande valvola di trip.
- Ripetere il test di trip per confermare che la risposta di emergenza non sia stata compromessa.
La lezione: un test di trip riuscito non prova le prestazioni di regolazione, e vale anche il contrario.
Sicurezza durante i lavori su valvole e strumenti
Qualsiasi lavoro che comporti l'apertura della valvola di ricircolo, delle connessioni dell'attuatore o del lato processo deve seguire il sistema di permessi del sito:
- isolare la linea di ricircolo, con doppio blocco e spurgo (double block and bleed) dove disponibile
- depressurizzare attraverso il percorso approvato, sfogando in sicurezza verso la torcia o un sistema designato
- verificare l'assenza di energia con manometri e punti di spurgo prima di rompere il contenimento
- applicare LOTO alla valvola, all'alimentazione dell'aria dell'attuatore e al driver
- trattare l'area come area classificata, utilizzando strumenti e apparecchiature di prova certificati
- utilizzare il rilevamento gas portatile e fisso per tutta la durata dell'intervento
L'energia accumulata nell'attuatore è un pericolo di per sé. L'energia della molla e dell'aria deve essere rilasciata e verificata prima dello smontaggio.
Revisione del design e checklist di commissioning
- Flusso di surge valutato nella peggiore combinazione di pressione di aspirazione, temperatura, composizione del gas e velocità.
- Capacità della valvola calcolata per condizioni di emergenza, con la base di dimensionamento documentata, inclusa la linea guida del produttore da 1.8 a 2.2 dove utilizzata.
- Flusso di ricircolo minimo richiesto verificato rispetto all'apertura controllabile della valvola.
- Caratteristica della valvola selezionata deliberatamente, con compensazione del controller se equi-percentuale o a apertura rapida.
- Volume di scarico, dimensioni della linea di ricircolo e raffreddamento del gas considerati nell'analisi di risposta.
- Simulazione dinamica o analisi equivalente utilizzata per stabilire il requisito del tempo di risposta.
- Alimentazione dell'aria, tubazioni, booster e scarico dimensionati come parte del requisito del tempo di corsa.
- Range degli strumenti, frequenze di scansione e filtraggio confermati prima della taratura.
- Linea di surge definita in coordinate invarianti, con margine e linea di backup documentati.
- Procedura di test di surge in campo approvata, con criteri di interruzione e strumentazione pronti.
- Scenari di trip, regolazione e avviamento testati singolarmente dopo la taratura.
- Risultati dei test di valvola, posizionatore e solenoide registrati come base per la manutenzione futura.
- Requisiti di sicurezza funzionale allineati a IEC 61511 dove la valvola fa parte di un SIF.
Conclusione
Il dimensionamento della valvola di ricircolo è un compromesso tra capacità di emergenza e controllo di regolazione. Inizia con le linee guida del produttore sul flusso di surge, quindi verifica la controllabilità a bassi flussi, la caratteristica, gli effetti dell'installazione e il tempo di risposta rispetto al treno reale. Considera la linea di surge come una quantità misurata, non solo una previsione del fornitore, e tara il controller solo dopo che il comportamento della valvola è stato caratterizzato.
Come passo successivo, raccogli le mappe del compressore, i datasheet delle valvole, i volumi delle tubazioni e le specifiche degli strumenti per il tuo treno. Quindi esegui la checklist sopra in una revisione congiunta con i team di macchine rotanti, controlli e operazioni. Dove le risposte non sono chiare, commissiona uno studio dinamico prima della prossima fermata di manutenzione.