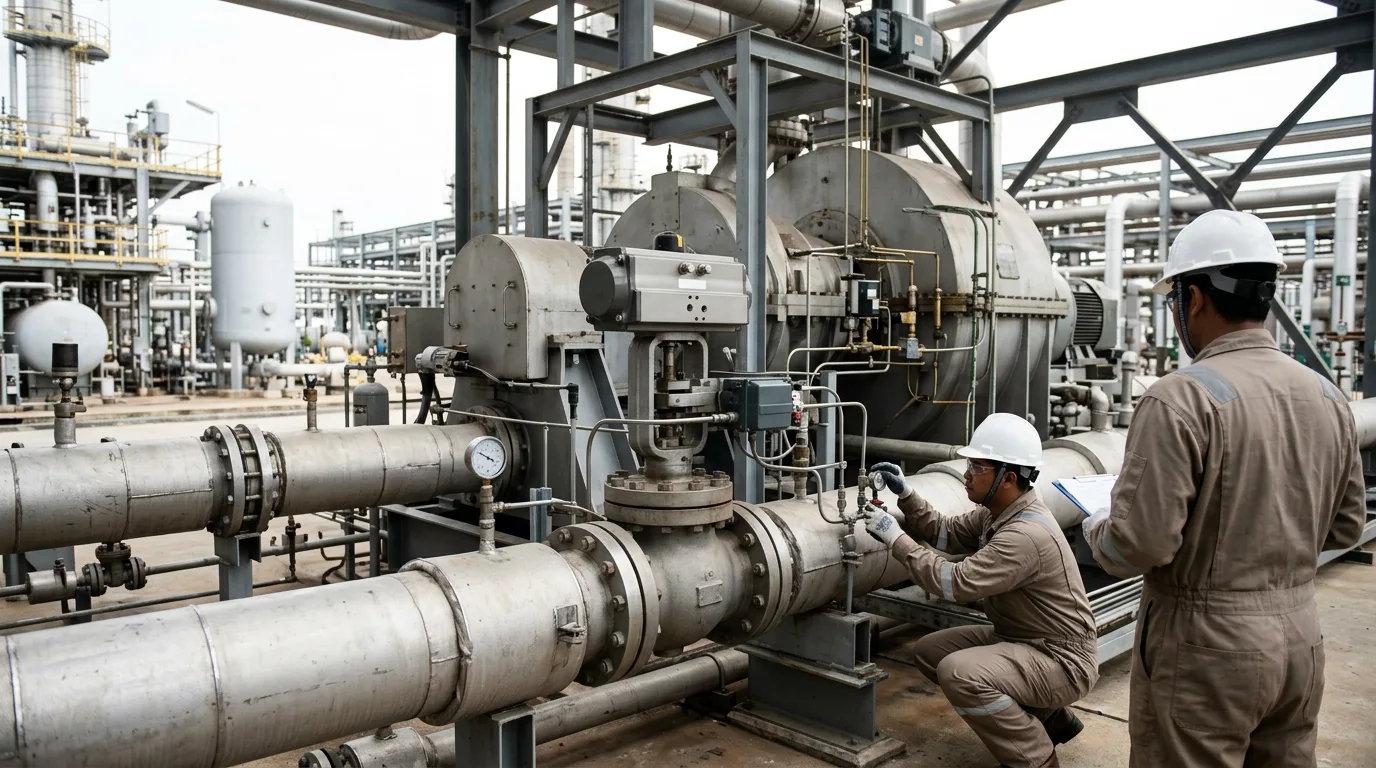
As válvulas antisurge são normalmente dimensionadas para o pior caso, uma parada de emergência, e depois solicitadas a controlar o compressor durante os modos de baixo fluxo muito mais comuns. Uma válvula dimensionada apenas para o caso de trip muitas vezes não consegue modular com precisão perto de sua posição fechada. O resultado é um laço de reciclo com ciclo limite, desperdício de potência de compressão, gás de reciclo quente e trips indesejados quando o controlador reage excessivamente. O erro oposto é pior. Uma válvula muito pequena, muito lenta ou alimentada por uma linha de surge imprecisa permite que a máquina atinja o surge em um trip. O surge danifica selos, mancais e impelidores, e é a falha que os engenheiros de equipamentos rotativos mais desejam evitar em um trem de compressão de gás.
Este artigo percorre o dimensionamento de válvulas de reciclo, limites de tempo de resposta e mapeamento da linha de surge. Termina com um checklist para revisão de projeto e comissionamento.
Contexto de normas e requisitos
Nenhuma norma prescreve um único tamanho de válvula antisurge, então o engenheiro trabalha a partir de vários documentos:
- API 617 abrange compressores axiais e centrífugos e expansores-compressores. É a base para as curvas de desempenho do fornecedor, ponto de surge e condições nominais, que são os dados iniciais para tudo o que segue.
- API 670 abrange sistemas de proteção de maquinário. Trips de vibração e posição situam-se ao lado do controlador antisurge, e os dois devem ser coordenados para que um trip de proteção não deixe a válvula de reciclo incapaz de proteger a máquina.
- IEC 61511 aplica-se quando a ação da válvula antisurge ou relacionada ao trip é alocada a uma função de segurança funcional no setor de processos. O tempo de curso da válvula, testes de curso parcial e intervalos de teste de prova tornam-se então parâmetros de projeto verificados, não apenas preferências de ajuste.
- IEC 60534-2-1 fornece as equações de dimensionamento de capacidade de fluxo para válvulas de controle em condições instaladas. As equações são padrão, mas o serviço de reciclo de compressor tem condições incomuns de entrada e saída, então aplicá-las exige julgamento.
Os dados de surge do fornecedor do compressor, os limites do algoritmo do fornecedor do sistema de controle e a filosofia de trip do licenciador definem juntos o objetivo de desempenho.
Entendendo o que a válvula de reciclo deve fazer
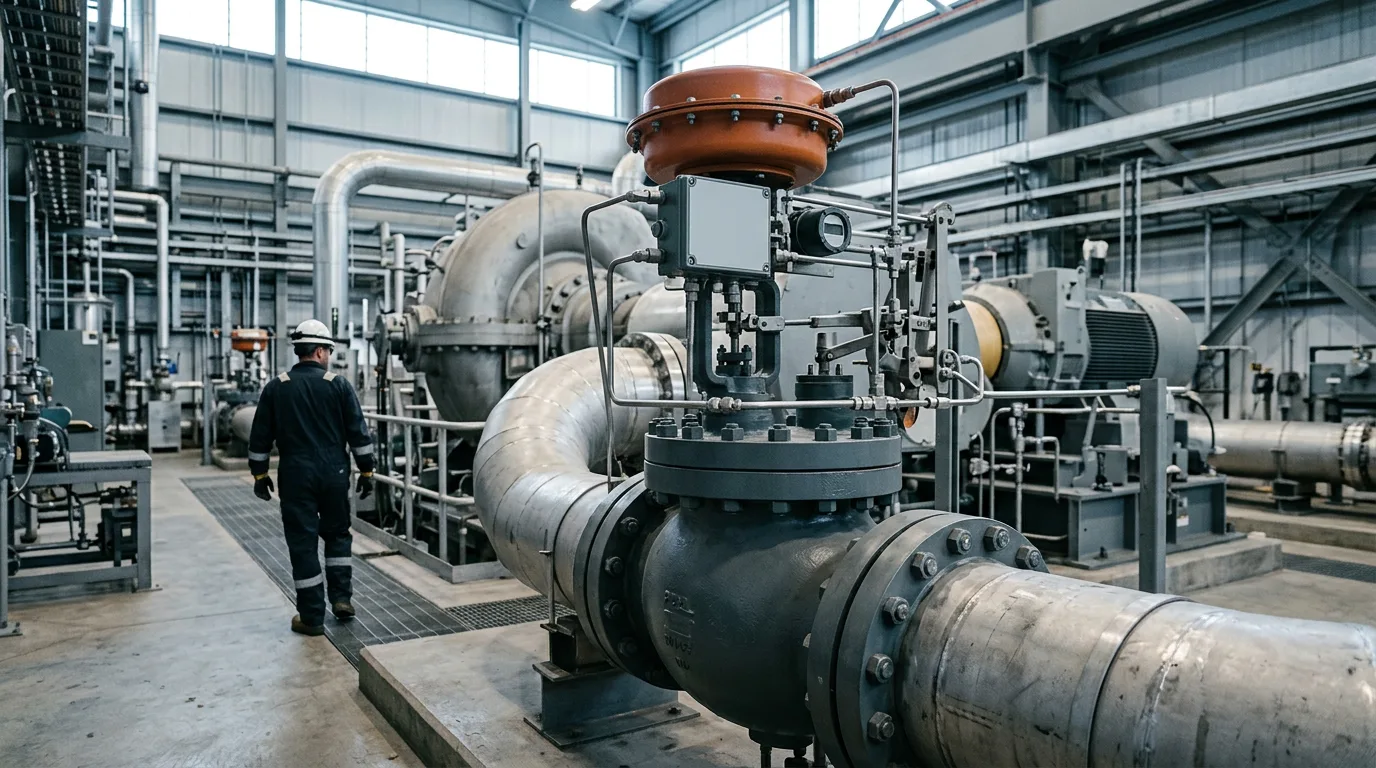
O controle de surge afasta o ponto de operação do limite de surge retornando o gás de descarga para a sucção. O white paper da Honeywell de maio 2022 sobre dimensionamento de válvulas de reciclo descreve o laço de reciclo como uma válvula mais tubulação de reciclo upstream e downstream, e cada elemento afeta o desempenho. A capacidade da válvula importa, mas também:
- o volume de gás preso entre a descarga e a válvula
- a queda de pressão através do laço
- o aumento de temperatura do gás reciclado, se o laço não for resfriado
- a resposta dinâmica do atuador, posicionador e tubulação
A válvula tem dois deveres distintos, e eles puxam seu projeto em direções diferentes.
Dever de emergência: parada e trip
Em um trip, o compressor perde a potência do acionador enquanto o lado da descarga ainda está sob pressão. O gás flui para trás através da máquina, a menos que a válvula abra rápido o suficiente para descarregar o lado da descarga. Este dever exige grande capacidade e abertura rápida.
Dever de regulação: partida, turndown e distúrbios de processo
Em operação normal, a válvula passa fluxos pequenos, frequentemente em alta razão de pressão, e tem que ser posicionada com precisão. Este dever impulsiona a característica, rangeabilidade e qualidade do posicionador.
Dimensionando a válvula de reciclo
Comece pelo fluxo de surge, não pelo fluxo de projeto
O dimensionamento pelo fluxo de surge oferece um ponto de partida para o caso de emergência. Não é a resposta final, por três razões:
- O fluxo de surge deve ser avaliado na pior combinação de pressão de sucção, temperatura, peso molecular do gás e velocidade. O fluxo de surge em termos volumétricos reais varia com todos estes.
- Não informa qual queda de pressão a válvula realmente vê. O serviço de reciclo pode ter um diferencial baixo em alto fluxo e um alto perto do fechamento, então regimes críticos e não críticos podem ocorrer.
- Não verifica se a válvula superdimensionada ainda pode controlar o menor fluxo de reciclo exigido.
Um superdimensionamento bruto empurra a posição de trabalho para os primeiros poucos percentuais de curso. Ali, pequenos erros do atuador transformam-se em grandes mudanças de fluxo.
Verifique explicitamente a extremidade inferior
Estabeleça o menor fluxo de reciclo que o sistema de controle solicitará. Isso pode ser uma partida ou uma condição de manutenção de reciclo a quente. Em seguida, confirme se o trim selecionado pode passá-lo em uma abertura controlável. Se não puder, as opções são:
- uma válvula com melhor rangeabilidade
- um arranjo de faixa dividida (split-range) com uma válvula pequena para regulação e uma grande para trips
- um trim com uma característica melhor combinada com a linha de controle
Cada uma dessas mudanças altera a base de dimensionamento, portanto, verifique-as em conjunto.
Instale a válvula para preservar sua capacidade
Capacidade calculada significa pouco se a instalação a limita. Verifique:
- tamanho da linha de reciclo contra o tamanho da saída da válvula, para evitar bloqueio (choking) na tubulação downstream ou redutor
- ruído e vibração downstream da válvula no diferencial mais alto
- resfriamento do gás, para que o gás reciclado não eleve a temperatura de sucção e arraste a máquina para o surge
- o volume entre a válvula de retenção de descarga e a entrada da válvula de reciclo
Limites de tempo de resposta
O tempo de resposta é a parte do projeto mais fácil de ser mal especificada. O requisito provém do compressor e da tubulação, não de um número genérico de tempo de curso.
Pense desta forma. Após um trip, o ponto de operação move-se em direção ao surge a uma taxa definida pelos volumes de gás retidos e pela desaceleração da máquina. A válvula deve começar a mover-se, passar fluxo suficiente e aliviar a pressão de descarga antes que o ponto atinja o limite de surge. O tempo total inclui:
- Varredura do controlador e atraso lógico
- Atraso do solenoide ou do dreno de ação rápida
- Dinâmica do atuador e do booster de volume
- Curso da válvula até o ponto de capacidade exigido
- Dinâmica do gás através da linha de reciclagem
O que isto significa na prática:
- Abra a válvula rapidamente em um trip, mas feche-a mais lentamente sob regulação, para evitar perturbações de pressão e reentrada no surge.
- Especifique o suprimento de ar do atuador, tubulação, boosters e dispositivos de exaustão rápida como parte do requisito de tempo de resposta. Tubulações subdimensionadas podem acabar dominando o tempo morto.
- Verifique o curso no local, com o suprimento de ar real e o feedback de posição medido. Não confie apenas nos números de fábrica.
Mapeamento da linha de surge
Das curvas do fornecedor para uma linha de controle
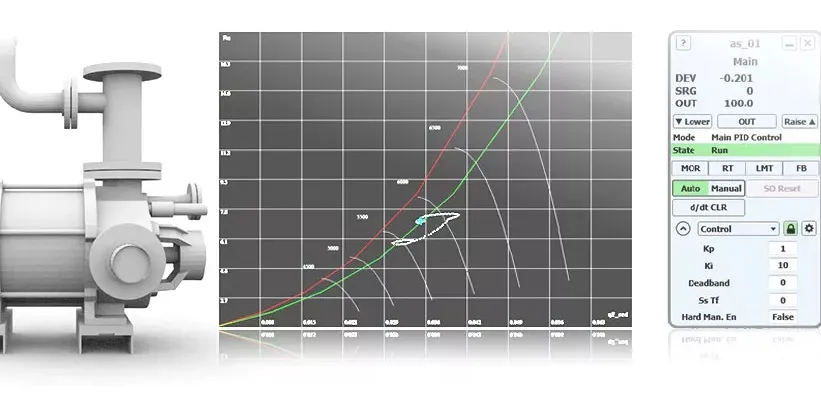
A curva do fornecedor fornece um limite de surge em condições especificadas. O controlador precisa de uma linha em coordenadas que permaneçam válidas quando as condições de sucção mudam, tipicamente variáveis reduzidas ou invariantes. A linha de controle é então deslocada do limite de surge por uma margem de segurança. Essa margem é uma decisão de projeto, impulsionada pela precisão da medição, dinâmica do processo e quão bem a linha foi verificada.
Pontos-chave:
- Uma margem maior é mais segura, mas deixa menos faixa operacional utilizável e significa mais reciclagem.
- Uma margem menor exige melhor medição de vazão, melhor verificação da linha de surge e uma válvula mais rápida.
- Uma linha de backup ou trip, ajustada mais próxima do limite de surge, suporta um comando de abertura rápida se o ponto de operação a cruzar.
Verificação em campo
A curva do fornecedor é uma previsão. O ponto de surge instalado pode diferir devido à tubulação de entrada, propriedades do gás, desgaste e calibração dos instrumentos. Um teste de surge controlado em campo é a forma padrão de confirmar a linha, mas traz riscos. Aborde-o com:
- um procedimento escrito acordado pelas operações, pelo fornecedor e pelos engenheiros de controle
- instrumentação para amostragem rápida de vazão, pressão, temperatura e vibração
- uma abordagem em pequenos passos, com uma ação de aborto predefinida
- manuseio conservador da primeira indicação de surge
Após o teste, registre os pontos de surge reais contra a curva do fornecedor e, em seguida, atualize a linha de surge e a margem do controlador para corresponder.
Sintonia da malha de controle
O controlador antisurge combina uma ação PI primária com uma resposta rápida em malha aberta quando o ponto de operação cruza a linha de controle. A sintonia deve seguir o dimensionamento da válvula, pois o ganho depende da característica da válvula e da posição operacional.
- Confirme os instrumentos primeiro: faixas dos transmissores, amortecimento, taxa de varredura e precisão do elemento de vazão.
- Caracterize a válvula com testes de curso e degrau em várias posições, observando o tempo morto, histerese e velocidade de deslocamento.
- Defina a ação proporcional e integral para uma regulação estável na posição típica de reciclagem e, em seguida, verifique nos limites inferior e superior.
- Configure a resposta de abertura rápida para que ela supere o tempo morto sem causar ciclos repetidos.
- Teste um cenário de trip sob condições que imitem os dados do site.
A oscilação em torno da linha de controle geralmente aponta para uma de três coisas: uma válvula superdimensionada ou com alto ganho próximo ao fechamento, uma margem muito próxima do limite de surge para o ruído de medição, ou um ganho do controlador que não corresponde à característica da válvula.
Cenário ilustrativo
Este cenário é ilustrativo e não é extraído de uma fonte listada. Um trem de compressão de gás possui uma válvula de reciclagem dimensionada pela regra do fornecedor do compressor de passar 1.8 a 2.2 vezes a vazão máxima de surge. Se a vazão máxima de surge for expressa como 1.0 unidade de vazão normalizada, a válvula deve passar 1.8 a 2.2 unidades de vazão normalizadas. Durante o comissionamento, a planta descobre que a válvula oscila em operação normal de baixa carga, embora o teste de trip seja satisfatório.
Siga as verificações em ordem:
- Plote a posição da válvula durante a oscilação. Se ela estiver próxima do fechamento, a válvula está operando na parte mais sensível do seu curso.
- Verifique a característica. Um trim de igual porcentagem ou de abertura rápida possui ganho particularmente baixo ou alto nessa faixa, e a oscilação mostrará isso.
- Adicione caracterização ao controlador ou reduza o ganho em aberturas baixas.
- Se a válvula ainda não conseguir manter a baixa vazão exigida, avalie uma válvula reguladora menor em split-range com a válvula de trip grande.
- Repita o teste de trip para confirmar que a resposta de emergência não foi comprometida.
A lição: um teste de trip bem-sucedido não prova o desempenho da regulação, e o inverso também é verdadeiro.
Segurança durante trabalhos em válvulas e instrumentos
Qualquer trabalho que abra a válvula de recirculação, as conexões do atuador ou o lado do processo deve seguir o sistema de permissão de trabalho da unidade:
- isolar a linha de recirculação, com bloqueio duplo e dreno onde disponível
- despressurizar pela rota aprovada, aliviando com segurança para o flare ou um sistema designado
- verificar energia zero com manômetros e pontos de dreno antes de romper a contenção
- aplicar LOTO à válvula, ao suprimento de ar do atuador e ao acionador
- tratar a área como área classificada, usando ferramentas e equipamentos de teste certificados
- usar detecção de gás portátil e fixa durante todo o tempo
A energia armazenada no atuador é um perigo por si só. A energia da mola e do ar deve ser liberada e verificada antes da desmontagem.
Revisão de projeto e checklist de comissionamento
- Fluxo de surge avaliado na pior combinação de pressão de sucção, temperatura, composição do gás e velocidade.
- Capacidade da válvula calculada para condições de emergência, com a base de dimensionamento documentada, incluindo a diretriz do fabricante de 1.8 a 2.2 onde utilizada.
- Menor fluxo de recirculação exigido verificado contra a abertura controlável da válvula.
- Característica da válvula selecionada deliberadamente, com compensação do controlador se for de igual porcentagem ou abertura rápida.
- Volume de descarga, tamanho da linha de recirculação e resfriamento do gás considerados na análise de resposta.
- Simulação dinâmica ou análise equivalente usada para estabelecer o requisito de tempo de resposta.
- Suprimento de ar, tubulação, boosters e exaustão dimensionados como parte do requisito de tempo de curso.
- Faixas de instrumentos, taxas de varredura e filtragem confirmadas antes do ajuste.
- Linha de surge definida em coordenadas invariantes, com margem e linha de reserva documentadas.
- Procedimento de teste de surge em campo aprovado, com critérios de aborto e instrumentação prontos.
- Cenários de trip, regulação e partida testados individualmente após o ajuste.
- Resultados de testes da válvula, posicionador e solenoide registrados como base para manutenção futura.
- Requisitos de segurança funcional alinhados com IEC 61511 onde a válvula faz parte de uma SIF.
Conclusão
O dimensionamento da válvula de recirculação é um compromisso entre a capacidade de emergência e o controle regulatório. Comece com a diretriz de fluxo de surge do fabricante, depois verifique a controlabilidade de baixo fluxo, a característica, os efeitos da instalação e o tempo de resposta em relação ao trem real. Trate a linha de surge como uma quantidade medida, não apenas uma previsão do fornecedor, e ajuste o controlador apenas após o comportamento da válvula ser caracterizado.
Para o próximo passo, reúna os mapas do compressor, folhas de dados das válvulas, volumes de tubulação e especificações de instrumentos para o seu trem. Em seguida, execute o checklist acima em uma revisão conjunta com as equipes de equipamentos rotativos, controle e operações. Onde as respostas não forem claras, encomende um estudo dinâmico antes da próxima parada de manutenção.