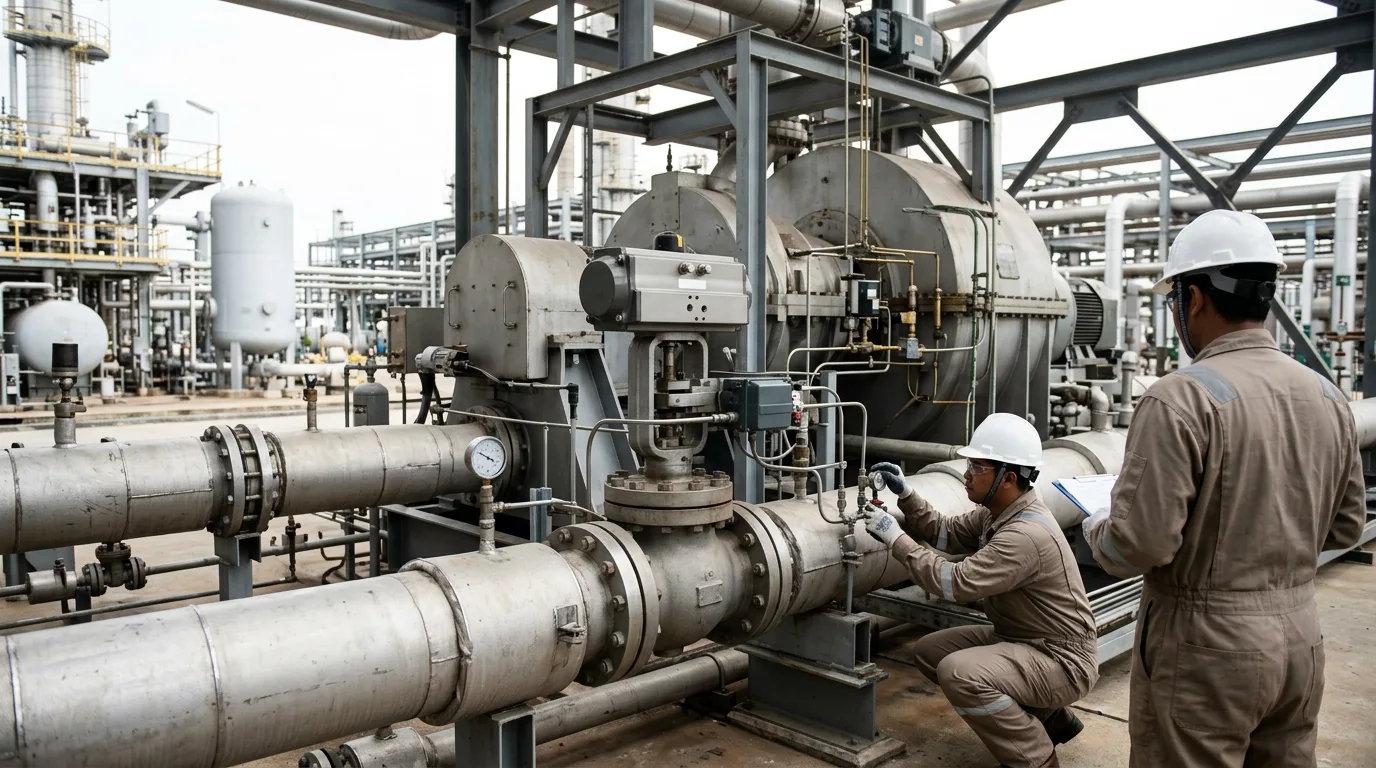
Las válvulas antisurge normalmente se dimensionan para el peor de los casos, una parada de emergencia, y luego se les pide que controlen el compresor durante los modos de bajo flujo mucho más comunes. Una válvula dimensionada solo para el caso de disparo a menudo no puede regular con precisión cerca de su posición cerrada. El resultado es un lazo de reciclo con ciclos límite, potencia de compresión desperdiciada, gas de reciclo caliente y disparos molestos cuando el controlador reacciona de forma exagerada. El error opuesto es peor. Una válvula demasiado pequeña, demasiado lenta o alimentada por una línea de surge inexacta permite que la máquina alcance el surge en un disparo. El surge daña sellos, cojinetes e impulsores, y es la falla que los ingenieros de equipos rotativos más desean evitar en un tren de compresión de gas.
Este artículo recorre el dimensionamiento de válvulas de reciclo, los límites de tiempo de respuesta y el mapeo de la línea de surge. Termina con una lista de verificación para la revisión del diseño y la puesta en marcha.
Contexto de normas y requisitos
Ninguna norma prescribe un único tamaño de válvula antisurge, por lo que el ingeniero trabaja a partir de varios documentos:
- API 617 cubre compresores axiales y centrífugos y expansores-compresores. Es la base para las curvas de rendimiento del proveedor, el punto de surge y las condiciones nominales, que son los datos iniciales para todo lo que sigue.
- API 670 cubre los sistemas de protección de maquinaria. Los disparos por vibración y posición se sitúan junto al controlador antisurge, y ambos deben coordinarse para que un disparo de protección no deje a la válvula de reciclo incapaz de proteger la máquina.
- IEC 61511 se aplica cuando la acción de la válvula antisurge o relacionada con el disparo se asigna a una función de seguridad instrumentada en el sector de procesos. El tiempo de carrera de la válvula, las pruebas de carrera parcial y los intervalos de prueba de comprobación se convierten entonces en parámetros de diseño verificados, no solo en preferencias de sintonización.
- IEC 60534-2-1 proporciona las ecuaciones de dimensionamiento de la capacidad de flujo para válvulas de control en condiciones instaladas. Las ecuaciones son estándar, pero el servicio de reciclo del compresor tiene condiciones de entrada y salida inusuales, por lo que aplicarlas requiere juicio.
Los datos de surge del proveedor del compresor, los límites del algoritmo del proveedor del sistema de control y la filosofía de disparo del licenciante definen juntos el objetivo de rendimiento.
Comprender lo que debe hacer la válvula de reciclo
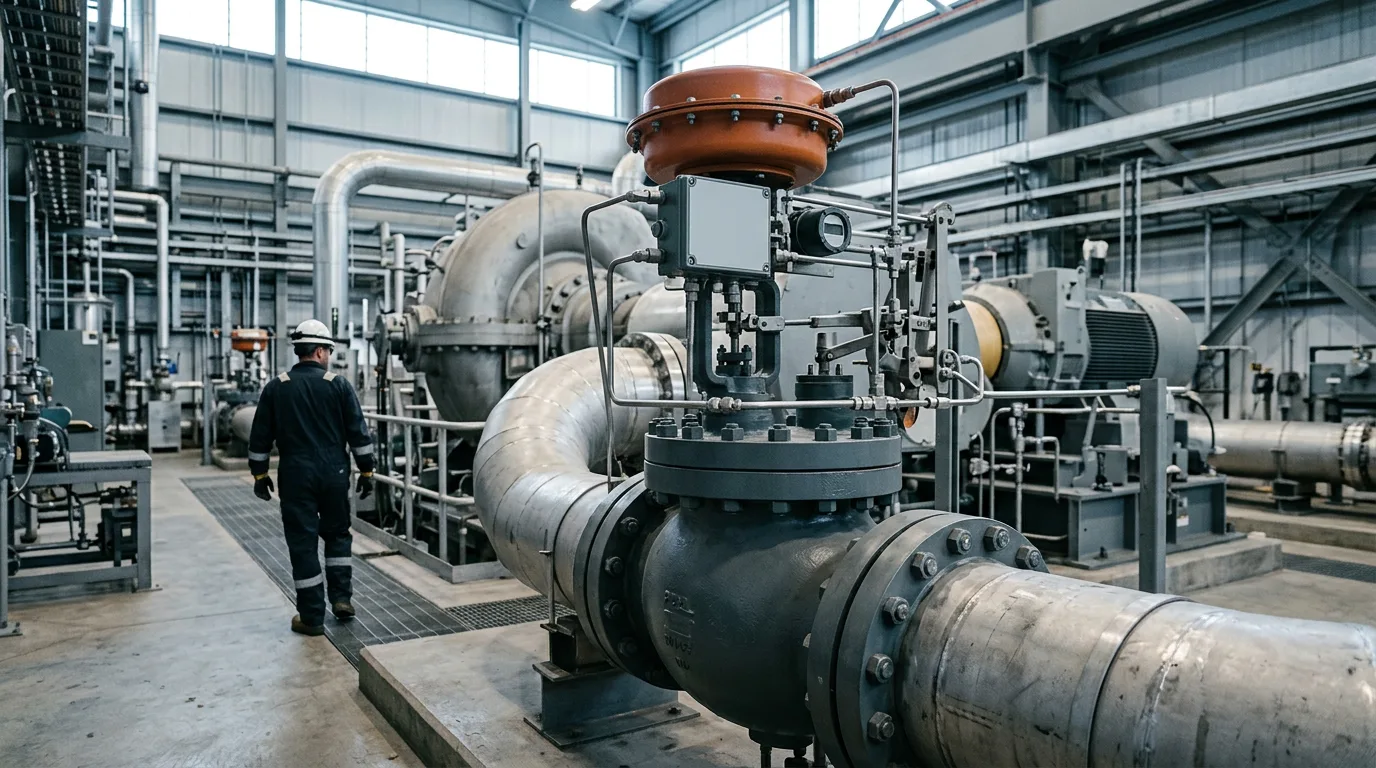
El control de surge aleja el punto de operación del límite de surge devolviendo el gas de descarga a la succión. El libro blanco de Honeywell de mayo 2022 sobre el dimensionamiento de válvulas de reciclo describe el lazo de reciclo como una válvula más la tubería de reciclo aguas arriba y aguas abajo, y cada elemento afecta el rendimiento. La capacidad de la válvula importa, pero también:
- el volumen de gas atrapado entre la descarga y la válvula
- la caída de presión a través del lazo
- el aumento de temperatura del gas reciclado, si el lazo no está enfriado
- la respuesta dinámica del actuador, posicionador y tubería
La válvula tiene dos tareas distintas, y estas empujan su diseño en diferentes direcciones.
Servicio de emergencia: parada y disparo
En un disparo, el compresor pierde la potencia del motor mientras el lado de descarga todavía está bajo presión. El gas fluye hacia atrás a través de la máquina a menos que la válvula se abra lo suficientemente rápido como para descargar el lado de descarga. Este servicio requiere gran capacidad y apertura rápida.
Servicio de regulación: arranque, reducción de carga y perturbaciones del proceso
En operación normal, la válvula deja pasar flujos pequeños, a menudo con una alta relación de presión, y tiene que posicionarse con precisión. Este servicio impulsa la característica, la rangeabilidad y la calidad del posicionador.
Dimensionamiento de la válvula de reciclo
Comience desde el flujo de surge, no desde el flujo de diseño
El dimensionamiento según el flujo de surge le da un punto de partida para el caso de emergencia. No es la respuesta final, por tres razones:
- El flujo de surge debe evaluarse en la peor combinación de presión de succión, temperatura, peso molecular del gas y velocidad. El flujo de surge en términos volumétricos reales varía con todos estos factores.
- No le indica qué caída de presión ve realmente la válvula. El servicio de reciclo puede tener un diferencial bajo a alto flujo y uno alto cerca del cierre, por lo que pueden ocurrir regímenes con y sin flujo crítico.
- No comprueba si la válvula sobredimensionada aún puede controlar el flujo de reciclo mínimo requerido.
Un sobredimensionamiento excesivo empuja la posición de trabajo hacia los primeros porcentajes de carrera. Allí, pequeños errores del actuador se convierten en grandes cambios de flujo.
Compruebe explícitamente el extremo inferior
Establezca el flujo de reciclo más bajo que el sistema de control solicitará. Eso puede ser un arranque o una condición de mantenimiento de reciclo en caliente. Luego confirme que el trim seleccionado puede dejarlo pasar en una apertura controlable. Si no puede, las opciones son:
- una válvula con mejor rangeabilidad
- una disposición de rango dividido con una válvula pequeña para regulación y una grande para disparos
- un trim con una característica que se adapte mejor a la línea de control
Cada uno de estos cambia la base de dimensionamiento, así que compruébelos juntos.
Instale la válvula para preservar su capacidad
La capacidad calculada significa poco si la instalación la limita. Compruebe:
- el tamaño de la línea de reciclo frente al tamaño de la salida de la válvula, para evitar el flujo crítico en la tubería o reductor aguas abajo
- el ruido y la vibración aguas abajo de la válvula al diferencial más alto
- el enfriamiento del gas, para que el gas reciclado no aumente la temperatura de succión y arrastre la máquina hacia el surge
- el volumen entre la válvula de retención de descarga y la entrada de la válvula de reciclo
Límites de tiempo de respuesta
El tiempo de respuesta es la parte del diseño más fácil de especificar incorrectamente. El requisito proviene del compresor y la tubería, no de un número genérico de tiempo de carrera.
Piénselo de esta manera. Después de un disparo, el punto de operación se mueve hacia el surge a una velocidad establecida por los volúmenes de gas atrapados y la desaceleración de la máquina. La válvula debe comenzar a moverse, pasar suficiente flujo y aliviar la presión de descarga antes de que el punto alcance el límite de surge. El tiempo total incluye:
- Escaneo del controlador y retardo lógico
- Retardo del solenoide o del venteo de acción rápida
- Dinámica del actuador y del booster de volumen
- Recorrido de la válvula hasta el punto de capacidad requerido
- Dinámica del gas a través de la línea de reciclaje
Lo que esto significa en la práctica:
- Abra la válvula rápidamente en un disparo, pero ciérrela más lentamente bajo regulación, para evitar perturbaciones de presión y el reingreso al surge.
- Especifique el suministro de aire del actuador, la tubería, los boosters y los dispositivos de escape rápido como parte del requisito de tiempo de respuesta. Una tubería subdimensionada puede terminar dominando el tiempo muerto.
- Verifique la carrera en sitio, con el suministro de aire real y la retroalimentación de posición medida. No confíe solo en los números de fábrica.
Mapeo de la línea de surge
De las curvas del proveedor a una línea de control
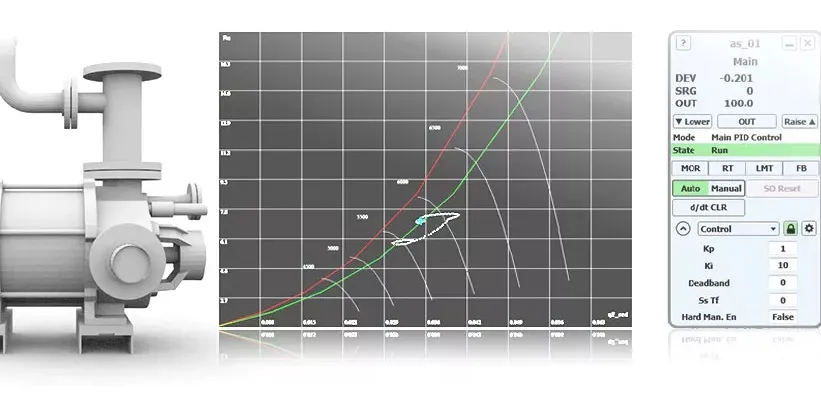
La curva del proveedor da un límite de surge en condiciones especificadas. El controlador necesita una línea en coordenadas que sigan siendo válidas cuando cambian las condiciones de succión, típicamente variables reducidas o invariantes. La línea de control se desplaza entonces del límite de surge por un margen de seguridad. Ese margen es una decisión de diseño, impulsada por la precisión de la medición, la dinámica del proceso y qué tan bien se ha verificado la línea.
Puntos clave:
- Un margen mayor es más seguro pero deja menos rango de operación utilizable y significa más reciclaje.
- Un margen menor exige una mejor medición de flujo, una mejor verificación de la línea de surge y una válvula más rápida.
- Una línea de respaldo o de disparo, establecida más cerca del límite de surge, soporta un comando de apertura rápida si el punto de operación la cruza.
Verificación en campo
La curva del proveedor es una predicción. El punto de surge instalado puede diferir debido a la tubería de entrada, las propiedades del gas, el desgaste y la calibración de los instrumentos. Una prueba de surge controlada en campo es la forma estándar de confirmar la línea, pero conlleva riesgos. Abórdela con:
- un procedimiento escrito acordado por operaciones, el proveedor y los ingenieros de control
- instrumentación para muestreo rápido de flujo, presión, temperatura y vibración
- un enfoque en pasos pequeños, con una acción de aborto predefinida
- manejo conservador de la primera indicación de surge
Después de la prueba, registre los puntos de surge reales frente a la curva del proveedor, luego actualice la línea de surge del controlador y el margen para que coincidan.
Sintonización del lazo de control
El controlador antisurge combina una acción PI primaria con una respuesta rápida de lazo abierto cuando el punto de operación cruza la línea de control. La sintonización debe seguir al dimensionamiento de la válvula, porque la ganancia depende de la característica de la válvula y la posición de operación.
- Confirme los instrumentos primero: rangos de transmisores, amortiguación, tasa de escaneo y precisión del elemento de flujo.
- Caracterice la válvula con pruebas de carrera y de paso en varias posiciones, notando el tiempo muerto, la histéresis y la velocidad de recorrido.
- Establezca la acción proporcional e integral para una regulación estable en la posición típica de reciclaje, luego verifique en los extremos bajo y alto.
- Configure la respuesta de apertura rápida para que supere el tiempo muerto sin causar ciclos repetidos.
- Pruebe un escenario de disparo bajo condiciones que imiten los datos del sitio.
El ciclado alrededor de la línea de control generalmente apunta a una de tres cosas: una válvula sobdimensionada o con alta ganancia cerca del cierre, un margen demasiado cercano al límite de surge para el ruido de medición, o una ganancia del controlador que no coincide con la característica de la válvula.
Escenario ilustrativo
Este escenario es ilustrativo y no proviene de una fuente listada. Un tren de compresión de gas tiene una válvula de reciclaje dimensionada por la regla del proveedor del compresor de pasar de 1.8 a 2.2 veces el flujo máximo de surge. Si el flujo máximo de surge se expresa como 1.0 unidad de flujo normalizada, la válvula debe pasar de 1.8 a 2.2 unidades de flujo normalizadas. Durante la puesta en marcha, la planta encuentra que la válvula cicla en operación normal de baja carga, a pesar de que las pruebas de disparo son satisfactorias.
Realice las comprobaciones en orden:
- Grafique la posición de la válvula durante el ciclado. Si se encuentra cerca del cierre, la válvula está trabajando en la parte más sensible de su carrera.
- Verifique la característica. Un trim de igual porcentaje o de apertura rápida tiene una ganancia particularmente baja o alta en ese rango, y la oscilación lo mostrará.
- Agregue caracterización al controlador, o reduzca la ganancia en aperturas bajas.
- Si la válvula aún no puede mantener el flujo bajo requerido, evalúe una válvula reguladora más pequeña en rango dividido con la válvula de disparo grande.
- Repita la prueba de disparo para confirmar que la respuesta de emergencia no se ha visto comprometida.
La lección: una prueba de disparo exitosa no demuestra el rendimiento de regulación, y lo contrario también es cierto.
Seguridad durante trabajos en válvulas e instrumentos
Cualquier trabajo que abra la válvula de recirculación, las conexiones del actuador o el lado del proceso debe seguir el sistema de permisos del sitio:
- aislar la línea de recirculación, con doble bloqueo y purga donde esté disponible
- despresurizar a través de la ruta aprobada, venteando de forma segura a la tea o a un sistema designado
- verificar energía cero con manómetros y puntos de purga antes de romper la contención
- aplicar LOTO a la válvula, al suministro de aire del actuador y al motor
- tratar el área como área clasificada, utilizando herramientas y equipos de prueba certificados
- utilizar detección de gas portátil y fija en todo momento
La energía almacenada en el actuador es un peligro por sí misma. La energía del resorte y del aire debe liberarse y verificarse antes del desmontaje.
Revisión de diseño y lista de verificación de comisionamiento
- Flujo de surge evaluado en la peor combinación de presión de succión, temperatura, composición del gas y velocidad.
- Capacidad de la válvula calculada para condiciones de emergencia, con la base de dimensionamiento documentada, incluyendo la guía del fabricante de 1.8 a 2.2 donde se utilice.
- Flujo de recirculación mínimo requerido verificado frente a la apertura controlable de la válvula.
- Característica de la válvula seleccionada deliberadamente, con compensación del controlador si es de igual porcentaje o de apertura rápida.
- Volumen de descarga, tamaño de la línea de recirculación y enfriamiento del gas considerados en el análisis de respuesta.
- Simulación dinámica o análisis equivalente utilizado para establecer el requisito de tiempo de respuesta.
- Suministro de aire, tubería, boosters y escape dimensionados como parte del requisito de tiempo de carrera.
- Rangos de instrumentos, tasas de escaneo y filtrado confirmados antes de la sintonización.
- Línea de surge definida en coordenadas invariantes, con margen y línea de respaldo documentados.
- Procedimiento de prueba de surge en campo aprobado, con criterios de aborto e instrumentación listos.
- Escenarios de disparo, regulación y arranque probados individualmente después de la sintonización.
- Resultados de las pruebas de la válvula, posicionador y solenoide registrados como base para el mantenimiento futuro.
- Requisitos de seguridad funcional alineados con IEC 61511 donde la válvula es parte de una SIF.
Conclusión
El dimensionamiento de la válvula de recirculación es un compromiso entre la capacidad de emergencia y el control regulador. Comience con la guía de flujo de surge del fabricante, luego verifique la controlabilidad de bajo flujo, la característica, los efectos de la instalación y el tiempo de respuesta frente al tren real. Trate la línea de surge como una cantidad medida, no solo como una predicción del proveedor, y sintonice el controlador solo después de caracterizar el comportamiento de la válvula.
Para el siguiente paso, reúna los mapas del compresor, las hojas de datos de las válvulas, los volúmenes de tubería y las especificaciones de los instrumentos para su tren. Luego, ejecute la lista de verificación anterior en una revisión conjunta con los equipos de equipos rotativos, control y operaciones. Donde las respuestas no sean claras, solicite un estudio dinámico antes de la próxima parada de planta.